


BOSM -ଭୂଭାଗ କାଉଣ୍ଟର ଡ୍ରିଲିଂ ଏବଂ ବୋରିଂ ମେସିନ୍
1. ଉପକରଣ ବ୍ୟବହାର:
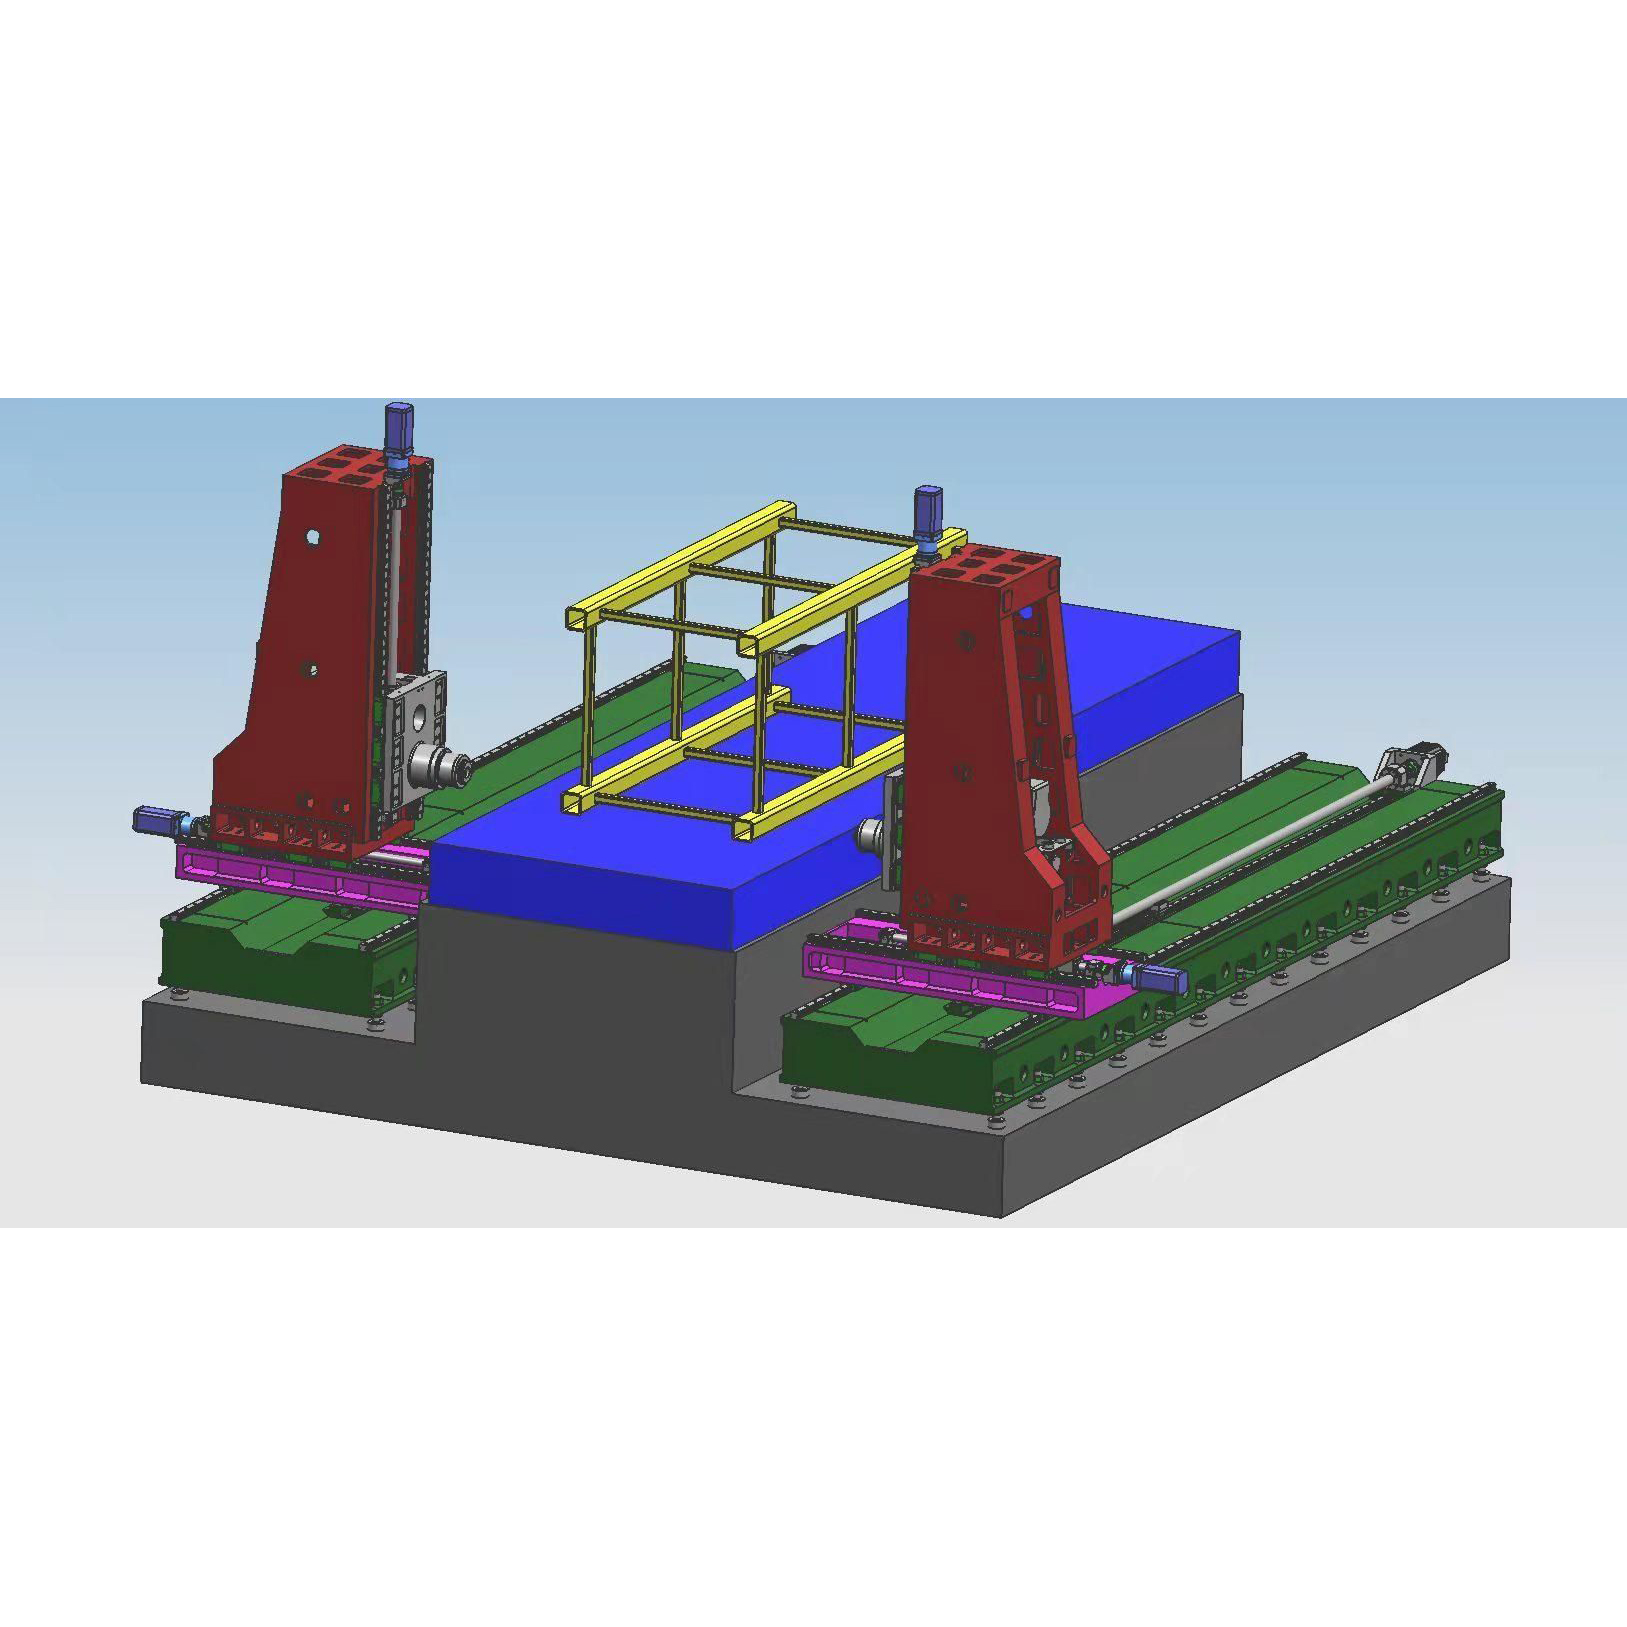
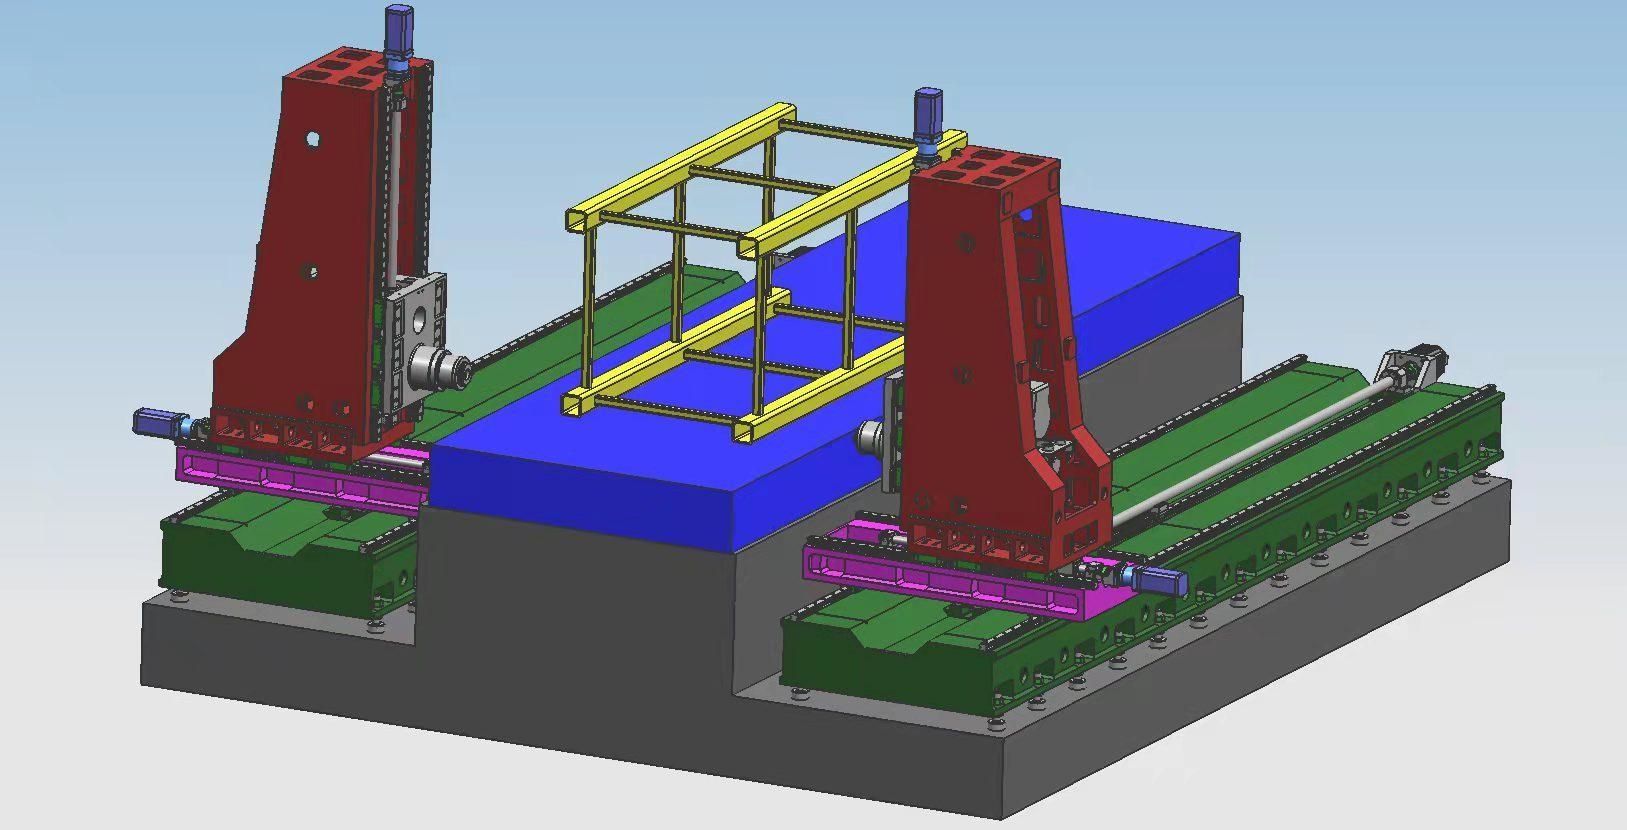
BOSM ହରିଜୋଣ୍ଟାଲ କାଉଣ୍ଟର ଡ୍ରିଲିଂ ଏବଂ ବୋରିଂ ମେସିନ୍ ଆପଣଙ୍କ କମ୍ପାନୀ ପାଇଁ ଟାୱାର କ୍ରେନ୍ କ୍ୟାପ୍ ପ୍ରକ୍ରିୟାକରଣ ପାଇଁ ଏକ ସ୍ୱତନ୍ତ୍ର ମେସିନ୍। ଏହି ମେସିନ୍ 2 ସେଟ୍ ହରିଜୋଣ୍ଟାଲ ଡ୍ରିଲିଂ ଏବଂ ବୋରିଂ ପାୱାର ହେଡ୍ ସହିତ ସଜ୍ଜିତ, ଯାହା ପ୍ରଭାବଶାଳୀ ଷ୍ଟ୍ରୋକ୍ ପରିସର ମଧ୍ୟରେ ୱାର୍କପିସ୍ ର ଡ୍ରିଲିଂ, ମିଲିଂ ଏବଂ ବୋରିଂ ଅନୁଭବ କରିପାରିବ। କଟିଂ ଏବଂ ଅନ୍ୟାନ୍ୟ ପ୍ରକ୍ରିୟାକରଣ, ଉପକରଣ ସ୍ଥିତିକରଣ ଗତି ଦ୍ରୁତ, ପ୍ରକ୍ରିୟାକରଣ ସଠିକତା ଉଚ୍ଚ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ଦକ୍ଷତା ଉଚ୍ଚ।
2. ଉପକରଣ ଗଠନ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ:
2. 1. ମୁଖ୍ୟ ଉପାଦାନଗୁଡ଼ିକମେସିନ୍
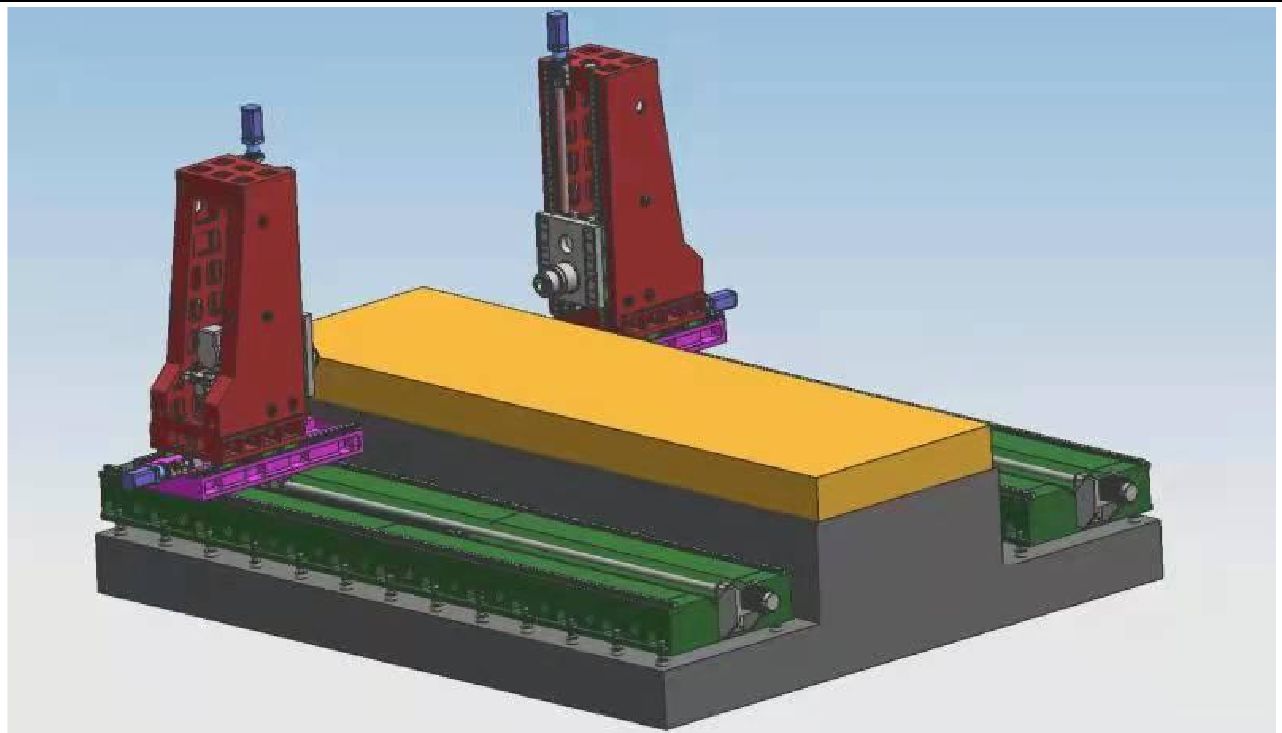
ମେସିନର ମୁଖ୍ୟ ଉପାଦାନ: ବିଛଣା, କାର୍ଯ୍ୟକ୍ଷମ ଟେବୁଲ୍, ବାମ ଏବଂ ଡାହାଣ ସ୍ତମ୍ଭ, ସାଡେଲ୍, ମେଢ଼, ଇତ୍ୟାଦି, ବଡ଼ ଅଂଶ ରେଜିନ୍ ବାଲୁକା ମୋଲ୍ଡିଂ, ଉଚ୍ଚ-ଗୁଣବତ୍ତା ଧୂସର ଲୁହା 250 କାଷ୍ଟିଂ, ଗରମ ବାଲି ଗର୍ତ୍ତରେ ଆନିଲ୍ କରାଯାଇଛି → କମ୍ପନ ଏଜିଂ → ଗରମ ଫର୍ଣ୍ଣେସ୍ ଆନିଲିଂ → କମ୍ପନ ଏଜିଂ → ରଫ୍ ମେସିନିଂ → କମ୍ପନ ଏଜିଂ → ଫର୍ଣ୍ଣେସ୍ ଆନିଲିଂ → କମ୍ପନ ଏଜିଂ → ଫିନିସିଂ ଯାହା ଅଂଶଗୁଡ଼ିକର ନକାରାତ୍ମକ ଚାପକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଦୂର କରିଥାଏ ଏବଂ ଅଂଶଗୁଡ଼ିକର କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ସ୍ଥିର ରଖିଥାଏ। ଉପକରଣର କାର୍ଯ୍ୟକ୍ଷେତ୍ର ସ୍ଥିର କରାଯାଇଛି, ଏବଂ ଉଭୟ ପାର୍ଶ୍ୱର ପାୱାର ହେଡ୍ ଆଧାରର ସମ୍ମୁଖ ଏବଂ ପଛ ଦିଗରେ ଗତି କରିପାରିବ; ମେସିନର ଡ୍ରିଲିଂ, ବୋରିଂ, କାଉଣ୍ଟରସିଙ୍କିଂ, ଟ୍ୟାପିଂ, ଇତ୍ୟାଦି କାର୍ଯ୍ୟ ଅଛି। ଉପକରଣର ଶୀତଳୀକରଣ ପଦ୍ଧତି ହେଉଛି ଆଭ୍ୟନ୍ତରୀଣ ଶୀତଳୀକରଣ ଏବଂ ବାହ୍ୟ ଶୀତଳୀକରଣ। ମେସିନରେ 5ଟି ଫିଡ୍ ଅକ୍ଷ, 2ଟି କଟିଂ ପାୱାର ହେଡ୍ ଅଛି, ଯାହାକୁ ଏକା ସମୟରେ 5ଟି ଅକ୍ଷ ସହିତ ସିଙ୍କ୍ରୋନାଇଜ୍ କରାଯାଇପାରିବ, କିମ୍ବା ଏକକ-ଅଭିନୟ ହୋଇପାରେ। ମେସିନର ଅକ୍ଷୀୟ ଦିଗ ଏବଂ ପାୱାର ହେଡ୍ ନିମ୍ନରେ ଚିତ୍ରରେ ଦର୍ଶାଯାଇଛି।
2. 2 ଅକ୍ଷୀୟ ପରିବହନ ଫିଡ୍ ଅଂଶର ମୁଖ୍ୟ ଗଠନ
୨.୨.୧ X ଅକ୍ଷ: ପାୱାର ହେଡ୍ ବେସର ଗାଇଡ୍ ରେଳ ସହିତ ପାର୍ଶ୍ଵବର୍ତ୍ତୀ ଭାବରେ ପ୍ରତିଦାନ କରେ।
X1-ଅକ୍ଷ ଡ୍ରାଇଭ୍: X-ଅକ୍ଷର ରେଖୀୟ ଗତିକୁ ଅନୁଭବ କରିବା ପାଇଁ ବଲ୍ ସ୍କ୍ରୁ ଡ୍ରାଇଭ୍ ମାଧ୍ୟମରେ ପାୱାର ହେଡ୍ ଚଲାଇବା ପାଇଁ AC ସର୍ଭୋ ମୋଟର ଏବଂ ଉଚ୍ଚ-ସଠିକତା ପ୍ଲାନେଟ୍ରିକ୍ ରିଡ୍ୟୁସର୍ ବ୍ୟବହାର କରାଯାଏ।
X2-ଅକ୍ଷ ପରିବହନ: X-ଅକ୍ଷ ରେଖୀୟ ଗତିକୁ ଅନୁଭବ କରିବା ପାଇଁ ବଲ୍ ସ୍କ୍ରୁ ପରିବହନ ମାଧ୍ୟମରେ ପାୱାର ହେଡ୍ ଚଲାଇବା ପାଇଁ AC ସର୍ଭୋ ମୋଟର ଏବଂ ଉଚ୍ଚ-ସଠିକତା ପ୍ଲାନେଟ୍ରିକ୍ ରିଡ୍ୟୁସର୍ ବ୍ୟବହାର କରାଯାଏ।
ଗାଇଡ୍ ରେଳ ଫର୍ମ: ପ୍ରଶସ୍ତ ବେସରେ ଦୁଇଟି ଉଚ୍ଚ-ଶକ୍ତିଯୁକ୍ତ ସଠିକତା ରେଖୀୟ ଗାଇଡ୍ ରେଳ ଟାଇଲ୍ କରାଯାଇଛି।
2.2 Y1 ଅକ୍ଷ: ପାୱାର ହେଡ୍ ସ୍ତମ୍ଭ ଉପରେ ଉପରକୁ ଏବଂ ତଳକୁ ପାରସ୍ପରିକ ଭାବରେ ଗତି କରେ।
Y1-ଅକ୍ଷ ଡ୍ରାଇଭ୍: Y1-ଅକ୍ଷର ରେଖୀୟ ଗତିକୁ ଅନୁଭବ କରିବା ପାଇଁ ବଲ୍ ସ୍କ୍ରୁ ମାଧ୍ୟମରେ AC ସର୍ଭୋ ମୋଟର ବ୍ୟବହାର କରନ୍ତୁ। ଗାଇଡ୍ ରେଳ ଫର୍ମ: 45 ପ୍ରକାରର ରେଖୀୟ ଗାଇଡ୍ ରେଳର 4 ଖଣ୍ଡ।
2.2.3 Y2 ଅକ୍ଷ: ପାୱାର ହେଡ୍ ସ୍ତମ୍ଭ ଉପରେ ଉପର ଏବଂ ତଳକୁ ପ୍ରତିଫଳିତ ହୁଏ।
Y2-ଅକ୍ଷ ପରିବହନ: Y1-ଅକ୍ଷର ରେଖୀୟ ଗତିକୁ ଅନୁଭବ କରିବା ପାଇଁ ବଲ୍ ସ୍କ୍ରୁ ମାଧ୍ୟମରେ ଚଳାଇବା ପାଇଁ AC ସର୍ଭୋ ମୋଟର ବ୍ୟବହାର କରାଯାଏ।
ଗାଇଡ୍ ରେଳ ଫର୍ମ: 45 ପ୍ରକାରର ରେଖୀୟ ଗାଇଡ୍ ରେଳର 4 ଖଣ୍ଡ।
୨.୨.୪ Z1 ଅକ୍ଷ: ପାୱାର ହେଡ୍ ସାଡେଲରେ ଆଗକୁ ଏବଂ ପଛକୁ ପ୍ରତିଫଳିତ ହୁଏ।
Z1-ଅକ୍ଷ ପରିବହନ: Z1-ଅକ୍ଷର ରେଖୀୟ ଗତିକୁ ଅନୁଭବ କରିବା ପାଇଁ ବଲ୍ ସ୍କ୍ରୁ ମାଧ୍ୟମରେ ଗତିକୁ ଚଳାଇବା ପାଇଁ AC ସର୍ବୋ ମୋଟର ଏବଂ ଉଚ୍ଚ-ସଠିକତା ପ୍ଲାନେଟ୍ରିକ୍ ରିଡ୍ୟୁସର ବ୍ୟବହାର କରାଯାଏ।
2.2.5 Z2 ଅକ୍ଷ: ପାୱାର ହେଡ୍ ସାଡେଲରେ ଆଗକୁ ଏବଂ ପଛକୁ ପ୍ରତିଫଳିତ ହୁଏ।
Z2-ଅକ୍ଷ ପରିବହନ: Z2-ଅକ୍ଷ ରେଖୀୟ ଗତିକୁ ଅନୁଭବ କରିବା ପାଇଁ ବଲ୍ ସ୍କ୍ରୁ ମାଧ୍ୟମରେ ଗତିକୁ ଚଳାଇବା ପାଇଁ AC ସର୍ବୋ ମୋଟର ଏବଂ ଉଚ୍ଚ-ସଠିକତା ପ୍ଲାନେଟ୍ରିକ୍ ରିଡ୍ୟୁସର ବ୍ୟବହାର କରାଯାଏ।
2.3. ଚିପ୍ସ ଅପସାରଣ ଏବଂ ଶୀତଳୀକରଣ
ୱର୍କବେଞ୍ଚ ତଳେ ଉଭୟ ପାର୍ଶ୍ୱରେ ଫ୍ଲାଟ୍ ଚେନ୍ ଚିପ୍ କନଭେୟରଗୁଡ଼ିକ ସ୍ଥାପିତ ହୋଇଛି, ଏବଂ ସଭ୍ୟ ଉତ୍ପାଦନ ହାସଲ କରିବା ପାଇଁ ଲୁହା ଚିପ୍ସକୁ ଶେଷରେ ଚିପ୍ କନଭେୟରରେ ଛାଡି ଦିଆଯାଇପାରିବ। ଚିପ୍ କନଭେୟରର କୁଲଣ୍ଟ ଟାଙ୍କିରେ ଏକ କୁଲିଂ ପମ୍ପ ଅଛି, ଯାହାକୁ ଉପକରଣର କାର୍ଯ୍ୟଦକ୍ଷତା ଏବଂ ସେବା ଜୀବନ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଆଭ୍ୟନ୍ତରୀଣ କୁଲିଂ + ବାହ୍ୟ କୁଲିଂ ପାଇଁ ବ୍ୟବହାର କରାଯାଇପାରିବ, ଏବଂ କୁଲଣ୍ଟକୁ ପୁନଃଚକ୍ରିତ କରାଯାଇପାରିବ।
3। ପୂର୍ଣ୍ଣ ଡିଜିଟାଲ ସଂଖ୍ୟାତ୍ମକ ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ:
୩.୧. ଚିପ୍ ଭାଙ୍ଗିବା କାର୍ଯ୍ୟ ସହିତ, ଚିପ୍ ଭାଙ୍ଗିବା ସମୟ ଏବଂ ଚିପ୍ ଭାଙ୍ଗିବା ଚକ୍ରକୁ ମଣିଷ-ଯନ୍ତ୍ର ଇଣ୍ଟରଫେସରେ ସେଟ୍ କରାଯାଇପାରିବ।
୩.୨. ଉପକରଣ ଉଠାଣ କାର୍ଯ୍ୟ ସହିତ, ଉପକରଣ ଉଠାଣ ଦୂରତାକୁ ମଣିଷ-ଯନ୍ତ୍ର ଇଣ୍ଟରଫେସରେ ସେଟ୍ କରାଯାଇପାରିବ। ଦୂରତା ପହଞ୍ଚିଗଲେ, ଉପକରଣଟି ଶୀଘ୍ର ଉଠାଯିବ, ଏବଂ ତା'ପରେ ଚିପ୍ସଗୁଡ଼ିକୁ ଫିଙ୍ଗି ଦିଆଯିବ, ଏବଂ ତା'ପରେ ଡ୍ରିଲିଂ ପୃଷ୍ଠକୁ ଦ୍ରୁତ ଗତିରେ ଆଗକୁ ବଢ଼ାଯିବ ଏବଂ ସ୍ୱୟଂଚାଳିତ ଭାବରେ କାର୍ଯ୍ୟରେ ପରିଣତ ହେବ।
3.2. କେନ୍ଦ୍ରୀକୃତ କାର୍ଯ୍ୟ ନିୟନ୍ତ୍ରଣ ବାକ୍ସ ଏବଂ ହ୍ୟାଣ୍ଡହେଲ୍ଡ ୟୁନିଟ୍ ସଂଖ୍ୟାତ୍ମକ ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ ଗ୍ରହଣ କରନ୍ତି ଏବଂ USB ଇଣ୍ଟରଫେସ୍ ଏବଂ LCD ତରଳ ସ୍ଫଟିକ ପ୍ରଦର୍ଶନ ସହିତ ସଜ୍ଜିତ। ପ୍ରୋଗ୍ରାମିଂ, ସଂରକ୍ଷଣ, ପ୍ରଦର୍ଶନ ଏବଂ ଯୋଗାଯୋଗକୁ ସହଜ କରିବା ପାଇଁ, କାର୍ଯ୍ୟ ଇଣ୍ଟରଫେସ୍ରେ ମଣିଷ-ଯନ୍ତ୍ର ସଂଳାପ, ତ୍ରୁଟି କ୍ଷତିପୂରଣ ଏବଂ ସ୍ୱୟଂଚାଳିତ ଆଲାର୍ମ ଭଳି କାର୍ଯ୍ୟ ରହିଛି।
୩.୨.. ଉପକରଣଟି ପ୍ରକ୍ରିୟାକରଣ ପୂର୍ବରୁ ଗାତ ସ୍ଥିତିର ପୂର୍ବାବଲୋକନ ଏବଂ ପୁନଃନିରୀକ୍ଷଣ କରିବାର କାର୍ଯ୍ୟ କରେ, ଏବଂ କାର୍ଯ୍ୟ ବହୁତ ସୁବିଧାଜନକ।
4ସ୍ୱୟଂଚାଳିତ ଲୁବ୍ରିକେସନ୍
ମେସିନ୍ ପ୍ରିସିସନ୍ ଲିନିଅର୍ ଗାଇଡ୍ ରେଳ ଯୋଡା, ପ୍ରିସିସନ୍ ବଲ୍ ସ୍କ୍ରୁ ଯୋଡା ଏବଂ ଅନ୍ୟାନ୍ୟ ଉଚ୍ଚ-ପ୍ରିସିସନ୍ ଗତି ଯୋଡା ସ୍ୱୟଂଚାଳିତ ଲୁବ୍ରିକେଟିଂ ସିଷ୍ଟମ୍ ସହିତ ସଜ୍ଜିତ। ସ୍ୱୟଂଚାଳିତ ଲୁବ୍ରିକେଟିଂ ପମ୍ପ ଚାପ ତେଲ ବାହାର କରେ, ଏବଂ ପରିମାଣାତ୍ମକ ଲୁବ୍ରିକେଟର୍ ତେଲ ଚାମ୍ବର ତେଲ ଭିତରକୁ ପ୍ରବେଶ କରେ। ଯେତେବେଳେ ତେଲ ଚାମ୍ବର ତେଲରେ ପୂର୍ଣ୍ଣ ହୁଏ ଏବଂ ସିଷ୍ଟମ୍ ଚାପ 1.4~1.75Mpa ପର୍ଯ୍ୟନ୍ତ ବୃଦ୍ଧି ପାଏ, ସିଷ୍ଟମ୍ ରେ ଚାପ ସ୍ୱିଚ୍ ବନ୍ଦ ହୋଇଯାଏ, ପମ୍ପ ବନ୍ଦ ହୋଇଯାଏ, ଏବଂ ଅନଲୋଡିଂ ଭାଲ୍ଭ ସେହି ସମୟରେ ଅନଲୋଡିଂ ହୁଏ। ଯେତେବେଳେ ରାସ୍ତାରେ ତେଲ ଚାପ 0.2Mpa ତଳକୁ ଖସିଯାଏ, ପରିମାଣାତ୍ମକ ଲୁବ୍ରିକେଟର୍ ଲୁବ୍ରିକେଟିଂ ବିନ୍ଦୁ ପୂରଣ କରିବା ଆରମ୍ଭ କରେ ଏବଂ ଗୋଟିଏ ତେଲ ପୂରଣ ସମାପ୍ତ କରେ। ପରିମାଣାତ୍ମକ ତେଲର୍ ଦ୍ୱାରା ଯୋଗାଣ କରାଯାଇଥିବା ସଠିକ୍ ପରିମାଣ ଏବଂ ସିଷ୍ଟମ୍ ଚାପ ଚିହ୍ନଟ କରିବାର କ୍ଷମତା ଯୋଗୁଁ, ତେଲ ଯୋଗାଣ ନିର୍ଭରଯୋଗ୍ୟ ଏବଂ ପ୍ରତ୍ୟେକ କାଇନେମାଟିକ୍ ଯୋଡାର ପୃଷ୍ଠରେ ଏକ ତେଲ ଫିଲ୍ମ ଅଛି ତାହା ନିଶ୍ଚିତ କରେ, ଯାହା ଘର୍ଷଣ ଏବଂ ଘଷି ହେବା ହ୍ରାସ କରେ ଏବଂ ଅତ୍ୟଧିକ ଗରମ ଯୋଗୁଁ ଆଭ୍ୟନ୍ତରୀଣ ଗଠନକୁ କ୍ଷତିରୁ ରକ୍ଷା କରେ। , ମେସିନର ସଠିକତା ଏବଂ ଜୀବନ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ।
5. ମେସିନ୍ପରିବେଶ ବ୍ୟବହାର କରନ୍ତୁ:
ବିଦ୍ୟୁତ୍ ଯୋଗାଣ: ତିନି-ଫେଜ୍ AC380V±10%, 50Hz±1 ପରିବେଷ୍ଟନୀ ତାପମାତ୍ରା: -10°~ 45°
6ଗ୍ରହଣ ମାନଦଣ୍ଡ:
JB/T10051-1999 "ଧାତୁ କଟିବା ଯନ୍ତ୍ରର ଜଳପ୍ରବାହୀ ପ୍ରଣାଳୀ ପାଇଁ ସାଧାରଣ ବୈଷୟିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ"
7. ଟେକ୍ନିକାଲ୍ ପାରାମିଟରଗୁଡିକ:
| ମଡେଲ | ୨୦୫୦-୫ଜେଡ୍ | |
| ସର୍ବାଧିକ ପ୍ରକ୍ରିୟାକରଣ ୱର୍କପିସ୍ ଆକାର | ଲମ୍ବ × ପ୍ରସ୍ଥ × ଉଚ୍ଚତା (ମିମି) | ୫୦୦୦×୨୦୦୦×୧୫୦୦ |
| କାମ ଡେସ୍କ ଆକାର | ଲମ୍ବ X ପ୍ରସ୍ଥ (ମିମି) | ୫୦୦୦*୨୦୦୦ |
| ପାୱାର ହେଡ୍ ବେସ୍ ଦିଗନିର୍ଦ୍ଦେଶ ଯାତ୍ରା | ଆଗକୁ ଏବଂ ପଛକୁ ଘୁଞ୍ଚାନ୍ତୁ (ମିମି) | ୫୦୦୦ |
| ପାୱାର ହେଡ୍ ଉପରକୁ ଏବଂ ତଳକୁ | ରାମ୍ର ଉପର ଏବଂ ତଳ ଷ୍ଟ୍ରୋକ୍ (ମିମି) | ୧୫୦୦ |
|
ଭୂସମାନ୍ତର ରାମ୍ ପ୍ରକାର ଡ୍ରିଲିଂ ପାୱାର ହେଡ୍ ପାୱାର ହେଡ୍ 1 2 | ପରିମାଣ (୨ ପିସ୍) | ୨ |
| ସ୍ପାଇଣ୍ଡଲ୍ ଟେପର୍ | ବିଟି୫୦ | |
| ଡ୍ରିଲିଂ ବ୍ୟାସ (ମିମି) | Φ2-Φ60 | |
| ଟାପିଂ ବ୍ୟାସ (ମିମି) | M3-M30 | |
| ସ୍ପିଣ୍ଡଲ୍ ବେଗ (r/ମିନିଟ୍) | ୩୦~୩୦୦୦ | |
| ସର୍ଭୋ ସ୍ପିଣ୍ଡଲ୍ ମୋଟର ଶକ୍ତି (kw) | ୨୨*୨ | |
| ବାମ ଏବଂ ଡାହାଣ ଯାତ୍ରା (ମିମି) | ୬୦୦ | |
| ଦ୍ୱିଦିଗୀୟ ସ୍ଥିତି ନିର୍ଭୁଲତା | ୩୦୦ମିମି*୩୦୦ମିମି | ±୦.୦୨୫ |
| ଦ୍ୱି-ଦିଗୀୟ ପୁନରାବୃତ୍ତି ସ୍ଥିତି ସଠିକତା | ୩୦୦ମିମି*୩୦୦ମିମି | ±୦.୦୨ |
ଉତ୍ପାଦ ବର୍ଗଗୁଡ଼ିକ
-

ଭିସି ସିରିଜ୍ ଉଚ୍ଚ କଠୋରତା ସିଏନସି ମେସିନିଂ କେନ୍ଦ୍ର ସହିତ...
-

HP ସିରିଜ୍ ହରିଜୋଣ୍ଟାଲ ମୁଭିଂ କଲମ୍ ରେଖୀୟ ଗାଇଡ୍...
-

HT ସିରିଜ୍ ଭୂସମାନ୍ତର ଗତିଶୀଳ ସ୍ତମ୍ଭ ରେଖୀୟ ଗାଇଡ୍...
-

VS ସିରିଜ୍ ଚାରି-ଟ୍ରାକ୍ ହେଭି ଡ୍ୟୁଟି CNC ମେସିନିଂ ସି...
-

ଉଚ୍ଚ କଠୋରତା ସହିତ V ସିରିଜ୍ CNC ମେସିନିଂ କେନ୍ଦ୍ର
-

X ସିରିଜ୍ ଡବଲ୍ କଲମ୍ CNC ମେସିନିଂ ସେଣ୍ଟର
-

ଭୂସମାନ୍ତର 5-ଅକ୍ଷ CNC ମେସିନିଂ କେନ୍ଦ୍ର TKG1600
-

CNC ଭୂଲମ୍ବ ଘୂର୍ଣ୍ଣନ ଏବଂ ମିଲିଂ କମ୍ପୋଜିଟ୍ ସେଣ୍ଟ...
-

ହାଇ ସ୍ପିଡ୍ CNC ମେସିନିଂ ସେଣ୍ଟର GM ସିରିଜ୍
-

ହାଇ ସ୍ପିଡ୍ ସିଏନସି ମିଲିଂ ଜିଟି ସିରିଜ୍
-

ଡୁଆଲ୍-ସ୍ପିଣ୍ଡଲ୍ CNC ଲେଥ୍ SK32
-

ଚକ ପାଇଁ CNC ଭର୍ଟିକାଲ୍ ମେସିନିଂ ସେଣ୍ଟର RFTV510...