


ପରିଚୟ
ବଡ଼ ଆକାରର ପ୍ଲେଟ୍, ମୋଲ୍ଡ, ଫ୍ରେମ୍ ଏବଂ ଗଠନମୂଳକ ଉପାଦାନଗୁଡ଼ିକୁ ମେସିନ୍ କରୁଥିବା ଦୋକାନଗୁଡ଼ିକ ପାଇଁ, ମେସିନ୍ ସ୍ଥାପତ୍ୟ ସ୍ପିଣ୍ଡଲ୍ ପାୱାର ପରି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ଗାଣ୍ଟ୍ରି CNC ମେସିନଗୁଡ଼ିକୁ ଏକ ଓଭରହେଡ୍ ବ୍ରିଜ୍ ବ୍ୟବହାର କରି ଲମ୍ବା, ଭାରୀ ଏବଂ ସହଜରେ କାମ କରିବାକୁ କଷ୍ଟକର ୱାର୍କପିସ୍ ପରିଚାଳନା କରିବା ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଛି ଯାହା ପାରମ୍ପରିକ C-ଫ୍ରେମ୍ ସେଟଅପ୍ ଅପେକ୍ଷା ଏକ ବଡ଼ କାମ କରୁଥିବା ଏନଭେଲ୍ପ ଏବଂ ଭଲ କଠୋରତା ପ୍ରଦାନ କରେ। ଏହା ସେମାନଙ୍କୁ ବିଶେଷ ଭାବରେ ପ୍ରଭାବଶାଳୀ କରିଥାଏ ଯେତେବେଳେ ଅଂଶ ଆକାର ଏବଂ ଓଜନ ସଠିକତା, ସ୍ଥିରତା ଏବଂ କାର୍ଯ୍ୟପ୍ରବାହ ଦକ୍ଷତାକୁ ଚ୍ୟାଲେଞ୍ଜ କରିବା ଆରମ୍ଭ କରେ। ପରବର୍ତ୍ତୀ ଆଲୋଚନା ବ୍ୟାଖ୍ୟା କରେ ଯେ ଗାଣ୍ଟ୍ରି ନିର୍ମାଣ କିପରି ବଡ଼-ମାପ ମେସିନିଂକୁ ସମର୍ଥନ କରେ, ଯେଉଁଠାରେ ଏହା ମାନକ ଭୂଲମ୍ବ ମେସିନଗୁଡ଼ିକୁ ପଛରେ ପକାଇଥାଏ ଏବଂ କେଉଁ ଉତ୍ପାଦନ ପରିସ୍ଥିତି ଏହାକୁ ଅଧିକ ବ୍ୟବହାରିକ ପସନ୍ଦ କରିଥାଏ।
ଯେତେବେଳେ ଗାଣ୍ଟ୍ରି ସିଏନସି ମେସିନଗୁଡ଼ିକ ସଠିକ୍ ପସନ୍ଦ ହୋଇଥାଏ
ର ମୌଳିକ ସ୍ଥାପତ୍ୟସିଏନସି ମେସିନିଂଜଣେ ନିର୍ମାତା କ’ଣ ଉତ୍ପାଦନ କରିପାରିବେ ତାହାର ଭୌତିକ ସୀମା ନିର୍ଦ୍ଧାରଣ କରେ। ପାରମ୍ପରିକ ଭୂଲମ୍ବ ମେସିନିଂ କେନ୍ଦ୍ର (VMCs) ସାଧାରଣତଃ ଏକ C-ଫ୍ରେମ୍ ଡିଜାଇନ୍ ବ୍ୟବହାର କରନ୍ତି, ଯାହା ସ୍ୱାଭାବିକ ଭାବରେ ୱର୍କପିସ୍ର ଆକାର ଏବଂ ଓଜନକୁ ସୀମିତ କରିଥାଏ। ଗାଣ୍ଟ୍ରି CNC ମେସିନଗୁଡ଼ିକ ଏକ ଓଭରହେଡ୍ ବ୍ରିଜ୍ ଗଠନ ବ୍ୟବହାର କରି ଏହି ସୀମାଗୁଡ଼ିକୁ ସମାଧାନ କରନ୍ତି ଯାହା କାର୍ଯ୍ୟ ଟେବୁଲ୍ ଉପରେ ବିସ୍ତାର କରିଥାଏ। ଏହି ଡିଜାଇନ୍ ଏକ C-ଫ୍ରେମ୍ର ପ୍ରତିବନ୍ଧକ ଗଳା ଗଭୀରତାରୁ ମେସିନିଂ ଏନଭେଲପ୍କୁ ଡିକପ୍ଲ କରେ।
ନିର୍ମାତାସାଧାରଣତଃ 2,000 ମିମି ଲମ୍ବରୁ ଅଧିକ କିମ୍ବା 5,000 କିଲୋଗ୍ରାମରୁ ଅଧିକ ଓଜନର ୱର୍କପିସ୍ ପରିଚାଳନା କରିବା ସମୟରେ ଗ୍ୟାଣ୍ଟ୍ରି ସିଷ୍ଟମକୁ ପରିବର୍ତ୍ତନ ହୁଏ। ଦୁଇଟି ସ୍ତମ୍ଭ ମଧ୍ୟରେ ଏକ ଦୃଢ଼ କ୍ରସବିମ୍ ଉପରେ ସ୍ପିଣ୍ଡଲ୍କୁ ସମର୍ଥନ କରି, ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନଗୁଡ଼ିକ ସମମିତ ଭାବରେ କଟିଂ ବଳ ବଣ୍ଟନ କରନ୍ତି। ଏହି ସଂରଚନାତ୍ମକ ଜ୍ୟାମିତି ବିଚ୍ୟୁତି ଏବଂ କମ୍ପନକୁ ରୋକିଥାଏ ଯାହା ଅନ୍ୟଥା ବିଶାଳ ଅଂଶରେ ଡାଇମେନ୍ସନାଲ ସଠିକତାକୁ ବିପଦରେ ପକାଇପାରେ।
ଉତ୍ପାଦନ ଆକାର, ଅଂଶ ଓଜନ, ଏବଂ କାର୍ଯ୍ୟପ୍ରବାହ ଆବଶ୍ୟକତା
ଏକ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନ୍ ବ୍ୟବହାର କରିବାର ନିଷ୍ପତ୍ତି ପ୍ରାୟତଃ ଅଂଶ ମାସ୍ ଏବଂ ଗତିଶୀଳ ସ୍ଥିତି ମଧ୍ୟରେ ପରସ୍ପର ଉପରେ ନିର୍ଭର କରେ। ସ୍ଥିର-ଟେବୁଲ୍ ଗ୍ୟାଣ୍ଟ୍ରି ଡିଜାଇନ୍ରେ, ବ୍ରିଜ୍ X-ଅକ୍ଷ ସହିତ ଗତି କରୁଥିବା ସମୟରେ ୱର୍କପିସ୍ ସ୍ଥିର ରହିଥାଏ। ଏହି ବିନ୍ୟାସ ମେସିନ୍ କୁ ଅତ୍ୟଧିକ ଟେବୁଲ୍ ଲୋଡ୍ ସମର୍ଥନ କରିବାକୁ ଅନୁମତି ଦିଏ - ପ୍ରାୟତଃ ପ୍ରତି ବର୍ଗ ମିଟରରେ 10,000 କିଲୋଗ୍ରାମରୁ ଅଧିକ - ସର୍ଭୋ ମୋଟରଗୁଡ଼ିକୁ ଅଂଶର ବିଶାଳ ଓଜନକୁ ତ୍ୱରାନ୍ୱିତ କିମ୍ବା ହ୍ରାସ କରିବା ଆବଶ୍ୟକ ନକରି। ଫଳସ୍ୱରୂପ, ମେସିନ୍ ହାଲୁକା କମ୍ପୋଜିଟ୍ ପ୍ୟାନେଲ୍ କିମ୍ବା ଏକ କଠିନ ଷ୍ଟିଲ୍ ମୋଲ୍ଡ ବେସ୍ କାଟୁଛି କି ନାହିଁ ତାହା ନିର୍ବିଶେଷରେ ଏହାର ଗତିଶୀଳ ପ୍ରତିକ୍ରିୟା ସ୍ଥିର ରହିଥାଏ।
କାର୍ଯ୍ୟପ୍ରବାହ ଆବଶ୍ୟକତାଗୁଡ଼ିକ ମଧ୍ୟ ବଡ଼-ଫର୍ମ ଗ୍ୟାଣ୍ଟ୍ରି ସିଷ୍ଟମ ଗ୍ରହଣ କରିବାକୁ ନିର୍ଦ୍ଦେଶ ଦିଏ। ପେଣ୍ଡୁଲମ୍ ମେସିନିଂ ବ୍ୟବହାର କରୁଥିବା ସୁବିଧାଗୁଡ଼ିକ ବିସ୍ତାରିତ କାର୍ଯ୍ୟ ଟେବୁଲକୁ ପୃଥକ ଜୋନରେ ବିଭାଜିତ କରିପାରିବ। ଯେତେବେଳେ ସ୍ପିଣ୍ଡଲ୍ ଗୋଟିଏ ଜୋନରେ ଏକ ୱର୍କପିସ୍ ଉପରେ କାର୍ଯ୍ୟ କରେ, ଅପରେଟରମାନେ ସୁରକ୍ଷିତ ଭାବରେ ନିକଟବର୍ତ୍ତୀ ଜୋନରେ ଏକ ଅଂଶ ଲୋଡ୍, ଅନଲୋଡ୍ କିମ୍ବା ଯାଞ୍ଚ କରିପାରିବେ। ଏହି ନିରନ୍ତର କାର୍ଯ୍ୟ ସ୍ପିଣ୍ଡଲ୍ ଡାଉନ୍ଟାଇମ୍କୁ ଯଥେଷ୍ଟ ହ୍ରାସ କରେ ଏବଂ ସାମଗ୍ରିକ ଉପକରଣ ପ୍ରଭାବଶାଳୀତା (OEE) କୁ ଉନ୍ନତ କରେ।
ବଡ଼ ଫର୍ମାଟ୍ ଗାଣ୍ଟ୍ରି CNC ମେସିନ୍ ବ୍ୟବହାର କରୁଥିବା ଶିଳ୍ପଗୁଡ଼ିକ
ୱିଙ୍ଗ ସ୍ପାର୍ସ, ଫ୍ୟୁସେଲେଜ୍ ବଲ୍କହେଡ୍ସ ଏବଂ ଲ୍ୟାଣ୍ଡିଂ ଗିଅର ପାର୍ଟସ ଭଳି ଗଠନମୂଳକ ଉପାଦାନଗୁଡ଼ିକୁ ମିଲ୍ କରିବା ପାଇଁ ଏରୋସ୍ପେସ୍ କ୍ଷେତ୍ର ଗ୍ୟାଣ୍ଟ୍ରି ସିଏନସି ମେସିନ ଉପରେ ବହୁତ ନିର୍ଭର କରେ। ଏହି ଉପାଦାନଗୁଡ଼ିକ ପ୍ରାୟତଃ ନିରନ୍ତର ଆବଶ୍ୟକ କରନ୍ତି5-ଅକ୍ଷ ମେସିନିଂ୧୦ ମିଟରରୁ ଅଧିକ ଲମ୍ବ, ଏକ କାର୍ଯ୍ୟ ଆବରଣ ଦାବି କରୁଛି ଯାହା କେବଳ ଏକ ଗତିଶୀଳ-ଗ୍ୟାଣ୍ଟ୍ରି ସିଷ୍ଟମ ଯୋଗାଇପାରିବ ଏବଂ କଡ଼ା ଅନ୍ତରୀକ୍ଷ ସହନଶୀଳତା ବଜାୟ ରଖିପାରିବ।
ଶକ୍ତି କ୍ଷେତ୍ରରେ, ପବନ ଟର୍ବାଇନ୍ ହବ୍, ଜେନେରେଟର ହାଉସିଂ ଏବଂ ହିଟ୍ ଏକ୍ସଚେଞ୍ଜର୍ ଟ୍ୟୁବ୍ ସିଟ୍ ଉତ୍ପାଦନ ପାଇଁ ବିଶାଳ ଫୋର୍ଜିଂରେ ଭାରୀ ସାମଗ୍ରୀ ଅପସାରଣ ଆବଶ୍ୟକ। ଉଚ୍ଚ-ଟର୍କ ସ୍ପିଣ୍ଡଲ୍ ଏବଂ ଡାହାଣ-କୋଣ ମୁଣ୍ଡ ସହିତ ସଜ୍ଜିତ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନ୍ଗୁଡ଼ିକ ନିର୍ମାତାମାନଙ୍କୁ ଏହି ବଡ଼ ଆକାରର ଉପାଦାନଗୁଡ଼ିକୁ ଗୋଟିଏ ସେଟଅପ୍ରେ ଡ୍ରିଲ୍ ଏବଂ ମିଲ୍ କରିବାକୁ ଅନୁମତି ଦିଏ। ସେହିପରି, ଅଟୋମୋଟିଭ୍ ଟୁଲିଂ ଶିଳ୍ପ ବଡ଼ ଷ୍ଟାମ୍ପିଂ ଡାଏ ଏବଂ ଇଞ୍ଜେକ୍ସନ୍ ମୋଲ୍ଡଗୁଡ଼ିକୁ ସ୍କଲ୍ପ୍ କରିବା ପାଇଁ ଏହି ମେସିନଗୁଡ଼ିକୁ ବ୍ୟବହାର କରେ, ଯେଉଁଠାରେ ଉତ୍କୃଷ୍ଟ ପୃଷ୍ଠ ଫିନିସ୍ ଏବଂ ଭଲ୍ୟୁମେଟ୍ରିକ୍ ସଠିକତା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ଗାଣ୍ଟ୍ରି ସିଏନସି ମେସିନଗୁଡ଼ିକର ମୁଖ୍ୟ ଡିଜାଇନ୍ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ
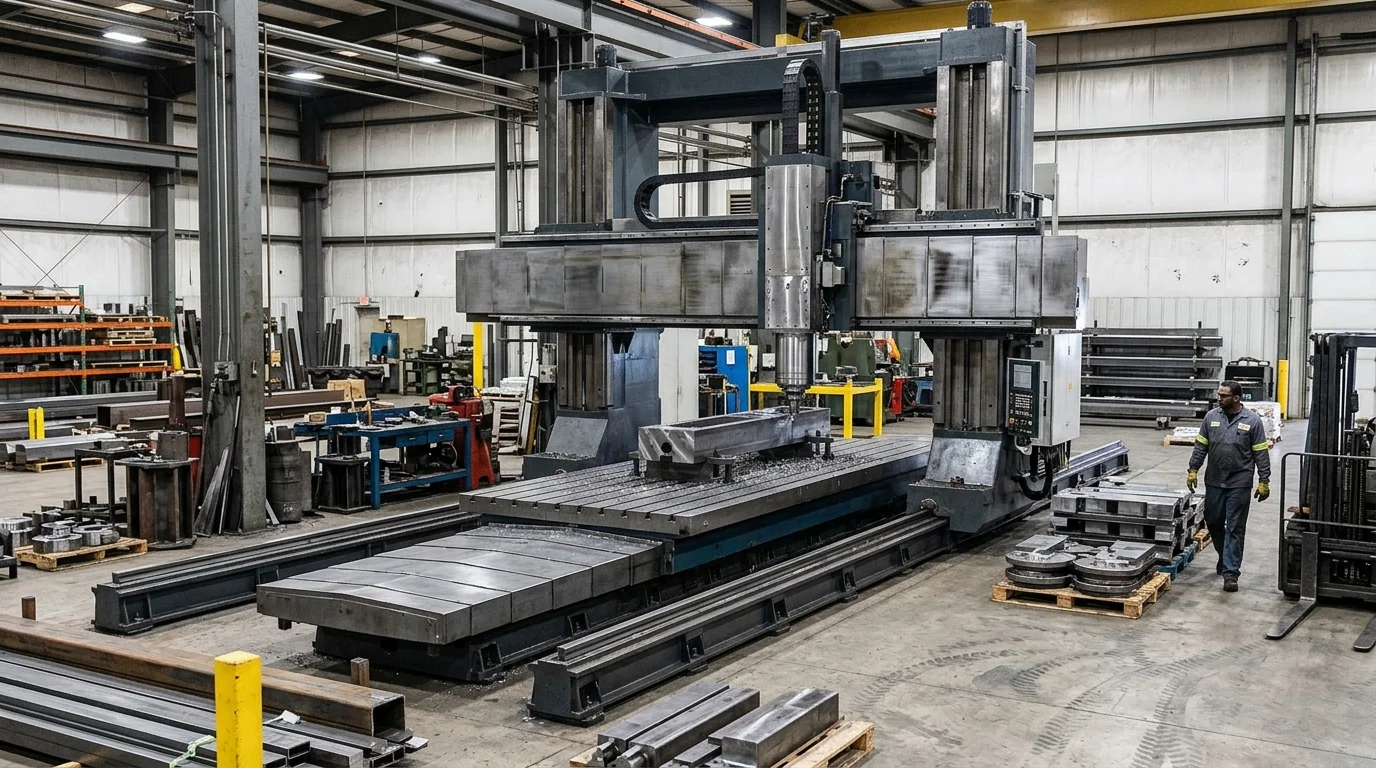
ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନର କାର୍ଯ୍ୟଦକ୍ଷତା ସିଧାସଳଖ ଏହାର ଗଠନାତ୍ମକ ଇଞ୍ଜିନିୟରିଂ ସହିତ ଜଡିତ। ମାନକ ମିଲିଂ ମେସିନ ପରି, ଗ୍ୟାଣ୍ଟ୍ରି ପ୍ଲାଟଫର୍ମଗୁଡ଼ିକୁ ବିସ୍ତାରିତ ସ୍ପାନ୍ସ ମଧ୍ୟରେ କଠୋରତା ବଜାୟ ରଖିବାକୁ ପଡିବ। ଏହାକୁ ହାସଲ କରିବା ପାଇଁ, ନିର୍ମାତାମାନେ ସ୍ତମ୍ଭ, କ୍ରସବିମ୍ ଏବଂ ବେସର କାଷ୍ଟିଂ ଡିଜାଇନକୁ ଅପ୍ଟିମାଇଜ୍ କରିବା ପାଇଁ ସସୀମ ଉପାଦାନ ବିଶ୍ଳେଷଣ (FEA) ବ୍ୟବହାର କରନ୍ତି, ଯାହା ନିଶ୍ଚିତ କରେ ଯେ ମେସିନଟି ଭାରୀ ସାମଗ୍ରୀ ଅପସାରଣ ସମୟରେ ସୃଷ୍ଟି ହୋଇଥିବା ହାର୍ମୋନିକ୍ କମ୍ପନକୁ ଶୋଷିତ କରିପାରିବ।
ବିଶାଳ ଗଠନମୂଳକ ଉପାଦାନ ସହିତ ମଧ୍ୟ, ଆଧୁନିକ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନଗୁଡ଼ିକ ପ୍ରଭାବଶାଳୀ ଗତିଶୀଳ କାର୍ଯ୍ୟଦକ୍ଷତା ହାସଲ କରନ୍ତି। ଉନ୍ନତ ରେଖୀୟ ମୋଟର ପ୍ରଯୁକ୍ତିବିଦ୍ୟା ଏବଂ ଟ୍ୱିନ୍-ଡ୍ରାଇଭ୍ ସର୍ଭୋ ସିଷ୍ଟମ୍ ଏହି ଭାରୀ-ଡ୍ୟୁଟି ମେସିନଗୁଡ଼ିକୁ ପ୍ରତି ମିନିଟରେ 30 ମିଟର ପର୍ଯ୍ୟନ୍ତ ଦ୍ରୁତ ଟ୍ରାଭର୍ସ ହାରରେ ପହଞ୍ଚିବାକୁ ଅନୁମତି ଦିଏ, ଯାହା ଦୀର୍ଘ ଦୂରତାରେ ଦକ୍ଷ ଉପକରଣ ସ୍ଥିତି ସୁନିଶ୍ଚିତ କରେ।
ସେତୁ ଗଠନ, ଯାତ୍ରା ପରିସର, ଏବଂ ଟେବୁଲ ବିନ୍ୟାସ
ଏକ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନର ସବୁଠାରୁ ସ୍ପଷ୍ଟ ବୈଶିଷ୍ଟ୍ୟ ହେଉଛି ଏହାର ବ୍ରିଜ୍ ଗଠନ, ଯାହାକୁ ସ୍ଥିର କିମ୍ବା ଗତିଶୀଳ କରାଯାଇପାରିବ। ଏକ ସ୍ଥିର ଗ୍ୟାଣ୍ଟ୍ରି (ଚଳିତ ଟେବୁଲ୍) ଡିଜାଇନ୍ ଉତ୍କୃଷ୍ଟ କଠୋରତା ପ୍ରଦାନ କରେ କାରଣ ସେତୁଟି ଦୃଢ଼ ଭାବରେ ମୂଳଦୁଆ ସହିତ ଯୋଡ଼ାଯାଇଥାଏ। ତଥାପି, X-ଅକ୍ଷ ଯାତ୍ରା ପାଇଁ ଟେବୁଲ୍ କୁ ଆଗକୁ ଏବଂ ପଛକୁ ଘୁଞ୍ଚିବାକୁ ପଡିବ, ଅର୍ଥାତ୍ ମେସିନର ପାଦଚିହ୍ନ ଏହାର X-ଅକ୍ଷ ଷ୍ଟ୍ରୋକର ଲମ୍ବଠାରୁ ଦୁଇଗୁଣ ଅଧିକ ହେବା ଆବଶ୍ୟକ। ବିପରୀତ ଭାବରେ, ଏକ ଗତିଶୀଳ ଗ୍ୟାଣ୍ଟ୍ରି ଡିଜାଇନ୍ ଟେବୁଲ୍ କୁ ସ୍ଥିର ରଖେ, ଅତ୍ୟନ୍ତ ଦକ୍ଷ ପାଦଚିହ୍ନ-ରୁ-ଯାତ୍ରା ଅନୁପାତ ପ୍ରଦାନ କରେ ଯାହା ଅତ୍ୟନ୍ତ ଲମ୍ବ ପାଇଁ ଆଦର୍ଶ (ପ୍ରାୟତଃ X-ଅକ୍ଷରେ 4,000 ମିମିରୁ ଅଧିକ)।
| ସ୍ଥାପତ୍ୟ | ପାଦଚିହ୍ନ ଦକ୍ଷତା | ଲୋଡ୍ କ୍ଷମତା ସୀମା | ସର୍ବୋତ୍ତମ ଆପ୍ଲିକେସନ୍ |
|---|---|---|---|
| ମୁଭିଂ ଗ୍ୟାଣ୍ଟ୍ରି | ଉଚ୍ଚ (ଷ୍ଟ୍ରୋକ୍ ଲମ୍ବ + କ୍ଲିୟରାନ୍ସ ଆବଶ୍ୟକ) | ପ୍ରାୟତଃ ଅସୀମିତ (ଭିତ୍ତି ନିର୍ଭରଶୀଳ) | ଏରୋସ୍ପେସ୍ ସ୍ପାର୍ସ, ପବନ ଟର୍ବାଇନ୍ ବ୍ଲେଡ୍ |
| ସ୍ଥିର ଗ୍ୟାଣ୍ଟ୍ରି (ଚଳନ ଟେବୁଲ୍) | ନିମ୍ନ (2x ଷ୍ଟ୍ରୋକ୍ ଲମ୍ବ ଆବଶ୍ୟକ) | ସର୍ଭୋ/ଗାଇଡ୍ୱେ କ୍ଷମତା ଦ୍ୱାରା ସୀମିତ | ଭାରୀ ଛାଞ୍ଚ,ଉଚ୍ଚ-ନିର୍ଦ୍ଦିଷ୍ଟତାମୃତ୍ୟୁବରଣ କରେ |
| ହାଇ-ରେଳ ଗାଣ୍ଟ୍ରି | ସର୍ବାଧିକ (ସୁବିଧାରେ ସଂଯୁକ୍ତ ସ୍ତମ୍ଭ) | ଅସୀମିତ | ରେଳ କାର୍, ବିଶାଳ ମହାକାଶ ଗଠନ |
ଟେବୁଲ୍ ବିନ୍ୟାସଗୁଡ଼ିକ ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟପ୍ରବାହ ଅନୁଯାୟୀ ମେସିନକୁ ଆହୁରି କଷ୍ଟମାଇଜ୍ କରିଥାଏ। ଟି-ସ୍ଲଟେଡ୍ କାଷ୍ଟ ଲୁହା ଟେବୁଲ୍ଗୁଡ଼ିକ ଭାରୀ ମିଲିଂ ପାଇଁ ମାନକ, ଯେତେବେଳେ ଭାକ୍ୟୁମ୍ ଟେବୁଲ୍ଗୁଡ଼ିକ ମହାକାଶ ଏବଂ ସାମୁଦ୍ରିକ ଶିଳ୍ପରେ ବଡ଼, ଫ୍ଲାଟ୍ ଆଲୁମିନିୟମ୍ କିମ୍ବା କମ୍ପୋଜିଟ୍ ସିଟ୍ ସୁରକ୍ଷିତ କରିବା ପାଇଁ ପ୍ରାୟତଃ ଏକୀକୃତ ହୋଇଥାଏ।
କଠୋରତା ଏବଂ ସଠିକତାକୁ ପ୍ରଭାବିତ କରୁଥିବା ନିର୍ଦ୍ଦିଷ୍ଟକରଣ
ବଡ଼-ଫର୍ମ ମେସିନିଂରେ କଠୋରତା ଏବଂ ସଠିକତା ମେସିନର ଗାଇଡୱେ, ସ୍ପିଣ୍ଡଲ୍ ସ୍ପେସିଫିକେସନ୍ ଏବଂ ଥର୍ମାଲ୍ ପରିଚାଳନା ପ୍ରଣାଳୀ ଦ୍ୱାରା ନିୟନ୍ତ୍ରିତ ହୁଏ। ଭାରୀ-ଡ୍ୟୁଟି ପ୍ରୟୋଗଗୁଡ଼ିକ ପାଇଁ ସାଧାରଣତଃ ବାକ୍ସ ୱେ (ସାଦା ବିୟରିଂ ଗାଇଡୱେ) ଆବଶ୍ୟକ ହୁଏ, ଯାହା ଉତ୍କୃଷ୍ଟ କମ୍ପନ ଡ୍ୟାମ୍ପିଂ ଏବଂ ଲୋଡ୍-ବୟରିଂ କ୍ଷମତା ପ୍ରଦାନ କରେ। ଗତି ଏବଂ ଉଚ୍ଚ-ଗତି କଣ୍ଟୁରିଂକୁ ପ୍ରାଥମିକତା ଦେଉଥିବା ଆପ୍ଲିକେସନ୍ ପାଇଁ, ଭାରୀ-ଡ୍ୟୁଟି ରୋଲର ରେଖୀୟ ମାର୍ଗଗୁଡ଼ିକୁ ପସନ୍ଦ କରାଯାଏ, ଯାହା କମ୍ ଘର୍ଷଣ ଏବଂ ଦ୍ରୁତ ତ୍ୱରାନ୍ୱୟ ପ୍ରଦାନ କରେ।
ସ୍ପିଣ୍ଡଲ୍ ଚୟନ ମଧ୍ୟ ମେସିନ୍ର କ୍ଷମତାକୁ ନିର୍ଦ୍ଦେଶ ଦିଏ। କଠିନ ମିଶ୍ରଧାତୁଗୁଡ଼ିକୁ ମେସିନ୍ କରିବା ପାଇଁ BT50 କିମ୍ବା HSK-100 ପରି ଏକ ଦୃଢ଼ ଉପକରଣ ଟେପର ସହିତ ଏକ ଉଚ୍ଚ-ଟର୍କ, ଗିଅର୍-ଚାଳିତ ସ୍ପିଣ୍ଡଲ୍ (ପ୍ରାୟତଃ 22 kW ରୁ 45+ kW) ଆବଶ୍ୟକ। ବିଶାଳ ଯାତ୍ରା ପରିସର ଉପରେ ସଠିକତା ବଜାୟ ରଖିବା ପାଇଁ, ତାପଜ ବୃଦ୍ଧିକୁ ନିୟନ୍ତ୍ରଣ କରିବାକୁ ପଡିବ। 0.001 mm ରିଜୋଲ୍ୟୁସନ୍ ସହିତ ଥଣ୍ଡା ବଲ୍ସ୍କ୍ରୁ, ସ୍ପିଣ୍ଡଲ୍ କୁଲିଂ ଜ୍ୟାକେଟ୍ ଏବଂ ରେଖୀୟ ଗ୍ଲାସ୍ ସ୍କେଲ୍ ଭଳି ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ଅତ୍ୟାବଶ୍ୟକ। ସଠିକ୍ ଭାବରେ ସଜ୍ଜିତ ହେଲେ, ଏକ ଉଚ୍ଚ-ଗୁଣବତ୍ତା ଗାଣ୍ଟ୍ରି CNC ମେସିନ୍ ସମ୍ପୂର୍ଣ୍ଣ 5-ମିଟର ଯାତ୍ରାରେ ±0.015 mm ର ସ୍ଥିତି ସଠିକତା ବଜାୟ ରଖିପାରିବ।
ଗ୍ୟାଣ୍ଟ୍ରି ସିଏନସି ମେସିନ୍ ବନାମ ଅନ୍ୟାନ୍ୟ ସିଏନସି ମେସିନ୍ ପ୍ରକାର
ସଠିକ୍ ମେସିନ୍ ସ୍ଥାପତ୍ୟ ଚୟନ କରିବା ପାଇଁ ଉତ୍ପାଦିତ ହେଉଥିବା ଅଂଶଗୁଡ଼ିକର ନିର୍ଦ୍ଦିଷ୍ଟ ଜ୍ୟାମିତି ଏବଂ ପରିଚାଳନା ଆବଶ୍ୟକତାର ମୂଲ୍ୟାଙ୍କନ ଆବଶ୍ୟକ। ଯଦିଓ ଭୂଲମ୍ବ ମେସିନିଂ କେନ୍ଦ୍ର (VMC), ଭୂଲମ୍ବ ମେସିନିଂ କେନ୍ଦ୍ର (HMC), ଏବଂ ଭୂଲମ୍ବ ବୋରିଂ ମିଲ୍ (HBM) ନିର୍ଦ୍ଦିଷ୍ଟ ପରିସ୍ଥିତିରେ ଉତ୍କର୍ଷ ହାସଲ କରନ୍ତି, କିନ୍ତୁ ଯେତେବେଳେ ୱର୍କପିସ୍ ସେମାନଙ୍କର ଅନ୍ତର୍ନିହିତ ଡିଜାଇନ୍ ପରିସର ବାହାରକୁ ସ୍କେଲ୍ କରେ ସେତେବେଳେ ସେମାନେ ଗମ୍ଭୀର ସୀମାବଦ୍ଧତା ସୃଷ୍ଟି କରନ୍ତି।
ଏକ ମାନକ C-ଫ୍ରେମ୍ VMC ସାଧାରଣତଃ ପ୍ରାୟ 1,500 mm ରୁ 2,000 mm X-ଅକ୍ଷ ଯାତ୍ରା ପର୍ଯ୍ୟନ୍ତ ସର୍ବାଧିକ ହୋଇଥାଏ। ଏହି ସୀମାଠାରୁ ଅଧିକ C-ଫ୍ରେମ୍ ଡିଜାଇନ୍ ଠେଲିବା ଦ୍ୱାରା ଅତ୍ୟଧିକ ଗଠନାତ୍ମକ ଓଭରହାଙ୍ଗ ହୋଇଥାଏ, ଯାହା ସ୍ପିଣ୍ଡଲରେ ଅଗ୍ରହଣୀୟ ବିଚ୍ୟୁତି ସୃଷ୍ଟି କରେ। ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନଗୁଡ଼ିକ ଏହି ଓଭରହାଙ୍ଗକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଦୂର କରିଦିଏ, X- କିମ୍ବା Y-ଅକ୍ଷ ସ୍ଥିତି ନିର୍ବିଶେଷରେ ଏକ ସ୍ଥିର, ସମର୍ଥିତ କଟିଂ ପ୍ଲାଟଫର୍ମ ପ୍ରଦାନ କରେ।
ଯେତେବେଳେ ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ ଭଲ ବିକଳ୍ପ ହୋଇଥାଏ
ଅସାଧାରଣ ଲମ୍ବା, ଚଉଡା ଏବଂ ସମତଳ ଅଂଶଗୁଡ଼ିକ ସହିତ କାର୍ଯ୍ୟ କରିବା ସମୟରେ ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ ହେଉଛି ସର୍ବୋତ୍ତମ ପସନ୍ଦ। ଉଦାହରଣ ସ୍ୱରୂପ, Y-ଅକ୍ଷ ଗଳା ସୀମା ଯୋଗୁଁ ଏକ ମାନକ VMC ରେ 3-ମିଟର ବାଇ 2-ମିଟର ଆଲୁମିନିୟମ୍ ଭାକ୍ୟୁମ୍ ଟେବୁଲ୍ କିମ୍ବା ଏକ ବିଶାଳ ଷ୍ଟିଲ୍ ବେସ୍ ପ୍ଲେଟ୍ ମେସିନ୍ କରିବା ପ୍ରାୟତଃ ଅସମ୍ଭବ। ଯଦିଓ ଏକ HBM ତତ୍ତ୍ୱଗତ ଭାବରେ ଏକ ଲମ୍ବା ଅଂଶ ମେସିନ୍ କରିପାରିବ, ଏକ କୋଣ ପ୍ଲେଟ୍ ଉପରେ ଭୂଲମ୍ବ ଭାବରେ ଏକ ଫ୍ଲାଟ୍ ପ୍ଲେଟ୍ ସ୍ଥାପନ କରିବା ବିପଦପୂର୍ଣ୍ଣ, ସମୟ ସାପେକ୍ଷ ଏବଂ କଥାବାର୍ତ୍ତା ପାଇଁ ଅତ୍ୟନ୍ତ ସମ୍ବେଦନଶୀଳ।
ଅଧିକନ୍ତୁ, ଭାରୀ ଉପାଦାନ ପାଇଁ ଉପରୁ ତଳ ପ୍ରବେଶ ଆବଶ୍ୟକ ହେଲେ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନଗୁଡ଼ିକ ଉତ୍କୃଷ୍ଟ ହୋଇଥାଏ। ଖୋଲା-ଉପର ଡିଜାଇନ୍ ଓଭରହେଡ୍ ବ୍ରିଜ୍ କ୍ରେନ୍ଗୁଡ଼ିକୁ ମଲ୍ଟି-ଟନ୍ ଫୋର୍ଜିଂ କିମ୍ବା କାଷ୍ଟିଂଗୁଡ଼ିକୁ ସିଧାସଳଖ କାର୍ଯ୍ୟ ଟେବୁଲ୍ ଉପରେ କମ କରିବାକୁ ଅନୁମତି ଦିଏ। ଏହି ଅଭାରହୀନ ପ୍ରବେଶ ରିଗିଂ ସମୟକୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ହ୍ରାସ କରେ ଏବଂ ଏକ HMC ର ସଂଲଗ୍ନ ଏନଭେଲ୍ରେ ଭାରୀ ଅଂଶଗୁଡ଼ିକୁ ପରିଚାଳନା କରିବା ତୁଳନାରେ ସୁରକ୍ଷାକୁ ଉନ୍ନତ କରେ।
ମୂଳ ତୁଳନାତ୍ମକ ବିନ୍ଦୁ: ପାଦଚିହ୍ନ, କ୍ଷମତା, ମୂଲ୍ୟ ଏବଂ ସଠିକତା
କାର୍ଯ୍ୟକ୍ଷମ ପାର୍ଥକ୍ୟଗୁଡ଼ିକୁ ସ୍ପଷ୍ଟ ଭାବରେ ବର୍ଣ୍ଣନା କରିବା ପାଇଁ, ପ୍ରାଥମିକ ସୁବିଧା ସୀମା ମଧ୍ୟରେ ମାନକ VMC ଏବଂ HBM ସହିତ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନଗୁଡ଼ିକୁ ତୁଳନା କରିବା ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ: ପାଦଚିହ୍ନ, କ୍ଷମତା, ମୂଲ୍ୟ ଏବଂ ସଠିକତା।
| ଯନ୍ତ୍ର ପ୍ରକାର | ସର୍ବାଧିକ X-ଅକ୍ଷ କ୍ଷମତା | ପାଦଚିହ୍ନ ବନାମ କାର୍ଯ୍ୟ ଲଫାଫା | ମୂଳ ମୂଲ୍ୟ ପରିସର (USD) | ସାଧାରଣ ଭଲ୍ୟୁମେଟ୍ରିକ୍ ସଠିକତା |
|---|---|---|---|---|
| ସି-ଫ୍ରେମ୍ VMC | ~୨,୦୦୦ ମିମି | ମଧ୍ୟମ ଧରଣର | $60,000 – $150,000 | ଛୋଟ ଅଂଶରେ ଉତ୍କୃଷ୍ଟ |
| ଭୂସମାନ୍ତର ବୋରିଂ ମିଲ୍ | ~୪,୦୦୦+ ମିମି | ବଡ଼ | $୩୦୦,୦୦୦ – $୮୦୦,୦୦୦+ | ଉଚ୍ଚ (ଗଭୀର ବୋରିଂ ପାଇଁ ଅପ୍ଟିମାଇଜ୍ଡ୍) |
| ମୁଭିଂ ଗାଣ୍ଟ୍ରି CNC | ୧୦,୦୦୦+ ମିମି | ଅତ୍ୟନ୍ତ ଦକ୍ଷ | $୨୫୦,୦୦୦ – $୧,୦୦୦,୦୦୦+ | ବଡ଼ ସମତଳ ଅଞ୍ଚଳରେ ଉତ୍କୃଷ୍ଟ |
ଯଦିଓ ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ ପାଇଁ ପ୍ରାରମ୍ଭିକ ପୁଞ୍ଜି ଖର୍ଚ୍ଚ ଅଧିକ, ଏହାର ପାଦଚିହ୍ନ ଦକ୍ଷତା ଲମ୍ବା ଅଂଶ ପାଇଁ ଅତୁଳନୀୟ। ଏକ ଗତିଶୀଳ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନ୍ କେବଳ ଏହାର ସର୍ବାଧିକ X-ଅକ୍ଷ ଷ୍ଟ୍ରୋକ୍ ଅପେକ୍ଷା ଟିକିଏ ବଡ଼ ମହଲା ସ୍ଥାନ ଆବଶ୍ୟକ କରେ, ଯେତେବେଳେ ଗତିଶୀଳ-ଟେବୁଲ୍ VMC ଏବଂ ସ୍ଥିର ଗ୍ୟାଣ୍ଟ୍ରିଗୁଡ଼ିକୁ ଟେବୁଲ୍ ଯାତ୍ରାକୁ ସମାୟୋଜନ କରିବା ପାଇଁ ଦୁଇଗୁଣ ମହଲା ସ୍ଥାନ ଆବଶ୍ୟକ ହୁଏ। ଏକ ଗ୍ୟାଣ୍ଟ୍ରିରେ ସଠିକତାକୁ ବଡ଼ କ୍ଷେତ୍ର ଉପରେ ପ୍ଲାନାର ସଠିକତା ପାଇଁ ଅପ୍ଟିମାଇଜ୍ କରାଯାଇଛି, ଯାହା ଏହାକୁ ଏକ HBM ତୁଳନାରେ ବିଶାଳ ଡାଇଜ୍ କଣ୍ଟୋରିଂ ପାଇଁ ଉତ୍କୃଷ୍ଟ କରିଥାଏ, ଯାହା ଗଭୀର-ହୋଲ୍ ଆଲାଇନ୍ମେଣ୍ଟ୍ ଏବଂ ବହୁ-ପାର୍ଶ୍ଵିକ ପ୍ରବେଶ ପାଇଁ ଅପ୍ଟିମାଇଜ୍ କରାଯାଇଛି।
ଏକ ଗାଣ୍ଟ୍ରି ସିଏନସି ମେସିନ୍ କିପରି ଚୟନ ଏବଂ କାର୍ଯ୍ୟକାରୀ କରିବେ
ଏକ ବଡ଼ ଫର୍ମାଟ୍ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ କ୍ରୟ କରିବା ଏକ ଜଟିଳ ଇଞ୍ଜିନିୟରିଂ ପ୍ରକଳ୍ପ ଯାହା କ୍ରୟ ଅର୍ଡରଠାରୁ ବହୁତ ଆଗକୁ ବିସ୍ତାରିତ। ଛୋଟ VMC ଗୁଡ଼ିକ ପରି ନୁହେଁ ଯାହାକୁ କିଛି ଦିନ ମଧ୍ୟରେ ବିତରଣ, ସମତଳ ଏବଂ ଶକ୍ତିଶାଳୀ କରାଯାଇପାରିବ, ଗ୍ୟାଣ୍ଟ୍ରି ସିଷ୍ଟମଗୁଡ଼ିକ ପାଇଁ କଠୋର ସୁବିଧା ପ୍ରସ୍ତୁତି ଏବଂ ସଠିକ୍ ଲଜିଷ୍ଟିକ୍ ସମନ୍ୱୟ ଆବଶ୍ୟକ।
ଏକ କଷ୍ଟମ୍ କିମ୍ବା ଅର୍ଦ୍ଧ-କଷ୍ଟମ୍ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନ୍ ପାଇଁ କାର୍ଯ୍ୟାନ୍ୱୟନ ସମୟସୀମା ପ୍ରାୟତଃ 6 ରୁ 12 ମାସ ପର୍ଯ୍ୟନ୍ତ ହୋଇଥାଏ। ଏହି ଲିଡ୍ ଟାଇମ୍ କେବଳ ମେସିନ୍ ନିର୍ମାଣ ପାଇଁ ନୁହେଁ ବରଂ 40,000 କିଲୋଗ୍ରାମରୁ ଅଧିକ ଓଜନର ଉପକରଣକୁ ସମର୍ଥନ କରିବା ପାଇଁ ଆବଶ୍ୟକ ବ୍ୟାପକ ସ୍ଥାନ ପ୍ରସ୍ତୁତି କାର୍ଯ୍ୟକାରୀ କରିବା ପାଇଁ ମଧ୍ୟ ଆବଶ୍ୟକ।
ୱର୍କପିସ୍ ଆକାର, ସାମଗ୍ରୀ ଏବଂ ସହନଶୀଳତାର ଆବଶ୍ୟକତା ମୂଲ୍ୟାଙ୍କନ କରିବା
ଚୟନ ପ୍ରକ୍ରିୟା ସର୍ବାଧିକ ୱର୍କପିସ୍ ପରିମାଣ ଏବଂ କଟାଯିବାକୁ ଥିବା ନିର୍ଦ୍ଦିଷ୍ଟ ସାମଗ୍ରୀର ଏକ କଠୋର ବିଶ୍ଳେଷଣ ସହିତ ଆରମ୍ଭ ହୁଏ। ସାମଗ୍ରୀ ଆବଶ୍ୟକୀୟ ସ୍ପିଣ୍ଡଲ୍ ଟର୍କ ଏବଂ ଗତି ନିର୍ଦ୍ଦେଶ କରେ; ହାଇ-ସ୍ପିଡ୍ ଆଲୁମିନିୟମ୍ ରାଉଟିଂ ପାଇଁ 20,000+ RPM ସ୍ପିଣ୍ଡଲ୍ ଆବଶ୍ୟକ, ଯେତେବେଳେ ଇନକୋନେଲ୍ କିମ୍ବା କଠିନ ଉପକରଣ ଷ୍ଟିଲ୍ ମେସିନିଂ ପାଇଁ ଉଚ୍ଚ-ଟର୍କ, କମ୍-RPM ଗିଅର୍ଡ୍ ସ୍ପିଣ୍ଡଲ୍ ଆବଶ୍ୟକ। Z-ଅକ୍ଷ କ୍ଲିୟରାନ୍ସ (ସ୍ପିଣ୍ଡଲ୍ ନାଜ୍ ଏବଂ ଟେବୁଲ୍ ମଧ୍ୟରେ ଦୂରତା) ମଧ୍ୟ ସବୁଠାରୁ ଉଚ୍ଚ ପ୍ରତୀକ୍ଷିତ ଅଂଶ ସହିତ ସବୁଠାରୁ ଦୀର୍ଘ କଟିବା ଉପକରଣ ଏବଂ ଉପକରଣ ଧାରକର ଲମ୍ବକୁ ସମାୟୋଜିତ କରିବା ପାଇଁ ସତର୍କତାର ସହିତ ଗଣନା କରାଯିବା ଆବଶ୍ୟକ।
ସହନଶୀଳତା ଆବଶ୍ୟକତାଗୁଡ଼ିକ ସିଧାସଳଖ ଆବଶ୍ୟକୀୟ ମେସିନ୍ ନିର୍ଦ୍ଦିଷ୍ଟକରଣକୁ ପ୍ରଭାବିତ କରେ। ଯଦି କୌଣସି ସୁବିଧା ପାଇଁ 6-ମିଟର ସ୍ପାନ୍ ଠାରୁ ଅଧିକ ଏରୋସ୍ପେସ୍-ଗ୍ରେଡ୍ ସହନଶୀଳତା ଆବଶ୍ୟକ ହୁଏ, ତେବେ ମେସିନ୍ କୁ ଭଲ୍ୟୁମେଟ୍ରିକ୍ ତ୍ରୁଟି କ୍ଷତିପୂରଣ, ରେଖୀୟ ଗ୍ଲାସ୍ ସ୍କେଲ୍ ଏବଂ ବ୍ୟାପକ ଥର୍ମାଲ୍ ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ ସହିତ ନିର୍ଦ୍ଦିଷ୍ଟ କରାଯିବା ଆବଶ୍ୟକ। ଏହି ସଠିକତା-ବର୍ଦ୍ଧିତ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ମେସିନ୍ର ମୂଳ ମୂଲ୍ୟକୁ 15% ରୁ 30% ବୃଦ୍ଧି କରିପାରିବ, ଯାହା ମେସିନ୍ର ନିର୍ଦ୍ଦିଷ୍ଟକରଣଗୁଡ଼ିକୁ ତାତ୍ତ୍ୱିକ ସର୍ବାଧିକ ପରିବର୍ତ୍ତେ ଇଞ୍ଜିନିୟରିଂ ଆବଶ୍ୟକତା ସହିତ କଠିନ ଭାବରେ ସମନ୍ୱିତ କରିବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କରିଥାଏ।
ସୋର୍ସିଂ, ସଂସ୍ଥାପନ, ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ତାଲିମ
ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ ସ୍ଥାପନ ପାଇଁ ପ୍ରାୟତଃ ସମସ୍ତ କ୍ଷେତ୍ରରେ ବିଶେଷଜ୍ଞ ଭିତ୍ତିଭୂମି କାର୍ଯ୍ୟ ଆବଶ୍ୟକ। ସୁବିଧାଗୁଡ଼ିକ ସାଧାରଣତଃ ବିଦ୍ୟମାନ ମହଲା ଖୋଳିବା ଉଚିତ ଏବଂ 500 ମିମିରୁ 1,000 ମିମି ପର୍ଯ୍ୟନ୍ତ ମୋଟେଇର ଏକ ପୃଥକ, ଷ୍ଟିଲ୍-ପ୍ରବଳିତ କଂକ୍ରିଟ୍ ଭିତ୍ତିଭୂମି ଢାଳିବା ଉଚିତ। ମେସିନ୍ କୁ ଆଙ୍କର୍ ଏବଂ ଲେଜର-କ୍ୟାଲିବ୍ରେଟ୍ କରିବା ପୂର୍ବରୁ ଏହି ଭିତ୍ତିଭୂମି ପାଇଁ ସର୍ବନିମ୍ନ 28 ଦିନ କ୍ୱୋରିଂ ସମୟ ଆବଶ୍ୟକ। ପର୍ଯ୍ୟାପ୍ତ ଭିତ୍ତିଭୂମି ପ୍ରଦାନ କରିବାରେ ବିଫଳ ହେବା ଫଳରେ ମେସିନ୍ ସ୍ଥିର ହୋଇଯିବ, ସ୍ଥାୟୀ ଭାବରେ ଜ୍ୟାମିତିକ ସଠିକତାକୁ ବିପଦରେ ପକାଇବ।
ଥରେ ସଂସ୍ଥାପିତ ହେବା ପରେ, ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ତାଲିମ ପ୍ରୋଟୋକଲଗୁଡ଼ିକୁ ମେସିନର ଜଟିଳତା ସହିତ ସ୍କେଲ୍ କରିବାକୁ ପଡିବ। ପ୍ରତିରୋଧକ ରକ୍ଷଣାବେକ୍ଷଣ କାର୍ଯ୍ୟକ୍ରମଗୁଡ଼ିକରେ ଟ୍ୱିନ୍-ଡ୍ରାଇଭ୍ ସିଙ୍କ୍ରୋନାଇଜେସନ୍ (ଗାଣ୍ଟ୍ରି ସ୍କିଉଇଂକୁ ରୋକିବା ପାଇଁ), ଚିଲର ସିଷ୍ଟମ୍ ଯାଞ୍ଚ ଏବଂ ସ୍ୱୟଂଚାଳିତ ଲୁବ୍ରିକେସନ୍ ଯାଞ୍ଚର ନିୟମିତ ଯାଞ୍ଚ ଅନ୍ତର୍ଭୁକ୍ତ ହେବା ଆବଶ୍ୟକ। ଏହା ବ୍ୟତୀତ, ଅପରେଟର ତାଲିମ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। କାରଣ ଏକ ବଡ଼ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନରେ ଦୁର୍ଘଟଣା ଘଟିଲେ ପ୍ରଳୟଙ୍କରୀ ସ୍ପିଣ୍ଡଲ୍ କ୍ଷତି ଏବଂ ହଜାର ହଜାର ଡଲାର ମରାମତି ଖର୍ଚ୍ଚ ହୋଇପାରେ, ଲାଇଭ୍ ପାର୍ଟସ୍ ଚଲାଇବା ପୂର୍ବରୁ ଅପରେଟରମାନଙ୍କୁ ଉନ୍ନତ ଟୁଲପଥ ସିମୁଲେସନ୍ ଏବଂ ଧକ୍କା ଏଡାଇବା ସଫ୍ଟୱେର୍ ବିଷୟରେ ସମ୍ପୂର୍ଣ୍ଣ ତାଲିମ ଦିଆଯିବା ଆବଶ୍ୟକ।
ଏକ ଗାଣ୍ଟ୍ରି CNC ମେସିନ୍ ଆପଣଙ୍କ ପାଇଁ ଉପଯୁକ୍ତ କି ନାହିଁ ତାହା କିପରି ନିଷ୍ପତ୍ତି ନେବେ
ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ ଏକ ଦୃଢ଼ ପୁଞ୍ଜି ନିବେଶ କି ନାହିଁ ତାହା ନିର୍ଣ୍ଣୟ କରିବା ପାଇଁ ଉତ୍ପାଦନ ବାଧା, ଆଉଟସୋର୍ସିଂ ଖର୍ଚ୍ଚ ଏବଂ ଦୀର୍ଘକାଳୀନ ବ୍ୟବସାୟ ରଣନୀତିର ଏକ ବ୍ୟାପକ ବିଶ୍ଳେଷଣ ଆବଶ୍ୟକ। ଏହି ମେସିନ୍ଗୁଡ଼ିକ ଏକ ପ୍ରମୁଖ ଆର୍ଥିକ ପ୍ରତିବଦ୍ଧତାକୁ ପ୍ରତିନିଧିତ୍ୱ କରେ, ପ୍ରାୟତଃ ସୁବିଧା ପରିବର୍ତ୍ତନ ଏବଂ ଉନ୍ନତ ଉପକରଣ ବ୍ୟତୀତ $300,000 ରୁ ଅଧିକ ପ୍ରାରମ୍ଭିକ ନିବେଶ ଆବଶ୍ୟକ କରେ।
ଆର୍ଥିକ ଯଥାର୍ଥତା ସାଧାରଣତଃ ଉଚ୍ଚ ଉପଯୋଗ ହାର ହାସଲ କରିବା ଉପରେ ନିର୍ଭର କରେ। ଶିଳ୍ପ ମାନଦଣ୍ଡ ସୂଚାଇ ଦିଏ ଯେ ଏକ ବଡ଼-ଫର୍ମ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନକୁ ପ୍ରତିଯୋଗିତାମୂଳକ ପ୍ରଦାନ କରିବା ପାଇଁ ଅତି କମରେ 70% ବ୍ୟବହାର ହାର ବଜାୟ ରଖିବାକୁ ପଡିବନିବେଶ ଉପରେ ଲାଭ(ROI) ଏକ ମାନକ 3 ରୁ 5 ବର୍ଷର ମୂଲ୍ୟହ୍ରାସ ସୂଚୀ ମଧ୍ୟରେ। ସୁବିଧାଗୁଡ଼ିକୁ ମୂଲ୍ୟାଙ୍କନ କରିବା ଆବଶ୍ୟକ ଯେ ସେମାନଙ୍କର ବର୍ତ୍ତମାନର କିମ୍ବା ପ୍ରକଳ୍ପିତ ଅର୍ଡର ପରିମାଣ ଏହି ସ୍ତରର କାର୍ଯ୍ୟକୁ ବଜାୟ ରଖିପାରିବ କି ନାହିଁ।
ବଡ଼ ୱାର୍କପିସ୍ ମେସିନିଂ ପାଇଁ ନିଷ୍ପତ୍ତି ମାନଦଣ୍ଡ
ପ୍ରାଥମିକ ନିଷ୍ପତ୍ତି ମାନଦଣ୍ଡ ହେଉଛି ବର୍ତ୍ତମାନର ବଡ଼ ଅଂଶ ଉତ୍ପାଦନ ପଦ୍ଧତି ସହିତ ଜଡିତ ଖର୍ଚ୍ଚ ଏବଂ ବିପଦ। ବର୍ତ୍ତମାନ ବଡ଼ ପ୍ଲାଟେନ୍, ଫ୍ରେମ୍ କିମ୍ବା ଛାଞ୍ଚଗୁଡ଼ିକୁ ଉପ-କଣ୍ଟ୍ରାକ୍ଟ କରୁଥିବା ସୁବିଧାଗୁଡ଼ିକୁ ଲଜିଷ୍ଟିକ୍ ବିଳମ୍ବ, ପରିବହନ ଖର୍ଚ୍ଚ ଏବଂ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ କ୍ଷତିର ଲୁକ୍କାୟିତ ଖର୍ଚ୍ଚକୁ ବିଚାରକୁ ନେଇ ଏହି ଆଉଟସୋର୍ସିଂ ସେବାଗୁଡ଼ିକ ଉପରେ ବାର୍ଷିକ ଖର୍ଚ୍ଚ ଗଣନା କରିବାକୁ ପଡିବ। ଯଦି ଆଉଟସୋର୍ସିଂର ବାର୍ଷିକ ମୂଲ୍ୟ ଏକ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନର ଆର୍ଥିକ ମୂଲ୍ୟ ପାଖରେ ପହଞ୍ଚେ, ତେବେ କ୍ଷମତାକୁ ଘର ଭିତରେ ଆଣିବା ରଣନୀତିକ ଭାବରେ ସମ୍ଭବ ହୋଇଯାଏ।
ଆଉ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ମାନଦଣ୍ଡ ହେଉଛି ସେଟଅପ୍ ଦକ୍ଷତା।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- CNC ମେସିନ୍ ପାଇଁ ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ନିଷ୍କର୍ଷ ଏବଂ ଯୁକ୍ତି
- ଆପଣ ପ୍ରତିଶ୍ରୁତି ଦେବା ପୂର୍ବରୁ ବୈଧକରଣ ଯୋଗ୍ୟ ବିଶେଷତା, ଅନୁପାଳନ, ଏବଂ ବିପଦ ଯାଞ୍ଚ
- ପାଠକମାନେ ତୁରନ୍ତ ଆବେଦନ କରିପାରିବେ, ପରବର୍ତ୍ତୀ ବ୍ୟବହାରିକ ପଦକ୍ଷେପ ଏବଂ ସତର୍କତା
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
ଜଣେ ନିର୍ମାତା କେବେ ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ ବାଛିବା ଉଚିତ?
ଯେତେବେଳେ ଅଂଶଗୁଡ଼ିକ ସାଧାରଣତଃ 2,000 ମିମିରୁ ଅଧିକ ଲମ୍ବା, 5,000 କିଲୋଗ୍ରାମରୁ ଅଧିକ ହୋଇଥାଏ, କିମ୍ବା ଅଧିକ କଟିବା ସମୟରେ ସ୍ଥିର ସଠିକତା ଆବଶ୍ୟକ ହୋଇଥାଏ, ସେତେବେଳେ ଏକ ଗ୍ୟାଣ୍ଟ୍ରି CNC ମେସିନ୍ ବାଛନ୍ତୁ।
ବଡ଼ କାମ ପାଇଁ ଗ୍ୟାଣ୍ଟ୍ରି ସିଏନସି ମେସିନଗୁଡ଼ିକ କାହିଁକି ଭଲ?
ସେମାନଙ୍କର ସେତୁ ଗଠନ ଦୁଇଟି ସ୍ତମ୍ଭ ମଧ୍ୟରେ କଟିଂ ବଳ ବିସ୍ତାର କରେ, ଅଧିକ ଆକାରର ଅଂଶଗୁଡ଼ିକରେ ଉତ୍ତମ କଠୋରତା, ସଠିକତା ଏବଂ ପୃଷ୍ଠ ଫିନିସ୍ ପାଇଁ ବିଚ୍ୟୁତି ଏବଂ କମ୍ପନ ହ୍ରାସ କରେ।
କେଉଁ ଗ୍ୟାଣ୍ଟ୍ରି ଡିଜାଇନ୍ ଭଲ: ଗତିଶୀଳ ଗ୍ୟାଣ୍ଟ୍ରି ନା ସ୍ଥିର ଗ୍ୟାଣ୍ଟ୍ରି?
ଘୁଞ୍ଚୁଥିବା ଗ୍ୟାଣ୍ଟ୍ରି ବହୁତ ଲମ୍ବା ଅଂଶ ପାଇଁ ଉପଯୁକ୍ତ ଏବଂ ମହଲା ସ୍ଥାନ ସଞ୍ଚୟ କରେ। ସ୍ଥିର ଗ୍ୟାଣ୍ଟ୍ରି ସଠିକତା ହେଭି-ଡ୍ୟୁଟି ମୋଲ୍ଡ ଏବଂ ଡାଏ ମେସିନିଂ ପାଇଁ ଅଧିକ କଠୋରତା ପ୍ରଦାନ କରେ।
କେଉଁ ଶିଳ୍ପଗୁଡ଼ିକ ସାଧାରଣତଃ ଗ୍ୟାଣ୍ଟ୍ରି ସିଏନସି ମେସିନ୍ ବ୍ୟବହାର କରନ୍ତି?
ଏରୋସ୍ପେସ୍, ଶକ୍ତି ଏବଂ ଅଟୋମୋଟିଭ୍ ଟୁଲିଂ ଏଗୁଡ଼ିକୁ ଡେଣା ଗଠନ, ଟରବାଇନ୍ ଉପାଦାନ, ଜେନେରେଟର ହାଉସିଂ, ବଡ଼ ଡାଇ ଏବଂ ଇଞ୍ଜେକ୍ସନ ମୋଲ୍ଡ ପାଇଁ ବ୍ୟବହାର କରନ୍ତି।
ଭାରୀ ଧାତୁ କାମ କରୁଥିବା ଅଂଶ ପାଇଁ ଗ୍ୟାଣ୍ଟ୍ରି CNC ସମାଧାନରେ OTURN ଯନ୍ତ୍ରପାତି ସାହାଯ୍ୟ କରିପାରିବ କି?
ହଁ। OTURN କଠୋର ଗଠନ, ସମୃଦ୍ଧ ବିନ୍ୟାସ ଏବଂ ମୋଲ୍ଡ, ଏରୋସ୍ପେସ୍, ଭଲଭ୍ ଏବଂ ଅନ୍ୟାନ୍ୟ ବଡ଼-ଭାଗ ପ୍ରୟୋଗ ପାଇଁ ବିଦେଶୀ ସହାୟତା ସହିତ ଗ୍ୟାଣ୍ଟ୍ରି ଏବଂ ଡବଲ୍-କଲମ୍ CNC ମେସିନ୍ ଯୋଗାଇଥାଏ।
ପୋଷ୍ଟ ସମୟ: ଏପ୍ରିଲ-୨୨-୨୦୨୬