


ଆଦର୍ଶCNC ଟର୍ନିଙ୍ଗ୍ ମେସିନ୍2025 ପାଇଁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଆପଣଙ୍କର ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟକ୍ଷମ ଆବଶ୍ୟକତା ଉପରେ ନିର୍ଭର କରେ। ସଠିକ୍ CNC ଟର୍ନିଂ ମେସିନ୍ ଚୟନ କରିବା ଭବିଷ୍ୟତର ଦକ୍ଷତା ଏବଂ ଲାଭ ପାଇଁ ଏକ ରଣନୈତିକ ନିବେଶ। ଏହା ଆପଣଙ୍କୁ ଉତ୍ପାଦନ ନିଶ୍ଚିତ କରେଉଚ୍ଚ ସଠିକତା ମୋଡ଼ିବା ଅଂଶପ୍ରଭାବଶାଳୀ ଭାବରେ।ଚୀନ୍ ସିଏନସି ଟର୍ଣ୍ଣିଂ ମେସିନ୍ ନିର୍ମାତାଆପଣଙ୍କ ଉତ୍ପାଦନ ଲକ୍ଷ୍ୟ ପାଇଁ ବିବିଧ ବିକଳ୍ପ ପ୍ରଦାନ କରିପାରିବ। ଏହି ମାର୍ଗଦର୍ଶିକା ଆପଣଙ୍କୁ ଆପଣଙ୍କର ସର୍ବୋତ୍ତମ ଖୋଜିବା ପାଇଁ ବିକଳ୍ପଗୁଡ଼ିକୁ ନେଭିଗେଟ୍ କରିବାରେ ସାହାଯ୍ୟ କରେସିଏନସି ଟର୍ନିଂ ସେଣ୍ଟରବିଚାର କରନ୍ତୁ ଏକସ୍ମାର୍ଟ ଉତ୍ପାଦନ ସିଏନସିଉନ୍ନତ ସ୍ୱୟଂଚାଳିତ ଏବଂ ତଥ୍ୟ ଅନ୍ତର୍ଦୃଷ୍ଟି ପାଇଁ ସମାଧାନ।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- ଗୋଟିଏ ବାଛନ୍ତୁCNC ଟର୍ନିଙ୍ଗ୍ ମେସିନ୍ଆପଣଙ୍କର ନିର୍ଦ୍ଦିଷ୍ଟ ଆବଶ୍ୟକତା ଉପରେ ଆଧାର କରି, ଯେପରିକି ଆପଣ ତିଆରି କରୁଥିବା ଅଂଶର ଆକାର ଏବଂ ଆପଣ ବ୍ୟବହାର କରୁଥିବା ସାମଗ୍ରୀ।
- ବିଭିନ୍ନ ପ୍ରକାରର କାମ ପାଇଁ ବିଭିନ୍ନ ମେସିନ୍, ଯେପରିକି ଭୂସମାନ୍ତର, ଭୂଲମ୍ବ, ସ୍ୱିସ୍-ଟାଇପ୍ ଏବଂ ମଲ୍ଟି-ଅକ୍ଷ, ପ୍ରତ୍ୟେକର ବିଶେଷ ଶକ୍ତି ଅଛି।
- ବାର୍ ଫିଡର ଏବଂ ରୋବୋଟ୍ ଭଳି ସ୍ୱୟଂଚାଳିତ ଉପକରଣ ଯୋଡିବା ଦ୍ୱାରା ମେସିନଗୁଡ଼ିକୁ ଅଧିକ ସମୟ ଚାଲିବାରେ ଏବଂ ନିରନ୍ତର ମାନବ ସାହାଯ୍ୟ ବିନା ଅଧିକ ଅଂଶ ତିଆରି କରିବାରେ ସାହାଯ୍ୟ ମିଳିଥାଏ।
- ସ୍ପିଣ୍ଡଲ୍ ପାୱାର, ପାର୍ଟସ୍ ଆକାର ସୀମା ଏବଂ ଉପକରଣ କ୍ଷମତା ଭଳି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ମେସିନ୍ ବିବରଣୀ ଆପଣଙ୍କ କାର୍ଯ୍ୟ ପାଇଁ ମେସିନ୍ କେତେ ଭଲ ଭାବରେ କାମ କରେ ତାହା ପ୍ରଭାବିତ କରେ।
- ମେସିନକୁ ସୁଗମ ଭାବରେ ଚଳାଇବା, ଉପକରଣଗୁଡ଼ିକୁ ଅଧିକ ସମୟ ପର୍ଯ୍ୟନ୍ତ ରଖିବା ଏବଂ ଅଂଶଗୁଡ଼ିକୁ ଭଲ ଦେଖାଯିବା ପାଇଁ ଭଲ ଚିପ୍ ଏବଂ କୁଲାଣ୍ଟ ସିଷ୍ଟମ୍ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ଆପଣଙ୍କ ଆବଶ୍ୟକତା ପାଇଁ CNC ଟର୍ଣ୍ଣିଂ ମେସିନ୍ ପ୍ରକାରଗୁଡ଼ିକୁ ବର୍ଗୀକରଣ କରିବା
ସଠିକ୍ CNC ଟର୍ନିଂ ମେସିନ୍ ବାଛିବା ପାଇଁ ଉପଲବ୍ଧ ବିଭିନ୍ନ ପ୍ରକାରକୁ ବୁଝିବା ଆବଶ୍ୟକ। ପ୍ରତ୍ୟେକ ମେସିନ୍ ବିଭିନ୍ନ ଉତ୍ପାଦନ ଚାହିଦା ପାଇଁ ଅନନ୍ୟ ଶକ୍ତି ପ୍ରଦାନ କରେ।
ଭୂସମାନ୍ତର CNC ଟର୍ନିଙ୍ଗ୍ ମେସିନ୍
ହରିଜୋଣ୍ଟାଲ CNC ଟର୍ନିଂ ମେସିନଗୁଡ଼ିକ ଅନେକ ଉତ୍ପାଦନ ପରିବେଶରେ କାର୍ଯ୍ୟକ୍ଷମ। ସେମାନେ ପରିଚାଳନାରେ ଉତ୍କୃଷ୍ଟ।ଶାଫ୍ଟ ଏବଂ ସିଲିଣ୍ଡର ଭଳି ବଡ଼ ବ୍ୟାସର ଉପାଦାନ। ତେଲ ଏବଂ ଗ୍ୟାସ୍ ଏବଂ ଭାରୀ ଉପକରଣ ନିର୍ମାଣ ଭଳି ଶିଳ୍ପଗୁଡ଼ିକ ପ୍ରାୟତଃ ଏହି ମେସିନ୍ ବ୍ୟବହାର କରନ୍ତି। ଏଗୁଡ଼ିକ ବ୍ୟାଚ୍ ଉତ୍ପାଦନ ପାଇଁ ମଧ୍ୟ ଉତ୍ତମ, ଅନେକ ସମାନ ଅଂଶକୁ ଦକ୍ଷତାର ସହିତ ପ୍ରକ୍ରିୟାକରଣ କରନ୍ତି। ଏହା ସର୍ବନିମ୍ନ ସେଟଅପ୍ ସମୟ ସହିତ ସ୍ଥିର ଗୁଣବତ୍ତା ସୁନିଶ୍ଚିତ କରେ।
ଏହି ମେସିନଗୁଡ଼ିକ ପ୍ରଦାନ କରେଭାରୀ କାମ ପାଇଁ ଦୃଢ଼ ସମର୍ଥନ। ଏହି କଠୋରତା ସ୍ଥାୟୀତ୍ୱ ବୃଦ୍ଧି କରେ ଏବଂ ମେସିନିଂ ସମୟରେ କମ୍ପନ ହ୍ରାସ କରେ । ଅପରେଟରମାନେ ୱର୍କପିସ୍ ଏବଂ ଟୁଲିଂକୁ ସହଜରେ ପ୍ରବେଶ ପାଆନ୍ତି, ଯାହା ସେଟଅପ୍ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣକୁ ସରଳ କରିଥାଏ । ଭୂସମାନ୍ତର CNC ମେସିନଗୁଡ଼ିକ ପ୍ରାୟତଃ ବଡ଼ ସ୍ୱୟଂଚାଳିତ ଟୁଲ୍ ଚେଞ୍ଜର୍ସ (ATCs) ସହିତ ଆସିଥାଏ । କିଛି ମେସିନଗୁଡ଼ିକ ସହିତ ଆରମ୍ଭ ହୁଏ୬୦-୯୦ ଉପକରଣ, ଏବଂ କ୍ଷମତା 120 କିମ୍ବା 240 ଉପକରଣ ପର୍ଯ୍ୟନ୍ତ ବିସ୍ତାରିତ ହୋଇପାରେ। ଏହା ଅଧିକ କାର୍ଯ୍ୟ ଏବଂ କମ୍ ମାନୁଆଲ୍ ହସ୍ତକ୍ଷେପ ପାଇଁ ଅନୁମତି ଦିଏ। ପ୍ୟାଲେଟ୍ ସିଷ୍ଟମ୍ ପାଇଁ ଭୂସମାନ୍ତର ମେସିନ୍ କେନ୍ଦ୍ରଗୁଡ଼ିକ ମଧ୍ୟ ବହୁତ ଅନୁକୂଳ। ଭୂସମାନ୍ତର ମେସିନ୍ଗୁଡ଼ିକରେ ପ୍ୟାଲେଟ୍ ପରିବର୍ତ୍ତକ ରହିପାରିବ, ଭୂସମାନ୍ତର ମେସିନ୍ଗୁଡ଼ିକ ରେଖୀୟ ପ୍ୟାଲେଟ୍ ସିଷ୍ଟମ୍ ପାଇଁ ଅଧିକ ଉପଯୁକ୍ତ। ସେମାନେ ଉଚ୍ଚ ଦକ୍ଷତା ହାସଲ କରିପାରିବେ, କେତେକ ସମୟରେ ଏକ ମାନକ PC2 ସହିତ ପ୍ରାୟ 85%, ଏକ ଷ୍ଟାଣ୍ଡ-ଏକଲ ଭୂସମାନ୍ତର ମେସିନ୍ ପାଇଁ 40% ତୁଳନାରେ। ଏହି ମେସିନ୍ଗୁଡ଼ିକରେ B-axis ବୈଶିଷ୍ଟ୍ୟ ଏକ ଟୋମ୍ବଷ୍ଟୋନ୍ ବ୍ୟବହାର କରି ଏକାଧିକ ଅଂଶର ଏକକାଳୀନ ମେସିନ୍ ପାଇଁ ଅନୁମତି ଦିଏ। ଏହା ଉତ୍ପାଦକତାକୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ବୃଦ୍ଧି କରେ କାରଣ ଏକ ଚକ୍ର ଚାଲିବା ସମୟରେ ଅପରେଟରମାନେ ପରବର୍ତ୍ତୀ ଟୋମ୍ବଷ୍ଟୋନ୍ ପ୍ରସ୍ତୁତ କରିପାରିବେ। ଏହା ଏକାଧିକ ପାର୍ଶ୍ୱ କିମ୍ବା ଜଟିଳ ଉପକରଣ ପଥଗୁଡ଼ିକରେ ମେସିନ୍ ଆବଶ୍ୟକ କରୁଥିବା କାର୍ଯ୍ୟ ପାଇଁ ଆଦର୍ଶ।
ଭୂଲମ୍ବ CNC ଟର୍ଣ୍ଣିଂ ମେସିନ୍
ଭୂଲମ୍ବ CNC ଘୂର୍ଣ୍ଣନ ମେସିନ୍, ଯାହାକୁ ପ୍ରାୟତଃ VTL କୁହାଯାଏ, ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରୟୋଗ ପାଇଁ ଉତ୍କୃଷ୍ଟ। ଏଗୁଡ଼ିକ ବିଶେଷ ଭାବରେ ଭାରୀ କାର୍ଯ୍ୟକ୍ଷେତ୍ର ପାଇଁ ଭଲ, ବିଶେଷକରି ଯେଉଁଗୁଡ଼ିକୁ ପରିଚାଳନା ପାଇଁ କ୍ରେନ୍ କିମ୍ବା ସ୍ୱୟଂଚାଳିତକରଣ ଆବଶ୍ୟକ।ଗୁରୁତ୍ୱାକର୍ଷଣ ୱର୍କପିସ୍କୁ ସୁରକ୍ଷିତ ରଖିବାରେ ସାହାଯ୍ୟ କରେଏକ VTL ଉପରେ। ଏହା ସ୍ଥିରତା ବୃଦ୍ଧି କରେ ଏବଂ ଉଚ୍ଚ କ୍ଲାମ୍ପିଂ ଚାପର ଆବଶ୍ୟକତାକୁ ହ୍ରାସ କରେ, ଯାହା ନାଜୁକ ଅଂଶଗୁଡ଼ିକୁ ଲାଭଦାୟକ କରିଥାଏ। VTLଗୁଡ଼ିକ ମଧ୍ୟ ମହଲା ସ୍ଥାନ ସଂରକ୍ଷଣ କରନ୍ତି। ସେମାନେ ଅଧିକାର କରନ୍ତିକମ୍ ମହଲା ସ୍ଥାନଭୂସମାନ୍ତର ଘୂର୍ଣ୍ଣନ କେନ୍ଦ୍ର ତୁଳନାରେ, ସମାନ ଅଞ୍ଚଳରେ ଅଧିକ ମେସିନ୍ ପାଇଁ ଅନୁମତି ଦିଏ। ଏକ ଭୂଲମ୍ବ ଲେଦ କମ୍ ସମୟ ନେଇପାରେଅଧା ପାଦଚିହ୍ନଏକ ଭୂସମାନ୍ତର ଲେଦର। ସୀମିତ ସ୍ଥାନ ଥିବା ଦୋକାନଗୁଡ଼ିକ ପାଇଁ ଏହା ଏକ ବଡ଼ ସୁବିଧା।
ଭୂଲମ୍ବ ମେସିନଗୁଡ଼ିକ ଅସଙ୍ଗତ ଅଂଶ ଆକୃତି ପାଇଁ ମଧ୍ୟ ଉପଯୁକ୍ତ। ଏଗୁଡ଼ିକ ଏପରି ଅଂଶ ଯାହାକୁ ସେମାନଙ୍କର ଅସ୍ୱାଭାବିକ ଜ୍ୟାମିତି ଯୋଗୁଁ ଜଟିଳ ସ୍ଥିରୀକରଣ ଆବଶ୍ୟକ କରେ। କ୍ଷତି ଏଡାଇବା ପାଇଁ କମ୍ କ୍ଲାମ୍ପିଂ ଚାପ ଆବଶ୍ୟକ କରୁଥିବା ସୂକ୍ଷ୍ମ କାର୍ଯ୍ୟକ୍ଷେତ୍ର ପାଇଁ ମଧ୍ୟ ଏହା ଭଲ କାମ କରେ। କାର୍ଯ୍ୟକ୍ଷେତ୍ରର ଓଜନ ସିଧା ମେସିନ୍ ଫାଉଣ୍ଡେସନକୁ ଯାଏ। ଏହା ସ୍ପିଣ୍ଡଲ୍ ଉପରେ ଅଫ୍-ଅକ୍ଷ ଲୋଡ୍ କୁ ରୋକିଥାଏ। VTLଗୁଡ଼ିକ ଜଟିଳ ଅଂଶ ଏବଂ ବାଧାପ୍ରାପ୍ତ କଟ୍ ସହିତ ଥିବା ଅଂଶଗୁଡ଼ିକୁ ପ୍ରଭାବଶାଳୀ ଭାବରେ ପରିଚାଳନା କରନ୍ତି। ସେମାନେ ଅସନ୍ତୁଳିତ କାର୍ଯ୍ୟକ୍ଷେତ୍ରଗୁଡ଼ିକୁ ମଧ୍ୟ ଭଲ ଭାବରେ ପରିଚାଳନା କରନ୍ତି।
ସ୍ୱିସ୍-ଟାଇପ୍ ସିଏନସି ଟର୍ନିଙ୍ଗ୍ ମେସିନ୍
ସ୍ୱିସ୍-ପ୍ରକାରର CNC ଟର୍ନିଙ୍ଗ୍ ମେସିନଗୁଡ଼ିକ ସଠିକତାରେ ବିଶେଷଜ୍ଞ। ଏଗୁଡ଼ିକ ଶିଳ୍ପଗୁଡ଼ିକରେ ବହୁଳ ଭାବରେ ବ୍ୟବହୃତ ହୁଏ ଯେପରିକିଡାକ୍ତରୀ ଉପକରଣ ନିର୍ମାଣ, ମହାକାଶ, ଏବଂ ଇଲେକ୍ଟ୍ରୋନିକ୍ସ। ଏହି ମେସିନଗୁଡ଼ିକ ଛୋଟ, ଜଟିଳ, ଉଚ୍ଚ-ସଠିକତା ଅଂଶ ଉତ୍ପାଦନ ପାଇଁ ଉପଯୁକ୍ତ। ଏଥିରେ ମେଡିକାଲ୍ ଇମ୍ପ୍ଲାଣ୍ଟ, ଏରୋସ୍ପେସ୍ ଉପାଦାନ, ଘଣ୍ଟା ଅଂଶ, ହାଇଡ୍ରୋଲିକ୍ ଫିଟିଂ ଏବଂ ବୈଦ୍ୟୁତିକ ସଂଯୋଗକାରୀ ଅନ୍ତର୍ଭୁକ୍ତ। ଏଗୁଡ଼ିକ ମଧ୍ୟ ସାଧାରଣମୋଟରଗାଡ଼ି ଶିଳ୍ପ। ଏଠାରେ, ସେମାନେ ସସପେନସନ, ଚକ, ବ୍ରେକ, ଟ୍ରାନ୍ସମିସନ, ଇଞ୍ଜିନ, ନିଷ୍କାସନ ଏବଂ ଇନ୍ଧନ ପ୍ରଣାଳୀ ଏବଂ ବୈଦ୍ୟୁତିକ ପ୍ରଣାଳୀ ପାଇଁ ଅଂଶ ଉତ୍ପାଦନ କରନ୍ତି। ଏଗୁଡ଼ିକ ବିଶେଷ ଭାବରେ ପତଳା କାନ୍ଥ, ଗଭୀର କଟା, ପତଳା ଡିଜାଇନ୍ ଏବଂ ସୂକ୍ଷ୍ମ ବୈଶିଷ୍ଟ୍ୟ ସହିତ ଜଟିଳ ଉପାଦାନ ପାଇଁ ଉପଯୁକ୍ତ।
ସ୍ୱିସ୍-ପ୍ରକାରର ମେସିନଗୁଡ଼ିକ ବହୁତ କଡ଼ା ସହନଶୀଳତା ହାସଲ କରନ୍ତି। ସେମାନେ କଡ଼ା ସହନଶୀଳତାକୁ ଧରି ରଖିପାରିବେ ଯେପରି±0.0005 ଇଞ୍ଚ, ଅଂଶ ଜ୍ୟାମିତି ଏବଂ ସାମଗ୍ରୀ ଉପରେ ନିର୍ଭର କରି। କେତେକ ଅତି-କଡ଼କ ସହନଶୀଳତା ମଧ୍ୟ ହାସଲ କରିପାରିବେ±0.0002 ଇଞ୍ଚ କିମ୍ବା ଦୁଇ ମାଇକ୍ରୋନ। ଏମାନେ ୧/୧୬ ଇଞ୍ଚରୁ ୨ ୫/୮ ଇଞ୍ଚ ପର୍ଯ୍ୟନ୍ତ ଅଂଶ ପରିଚାଳନା କରନ୍ତି। ଏମାନେ ୧-୧/୪ ଇଞ୍ଚ ଗୋଲାକାର ବ୍ୟାସ ପର୍ଯ୍ୟନ୍ତ ମାଇକ୍ରୋ-ପାର୍ଟସ୍ ବୁଲାଇପାରନ୍ତି। ଏମାନେ ୦.୧୨୫ ଇଞ୍ଚ ଭଳି ଛୋଟ ଘୂର୍ଣ୍ଣନ ବ୍ୟାସ ମଧ୍ୟ ପରିଚାଳନା କରନ୍ତି। ଏହି ମେସିନଗୁଡ଼ିକ ୧.୨୫୯ ଇଞ୍ଚ (୩୨ ମିମି) ପର୍ଯ୍ୟନ୍ତ ବ୍ୟାସ ସହିତ ଅଂଶ ଚଲାଇପାରନ୍ତି।
ମଲ୍ଟି-ଆକ୍ସିସ୍ ସିଏନସି ଟର୍ନିଂ ସେଣ୍ଟରଗୁଡ଼ିକ
ମଲ୍ଟି-ଅକ୍ଷ CNC ଟର୍ନିଂ ସେଣ୍ଟରଗୁଡ଼ିକ ମେସିନିଂ ପ୍ରଯୁକ୍ତିର ଶୀର୍ଷକୁ ପ୍ରତିନିଧିତ୍ୱ କରନ୍ତି। ସେମାନେ ଗୋଟିଏ ମେସିନରେ ଟର୍ନିଂ, ମିଲିଂ ଏବଂ ଡ୍ରିଲିଂ କାର୍ଯ୍ୟକୁ ମିଶ୍ରଣ କରନ୍ତି। ଏହି କ୍ଷମତା ସେମାନଙ୍କୁ ଗୋଟିଏ ସେଟଅପରେ ଅତ୍ୟନ୍ତ ଜଟିଳ ଅଂଶ ତିଆରି କରିବାକୁ ଅନୁମତି ଦିଏ। ଏରୋସ୍ପେସ୍, ମେଡିକାଲ୍ ଏବଂ ଅଟୋମୋଟିଭ୍ ଭଳି ଶିଳ୍ପଗୁଡ଼ିକ ଜଟିଳ ଉପାଦାନ ପାଇଁ ଏହି ମେସିନଗୁଡ଼ିକ ଉପରେ ବହୁତ ନିର୍ଭର କରନ୍ତି। ସେମାନେ ଜଟିଳ ଜ୍ୟାମିତି ଏବଂ କଡ଼ା ସହନଶୀଳତା ସହିତ ଅଂଶ ଉତ୍ପାଦନ କରନ୍ତି।
ଏହି ଉନ୍ନତ ମେସିନଗୁଡ଼ିକଟୁଲ୍ ଓରିଏଣ୍ଟେସନ୍ ଅପ୍ଟିମାଇଜ୍ କରନ୍ତୁ। ଏହା ସର୍ବାଧିକ ଦକ୍ଷତା ଏବଂ ସଠିକତା ଆଡ଼କୁ ନେଇଯାଏ । ସେମାନେ ଦ୍ରୁତ ଚକ୍ର ହାସଲ କରନ୍ତି ଏବଂ କାର୍ଯ୍ୟ ମଧ୍ୟରେ ପରିବର୍ତ୍ତନକୁ କମ କରି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ସମୟ ସଞ୍ଚୟ କରନ୍ତି । ବହୁ-କାର୍ଯ୍ୟ CNC ମେସିନିଂରେ ସ୍ୱୟଂଚାଳିତତା ମଧ୍ୟ ମାନବ ତ୍ରୁଟିର ବିପଦକୁ ହ୍ରାସ କରେ । ଏହା 3-ଅକ୍ଷ ମେସିନ ସହିତ ପ୍ରାୟତଃ ଦେଖାଯାଉଥିବା ପୁନଃକାର୍ଯ୍ୟ ଏବଂ ବିଳମ୍ବକୁ ହ୍ରାସ କରେ । ବହୁ-କାର୍ଯ୍ୟ ମେସିନଗୁଡ଼ିକ ଉତ୍କୃଷ୍ଟ ସଠିକତା ଏବଂ ସଠିକତା ପ୍ରଦାନ କରେ । ସେମାନେ ମାନୁଆଲ୍ ଆଡଜଷ୍ଟମେଣ୍ଟ କିମ୍ବା ପୁନଃଟୁଲିଂ ବିନା ଜଟିଳ ଡିଜାଇନକୁ ସମାୟୋଜନ କରନ୍ତି ।
5-ଅକ୍ଷ ସେଟଅପ୍ କିମ୍ବା ତା'ଠାରୁ ଅଧିକ ସହିତ ମେସିନଗୁଡ଼ିକ ଅଧିକ ସଠିକତା ସହିତ କାଟି ଏବଂ ଆକୃତି କରିପାରିବେ। ଅପରେଟରମାନଙ୍କୁ ୱର୍କପିସ୍ ବାହାର କରିବା କିମ୍ବା ପୁନଃସ୍ଥାପନ କରିବା ଆବଶ୍ୟକ ନାହିଁ। ଅଧିକ ଅକ୍ଷ ଅର୍ଥ ହେଉଛି ଜଟିଳ ଡିଜାଇନର ସହଜ ସୃଷ୍ଟିଅଧିକ ସଠିକତା। ମଲ୍ଟି-ଫଙ୍କସନ୍ CNC ମେସିନିଂ ମାନୁଆଲ୍ ଟୁଲିଂ ପରିବର୍ତ୍ତନ ବିନା ବହୁବିଧ କାର୍ଯ୍ୟ କରେ। ଏହା ତ୍ରୁଟି ହ୍ରାସ କରିବା ପାଇଁ କମ୍ପ୍ୟୁଟର-ନିୟନ୍ତ୍ରିତ କଟିଂ ଏବଂ ପୋଜିସନିଂ ବ୍ୟବହାର କରେ। ସମନ୍ୱିତ ଅଂଶ ପ୍ରୋବିଙ୍ଗ୍ ସ୍ୱୟଂଚାଳିତ ଯାଞ୍ଚ ଏବଂ ସଂଶୋଧନ ପାଇଁ ଅନୁମତି ଦିଏ। ଏହି ମେସିନଗୁଡ଼ିକ ସଫା, ଉଚ୍ଚ-ଗୁଣବତ୍ତା ସମାପ୍ତି ଉତ୍ପାଦନ କରେ। ଛୋଟ ଉପକରଣଗୁଡ଼ିକ ମେସିନ୍ କମ୍ପନ ପ୍ରଭାବକୁ ହ୍ରାସ କରେ। ମଲ୍ଟି-ଫଙ୍କସନ୍ CNC ମେସିନିଂ ଡ୍ରିଲିଂ, ଟର୍ନ୍ ଏବଂ ଗ୍ରାଇଣ୍ଡିଂ ଭଳି କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଗୋଟିଏ ଉତ୍ପାଦନ ପର୍ଯ୍ୟାୟରେ ମିଶ୍ରଣ କରେ। ଏହା ଟ୍ରାଞ୍ଜିସନ୍ଲ୍ ପର୍ଯ୍ୟାୟଗୁଡ଼ିକୁ ଦୂର କରେ। ଏହା ବିଭିନ୍ନ ମୁହଁ ଏବଂ କୋଣରେ ଉପକରଣଗୁଡ଼ିକୁ ଦିଗନିର୍ଦ୍ଦେଶ କରି ଜଟିଳ ଜ୍ୟାମିତି ସୃଷ୍ଟି କରିବାକୁ ମଧ୍ୟ ସକ୍ଷମ କରେ।
ପାଞ୍ଚ-ଅକ୍ଷ ମେସିନିଂ ଅଧିକ ସହନଶୀଳତା ଏବଂ ମସୃଣ ପୃଷ୍ଠ ହାସଲ କରେ। ଏହା କମ୍ ସେଟଅପ୍ ସହିତ ସର୍ବୋତ୍ତମ କଟିଂ କୋଣଗୁଡ଼ିକୁ ବଜାୟ ରଖେ। କମ୍ ରୁ ମଧ୍ୟମ ପରିମାଣର ଜଟିଳ ଅଂଶ ପାଇଁ, 5-ଅକ୍ଷ ମେସିନିଂ ସେଟଅପ୍ ସମୟ ହ୍ରାସ କରେ। ଏହା ପୁନରାବୃତ୍ତିକୁ ମଧ୍ୟ ବୃଦ୍ଧି କରେ। ଏହି ସମାଧାନଗୁଡ଼ିକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ସହନଶୀଳତା ସହିତ ଏକାଧିକ ପାର୍ଶ୍ୱରେ ମେସିନିଂ ଆବଶ୍ୟକ କରୁଥିବା ଅଂଶଗୁଡ଼ିକ ପାଇଁ ଆଦର୍ଶ। ମାନକ ଦିଗନିର୍ଦ୍ଦେଶନରେ ଉପକରଣ ପ୍ରବେଶ ପ୍ରତିବନ୍ଧିତ ହେଲେ ମଧ୍ୟ ଏଗୁଡ଼ିକ ଭଲ ଭାବରେ କାର୍ଯ୍ୟ କରେ। ପାଞ୍ଚ-ଅକ୍ଷ ମେସିନିଂ ସାଧାରଣତଃ ଏକ ସଠିକତା ପରିସର ହାସଲ କରେ±୦.୦୧–୦.୦୨ ମିମି (±୦.୦୦୦୪–୦.୦୦୦୮ ଇଞ୍ଚ)। ଅନୁକୂଳ ପରିସ୍ଥିତିରେ, ଏହା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଅନ୍ତରୀକ୍ଷ କିମ୍ବା ଚିକିତ୍ସା ଅଂଶ ପାଇଁ ±0.005 mm (±0.0002 in) ପର୍ଯ୍ୟନ୍ତ ପହଞ୍ଚିପାରିବ। ଏହା ସାଧାରଣ CNC ମିଲିଂର ±0.05 mm (±0.002 in) ଅପେକ୍ଷା ଯଥେଷ୍ଟ ଭଲ।
ବହୁ-ଅକ୍ଷ CNC ମେସିନଗୁଡ଼ିକ ଅଧିକ ସଠିକତା ପ୍ରଦାନ କରେ। ସେମାନେ ସଠିକ୍ ଭାବରେ ମେସିନ୍ ଏବଂ ମସୃଣ ଅଂଶ ଉତ୍ପାଦନ କରନ୍ତି। ଏହି ଅଂଶଗୁଡ଼ିକ 3-ଅକ୍ଷ ମେସିନ୍ ସହିତ କଷ୍ଟକର କିମ୍ବା ଅସମ୍ଭବ। ସେମାନେ ଗୋଟିଏ ସେଟଅପ୍ରେ ଜଟିଳ ଜ୍ୟାମିତିକୁ ଅନୁମତି ଦିଅନ୍ତି। ଏହା ୱର୍କପିସ୍ ପୁନଃସ୍ଥାପନ କରିବାର ଆବଶ୍ୟକତାକୁ ଦୂର କରେ, ଯାହା ସଠିକତାକୁ ହ୍ରାସ କରେ। ବହୁ-ଅକ୍ଷ ମେସିନ୍ ଉତ୍ପାଦନ ଗତିକୁ ବୃଦ୍ଧି କରେ। ଏହା ପ୍ରତି ଘୂର୍ଣ୍ଣନ ପାଇଁ ଅଧିକ ସାମଗ୍ରୀ ଅପସାରଣକୁ ଅନୁମତି ଦିଏ। ଏହା ବିସ୍ତାରିତ ଟୁଲିଂ କ୍ଷମତା ଏବଂ ଏକକାଳୀନ ମେସିନ୍ ମାଧ୍ୟମରେ ଚକ୍ର ସମୟକୁ ମଧ୍ୟ ଉନ୍ନତ କରେ। ଏହି ମେସିନଗୁଡ଼ିକ ଗୋଟିଏ ସେଟଅପ୍ରେ ଜଟିଳ ଜ୍ୟାମିତି ପାଇଁ ସମସ୍ତ ମିଲିଂ ଏବଂ ଟର୍ଣ୍ଣିଂ କାର୍ଯ୍ୟ ପରିଚାଳନା କରେ। ଏହା ଦ୍ରୁତ ଉତ୍ପାଦନ, ସର୍ବନିମ୍ନ କାର୍ଯ୍ୟକ୍ଷମ ଖର୍ଚ୍ଚ ଏବଂ ହ୍ରାସିତ ତ୍ରୁଟି ଆଡ଼କୁ ନେଇଥାଏ। ଅପସାରଣ ବିନା ଅଧିକ ପରିମାଣ ଉପରେ ୱର୍କପିସ୍ ଘୁଞ୍ଚାଇବାର କ୍ଷମତା ଗଭୀର କଟ୍ ଏବଂ ଜଟିଳ ଆକାର ପାଇଁ ଅନୁମତି ଦିଏ। ଉଚ୍ଚ ଅକ୍ଷଗୁଡ଼ିକ ଉଚ୍ଚ ସଠିକତା ସହିତ ଜଟିଳ ଡିଜାଇନ୍ର ଉତ୍ତମ ପରିଚାଳନାକୁ ନେଇଥାଏ। ଛୋଟ କଟିଂ ଉପକରଣ, ସାମଗ୍ରୀର ନିକଟତର ହେବା ଫଳରେ, ଉତ୍ତମ ପୃଷ୍ଠ ସମାପ୍ତି ହୋଇଥାଏ। ଏହା ମେସିନିଂ କମ୍ପନକୁ ହ୍ରାସ କରେ ଏବଂ ଅତିରିକ୍ତ ଟଚ୍-ଅପ୍ର ଆବଶ୍ୟକତାକୁ କମ କରେ। ବିଭିନ୍ନ ଡ୍ରିଲିଂ ପ୍ରୟୋଗ ମାଧ୍ୟମରେ ବହୁ-ଅକ୍ଷ ମେସିନଗୁଡ଼ିକ ସଠିକତା ବଜାୟ ରଖେ। ଅଂଶଗୁଡ଼ିକ ସେମାନଙ୍କର ସ୍ଥିତି ଧରି ରଖେ, ଏବଂ ଅତିରିକ୍ତ ଅକ୍ଷଗୁଡ଼ିକ ସୂକ୍ଷ୍ମ ଶେଷ ପାଇଁ କଡ଼ା, ଅଧିକ ଜଟିଳ କୋଣରେ ପହଞ୍ଚିଥାଏ।
ତଥାପି, ଏହି ଉନ୍ନତ କ୍ଷମତା ଅଧିକ ନିବେଶ ସହିତ ଆସିଥାଏ।ଏକ ପ୍ରବେଶ-ସ୍ତରୀୟ 2-ଅକ୍ଷ CNC ଲେଥ୍ $5,000 ରୁ କମ୍ ମୂଲ୍ୟର ହୋଇପାରେ. ଏକ 3-ଅକ୍ଷ ମେସିନିଂ କେନ୍ଦ୍ର ସାଧାରଣତଃ $50,000 ରୁ $125,000 ପର୍ଯ୍ୟନ୍ତ ହୋଇଥାଏ।। ବିପରୀତରେ, ଏକ 5-ଅକ୍ଷ CNC ମେସିନ୍ $200,000 ରୁ ଆରମ୍ଭ ହୁଏ, ଅନେକ $500,000 ରୁ ଅଧିକ ହୋଇଥାଏ। 6 ଅକ୍ଷ କିମ୍ବା ତା'ଠାରୁ ଅଧିକ ବିଶିଷ୍ଟ ବଡ଼ ଶିଳ୍ପ ମେସିନ୍ କେନ୍ଦ୍ରଗୁଡ଼ିକର ମୂଲ୍ୟ $250,000 ରୁ $500,000 ମଧ୍ୟରେ ହୋଇପାରେ। ଏହି ଅଧିକ ମୂଲ୍ୟ ସେମାନଙ୍କର ବର୍ଦ୍ଧିତ ଜଟିଳତା, ସଠିକତା ଏବଂ ବହୁମୁଖୀତାକୁ ପ୍ରତିଫଳିତ କରେ।
| ଯନ୍ତ୍ର ପ୍ରକାର | ସାଧାରଣ ମୂଲ୍ୟ ପରିସର |
|---|---|
| 3-ଅକ୍ଷ ମେସିନିଂ କେନ୍ଦ୍ର | $୫୦,୦୦୦ – $୧୨୫,୦୦୦ |
| 5-ଅକ୍ଷ CNC | $୨୦୦,୦୦୦ ଏବଂ ତଦୁର୍ଦ୍ଧ୍ୱ ($୫୦୦,୦୦୦ ରୁ ଅଧିକ) |
| 6-ଅକ୍ଷ ଏବଂ ବୃହତ ଶିଳ୍ପ ମେସିନିଂ କେନ୍ଦ୍ର | $୨୫୦,୦୦୦ – $୫୦୦,୦୦୦ |
ଆପଣଙ୍କର ସାମଗ୍ରୀ ଏବଂ ଅଂଶର ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକୁ ଏକ CNC ଟର୍ଣ୍ଣିଂ ମେସିନ୍ ସହିତ ମେଳ କରିବା
ସଠିକ୍ ବାଛିବାCNC ଟର୍ନିଙ୍ଗ୍ ମେସିନ୍ଆପଣ ପ୍ରକ୍ରିୟାକରଣ କରୁଥିବା ସାମଗ୍ରୀ ଏବଂ ଆପଣଙ୍କ ଅଂଶଗୁଡ଼ିକର ନିର୍ଦ୍ଦିଷ୍ଟ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକୁ ସାବଧାନତାର ସହ ବିଚାର କରିବା ଆବଶ୍ୟକ। ଏହି କାରଣଗୁଡ଼ିକ ସିଧାସଳଖ ମେସିନର ଶକ୍ତି, କଠୋରତା ଏବଂ ସଠିକତା କ୍ଷମତାକୁ ପ୍ରଭାବିତ କରେ।
ସାମଗ୍ରୀର ପ୍ରକାର ଏବଂ କଠିନତା ବିଚାର
ଆପଣଙ୍କ ସାମଗ୍ରୀର ପ୍ରକାର ଏବଂ କଠିନତା ଉପକରଣ ଚୟନ ଏବଂ ମେସିନ୍ କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭାବରେ ପ୍ରଭାବିତ କରେ। କଠିନ ସାମଗ୍ରୀ ଅଧିକ ଦୃଢ଼ ମେସିନ୍ ଏବଂ ସ୍ୱତନ୍ତ୍ର ଉପକରଣ ଆବଶ୍ୟକ କରେ। ଉଦାହରଣ ସ୍ୱରୂପ, ବର୍ଦ୍ଧିତ ସାମଗ୍ରୀ କଠିନତା ସାଧାରଣତଃ ଅଧିକ ଶକ୍ତିକୁ ବୁଝାଏ। ଏହା ଅଧିକ କଟିଂ ବଳକୁ ନେଇଥାଏ ଏବଂ ମେସିନ୍ ସ୍ପିଣ୍ଡଲ୍ ରୁ ଅଧିକ ଶକ୍ତି ଆବଶ୍ୟକ କରେ। ଏକ କଠିନ ସାମଗ୍ରୀ ମଧ୍ୟ ଅଧିକ ଘୃଣାକାରୀ, ଯାହା କଟିଂ ଧାରରେ ଘଷିବା ତ୍ୱରାନ୍ୱିତ କରେ। କିଛି ସାମଗ୍ରୀ, ଯେପରିକି ଅଷ୍ଟେନିଟିକ୍ ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍, ଶୀଘ୍ର କଠିନ କାମ କରେ। ଏଥିପାଇଁ ବିଶେଷ ମେସିନ୍ ରଣନୀତି ଆବଶ୍ୟକ।
ସର୍ବୋତ୍ତମ ମେସିନିଂ ପାରାମିଟରଗୁଡ଼ିକ ବହୁତ ନିର୍ଭର କରେଯନ୍ତ୍ରର କଠୋରତା, ଉପକରଣ ଜ୍ୟାମିତି, ଏବଂ ଥଣ୍ଡା ପ୍ରୟୋଗ। କଟର ଏକ ନାଟକୀୟ ଭାବରେ ବୃଦ୍ଧି ହୋଇଥିବା ଗଭୀରତା ଆବଶ୍ୟକୀୟ ସ୍ପିଣ୍ଡଲ୍ ଶକ୍ତି ଏବଂ କମ୍ପନର ବିପଦକୁ ଯଥେଷ୍ଟ ବୃଦ୍ଧି କରିପାରେ। ଏହା ମେସିନ୍ କଠୋରତାର ଗୁରୁତ୍ୱକୁ ଉଲ୍ଲେଖ କରେ।
ସୁପାରିଶ କରାଯାଇଥିବା ଉପକରଣ ସାମଗ୍ରୀ ପାଇଁ ଏଠାରେ ଏକ ଗାଇଡ୍ ଅଛି।ୱର୍କପିସ୍ କଠୋରତା ଉପରେ ଆଧାରିତ:
| ୱର୍କପିସ୍ କଠିନତା | ସୁପାରିଶ କରାଯାଇଥିବା ଉପକରଣ ସାମଗ୍ରୀ | ପ୍ରାଥମିକ ପରିଧାନ ଯନ୍ତ୍ର | ଆବରଣ ରଣନୀତି (ଉଦାହରଣ) |
|---|---|---|---|
| ନରମ (<150 HB) | ହାଇ-ସ୍ପିଡ୍ ଇସ୍ପାତ (HSS), ଆବରଣହୀନ କାର୍ବାଇଡ୍ | ଆଡେସନ୍, ବିଲ୍ଟ-ଅପ୍ ଏଜ୍ (BUE) | କିଛି ନୁହେଁ/ମସୃଣ ପୃଷ୍ଠ |
| ମଧ୍ୟମ (୧୫୦-୩୦୦ HB) | ଆବୃତ କାର୍ବାଇଡ୍ (ସର୍ମେଟ୍) | ବିକ୍ଷେପଣ, କ୍ରାଟର୍ ୱେର୍ | ଟିଆଇଏନ, ଟିଆଇଏଲଏନ |
| କଠିନ (୪୫-୬୫ HRC) | ସର୍ମେଟ୍, ସେରାମିକ୍, ଆବୃତ କାର୍ବାଇଡ୍ | ଆବ୍ରାସିଭ୍ ୱେୟାର, ଥର୍ମାଲ୍ ସକ୍ | AlTiN, Al2O3 |
| ବହୁତ କଷ୍ଟକର (> 65 HRC) | ପଲିକ୍ରିଷ୍ଟାଲାଇନ୍ କ୍ୟୁବିକ୍ ବୋରନ୍ ନାଇଟ୍ରାଇଡ୍ (PCBN) | ଉଚ୍ଚ-ତାପମାନ ଆବ୍ରାସିଭ୍ ପୋଷାକ | CVD (ରାସାୟନିକ ବାଷ୍ପ ଜମା) |
ଯେତେବେଳେ ଆପଣ ୱର୍କପିସ୍ କଠୋରତା ବୃଦ୍ଧି କରନ୍ତି, ଆପଣଙ୍କୁ କଟିଂ ପାରାମିଟରଗୁଡ଼ିକୁ ସଜାଡ଼ିବାକୁ ପଡିବ।
| ପାରାମିଟର | ବର୍ଦ୍ଧିତ ୱର୍କପିସ୍ କଠିନର ପ୍ରଭାବ | ରଣନୈତିକ ସମାୟୋଜନ |
|---|---|---|
| କଟିଂ ବେଗ (ଭିସି) | ଉପକରଣ ଟିପ୍ ଉପରେ ଥର୍ମାଲ୍ ଲୋଡ୍ ବୃଦ୍ଧି କରେ। | ଗରମ ଏବଂ ଧୀର ପ୍ରସାରଣ ପରିଧାନ ପରିଚାଳନା ପାଇଁ Vc ହ୍ରାସ କରନ୍ତୁ। |
| ଫିଡ୍ ହାର (f) | କଟିଂ ଶକ୍ତି ବୃଦ୍ଧି କରେ; କାମ କଠିନ ହେବା ରୋକିପାରେ। | ଉପକରଣଟି ସର୍ବଦା ପୂର୍ବ କଟର କଠିନ ସ୍ତର ତଳେ କାଟେ ତାହା ନିଶ୍ଚିତ କରିବା ପାଇଁ f ବଜାୟ ରଖନ୍ତୁ କିମ୍ବା ସାମାନ୍ୟ ବୃଦ୍ଧି କରନ୍ତୁ। |
| କଟାର ଗଭୀରତା (ap) | ଆବଶ୍ୟକୀୟ ସ୍ପିଣ୍ଡଲ୍ ଶକ୍ତି ଏବଂ କମ୍ପନର ବିପଦକୁ ନାଟକୀୟ ଭାବରେ ବୃଦ୍ଧି କରେ। | ଉତ୍ତମ ତାପଜ ବଣ୍ଟନ ପାଇଁ ap ହ୍ରାସ କରନ୍ତୁ ଏବଂ ରେଡିଆଲ୍ ଏନଗେଜମେଣ୍ଟ (ae) ବୃଦ୍ଧି କରନ୍ତୁ (ଯଥା, ଟ୍ରୋକୋଏଡାଲ୍ ମିଲିଂରେ)। |
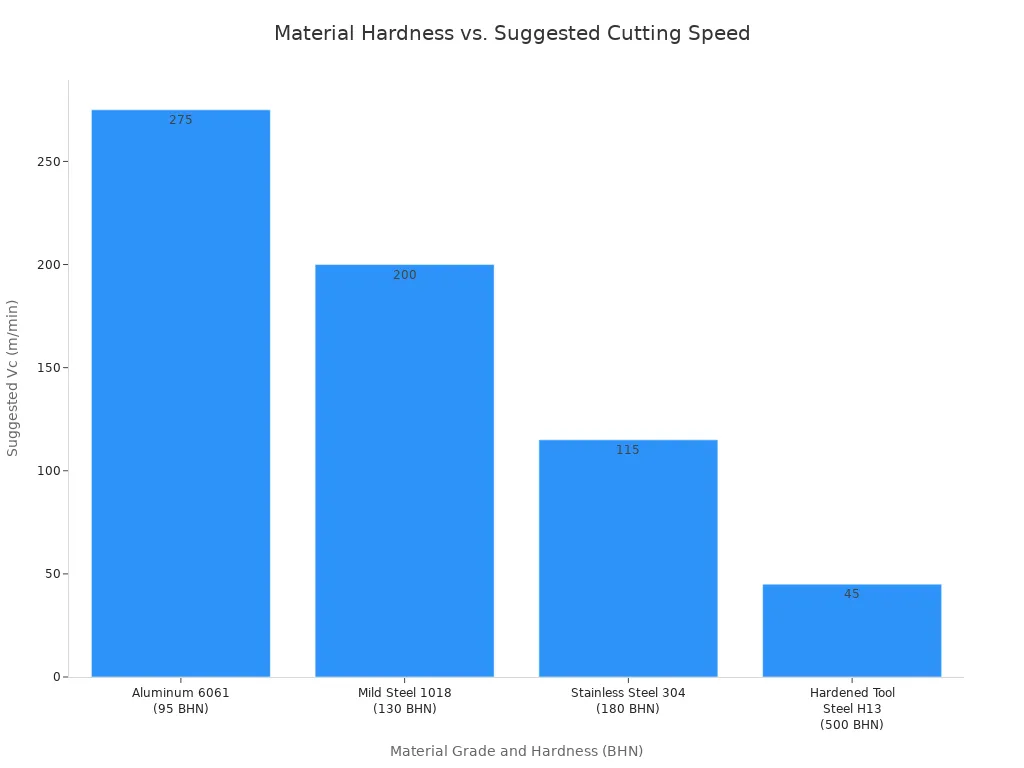
ଏହି ଚାର୍ଟଟି ସାମଗ୍ରୀ କଠୋରତା ଏବଂ ପ୍ରସ୍ତାବିତ କଟିଂ ଗତି ମଧ୍ୟରେ ସମ୍ପର୍କକୁ ଦର୍ଶାଏ:
ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍, ଇନକୋନେଲ୍ 625, ମୋନେଲ୍ 400 ଏବଂ 500, 17-4PH, 13-8, ଏବଂ ନାଇଟ୍ରୋନିକ୍ 60 ଭଳି ଉଚ୍ଚ-ଶକ୍ତିଯୁକ୍ତ ମିଶ୍ରଧାତୁକୁ ମେସିନ୍ କରିବା ପାଇଁ, ବିଶେଷକରି କମ୍ ଗତିରେ, ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଟର୍କ ଆବଶ୍ୟକ। ଏହି ସାମଗ୍ରୀଗୁଡ଼ିକରେ ସ୍ପେଡ୍ ଡ୍ରିଲିଂ କିମ୍ବା ବଡ଼ ଟ୍ୱିଷ୍ଟ୍ ଡ୍ରିଲ୍ ବ୍ୟବହାର କରିବା ସମୟରେ, ଟର୍କ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ହୋଇଯାଏ। ହର୍ସପାୱର୍ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ହେଲେ ମଧ୍ୟ, ଏହି ଚ୍ୟାଲେଞ୍ଜିଂ ମିଶ୍ରଧାତୁଗୁଡ଼ିକୁ ପ୍ରଭାବଶାଳୀ ଭାବରେ କାଟିବା ପାଇଁ ପର୍ଯ୍ୟାପ୍ତ ଟର୍କ, ବିଶେଷକରି କମ୍ RPM ରେ, ଅତ୍ୟାବଶ୍ୟକ।
ଚାହିଦାପୂର୍ଣ୍ଣ ସାମଗ୍ରୀ ପାଇଁ ଏହି ସ୍ପିଣ୍ଡଲ୍ ନିର୍ଦ୍ଦିଷ୍ଟକରଣଗୁଡ଼ିକ ବିଚାର କରନ୍ତୁ।:
| ସ୍ପିଣ୍ଡଲ୍ ପ୍ରକାର | RPM | HP | ଟର୍କ (ଫୁଟ-ପାଉଣ୍ଡ) |
|---|---|---|---|
| ମାନାଙ୍କ | ୮୦୦୦ | ୧୭.୫ | ୬୦ (୧୫୦୦ RPM ରେ) |
| ଉଚ୍ଚ ଟର୍କ | ୮୦୦୦ | ୧୭.୫ | ୧୨୦ (୩୭୫ RPM ରେ) |
ବିଭିନ୍ନ ସାମଗ୍ରୀ ଗ୍ରେଡ୍ ପାଇଁ ଏଠାରେ କିଛି ସାଧାରଣ ନିର୍ଦ୍ଦେଶାବଳୀ ଦିଆଯାଇଛି:
| ସାମଗ୍ରୀର ଗ୍ରେଡ୍ | କଠିନତା (BHN) | ପ୍ରସ୍ତାବିତ ଭିସି (ମି/ମିନିଟ୍) (କାର୍ବାଇଡ୍ ଉପକରଣ) | ପ୍ରସ୍ତାବିତ fz (ମିମି/ଦାନ୍ତ) (ମିଲିଂ) |
|---|---|---|---|
| ଆଲୁମିନିୟମ୍ 6061 | 95 | ୨୦୦ – ୩୫୦ | ୦.୦୮ – ୦.୧୫ |
| ମଇଲ୍ଡ ଷ୍ଟିଲ୍ 1018 | ୧୩୦ | ୧୫୦ – ୨୫୦ | ୦.୦୬ – ୦.୧୨ |
| ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ 304 | ୧୮୦ | ୮୦ – ୧୫୦ | ୦.୦୫ – ୦.୧୦ |
| କଠିନ ଉପକରଣ ଷ୍ଟିଲ୍ H13 | ୫୦ HRC (~୫୦୦ BHN) | 30 – 60 | ୦.୦୧ – ୦.୦୪ |
ଅଂଶ ଆକାର ଏବଂ ଓଜନ ସୀମା
ଆପଣଙ୍କ ଅଂଶଗୁଡ଼ିକର ଭୌତିକ ପରିମାଣ ଏବଂ ଓଜନ ଆପଣଙ୍କୁ ଆବଶ୍ୟକ କରୁଥିବା CNC ଟର୍ନିଂ ମେସିନର ଆକାର ଏବଂ କ୍ଷମତାକୁ ସିଧାସଳଖ ନିର୍ଦ୍ଦେଶ ଦିଏ। ମେସିନର ଭୌତିକ ପରିମାଣ, ଏହାର ବେଡ୍ ଲମ୍ବ ଏବଂ ବେଡ୍ ଉପରେ ସ୍ୱିଙ୍ଗ୍ ସମେତ, ସର୍ବାଧିକ ଅଂଶ ଆକାର ନିର୍ଣ୍ଣୟ କରେ। ଉଦାହରଣ ସ୍ୱରୂପ, ମେସିନ୍ କରାଯାଇପାରୁଥିବା ସର୍ବାଧିକ ଅଂଶ ଆକାର ହୋଇପାରେ୨୦୦ ମିମି ବ୍ୟାସ ଏବଂ ୫୦୦ ମିମି ଲମ୍ବ। 'ସୁଇଙ୍ଗ ଓଭର ବେଡ୍' ନିର୍ଦ୍ଦିଷ୍ଟ ଭାବରେ ଲେଥ୍ ବେଡ୍ ସହିତ ବାଧା ସୃଷ୍ଟି ନକରି ଏକ ୱର୍କପିସ୍ ର ସର୍ବାଧିକ ବ୍ୟାସକୁ ନିର୍ଦ୍ଦେଶ ଦିଏ। ଯଦି ବେଡ୍ ଉପରେ ସ୍ୱିଙ୍ଗ୍ 200 ମିମି ହୁଏ, ତେବେ ଉପକରଣ କ୍ଲିୟରାନ୍ସ ପାଇଁ ପ୍ରକୃତ ଅଂଶ ବ୍ୟାସ ଟିକେ କମ୍ ହେବା ଆବଶ୍ୟକ।
ଅଧିକାଂଶ ମାନକ CNC ମେସିନ୍ 2,000 ପାଉଣ୍ଡ ପର୍ଯ୍ୟନ୍ତ ଅଂଶ ପରିଚାଳନା କରେ। ତଥାପି, ଭାରୀ-କର୍ତ୍ତବ୍ୟ ପ୍ରୟୋଗ ପାଇଁ ଡିଜାଇନ୍ ହୋଇଥିବା ଦୃଢ଼ ମେସିନ୍ 10,000 ପାଉଣ୍ଡ କିମ୍ବା ତା'ଠାରୁ ଅଧିକ ପରିଚାଳନା କରିପାରିବ। କିଛି ଦୋକାନ ଅଂଶ ପାଇଁ ସର୍ବାଧିକ ଓଜନ ସୀମା କାର୍ଯ୍ୟକାରୀ କରେ, ଯେପରିକି 500 କିଲୋଗ୍ରାମ। ଏହା ସେମାନଙ୍କର ଉପକରଣଗୁଡ଼ିକୁ ଅତ୍ୟଧିକ ଭାରୀ ଉପାଦାନ ଯୋଗୁଁ କୁରାଢ଼ି କିମ୍ବା ସ୍ପିଣ୍ଡଲ୍ କ୍ଷତିରୁ ରକ୍ଷା କରେ।
ବିଭିନ୍ନ ଘୂର୍ଣ୍ଣନ ମେସିନ୍ ପାଇଁ ସାଧାରଣ ସର୍ବାଧିକ ପରିମାପ ଏଠାରେ ଦିଆଯାଇଛି।:
| ଯନ୍ତ୍ର ପ୍ରକାର | ସର୍ବାଧିକ ବ୍ୟାସ (ମିମି) | ସର୍ବାଧିକ ଦୈର୍ଘ୍ୟ (ମିମି) |
|---|---|---|
| CNC ପରିଣତ ଉପାଦାନଗୁଡ଼ିକ | ୫ – ୧,୦୦୦ | ୨୦୦୦ ପର୍ଯ୍ୟନ୍ତ |
| ସିଏନସି ଲେଦ | ୪୦୦ | ୧,୦୦୦ |
| ହେଭି-ଡ୍ୟୁଟି ସିଏନସି ଟର୍ନିଂ ସେଣ୍ଟର | ୧,୦୦୦ | ୨୦୦୦ |
ୱର୍କପିସ୍ ବିନ୍ୟାସ ସହିତ ଜଡିତ ଅନେକ କାରଣ ଚକ୍ ଚୟନକୁ ମଧ୍ୟ ପ୍ରଭାବିତ କରେ।ଏବଂ ମେସିନ୍ କ୍ଷମତା:
- ୱର୍କପିସ୍ ବିନ୍ୟାସ: ଅଂଶର ଆକୃତି ଏବଂ ଆକାର ପ୍ରାଥମିକ କାରଣ। ଗୋଲ ବାର୍ ଷ୍ଟକ୍ ସରଳ, କିନ୍ତୁ ଅସମାନ ଆକୃତି ସହିତ କାଷ୍ଟିଂ କିମ୍ବା ଫୋର୍ଜିଂ ପାଇଁ ସତର୍କତାର ସହିତ ଚିନ୍ତା କରିବା ଆବଶ୍ୟକ।
- ପ୍ରତିସମତା: ଅସମମ ଅଂଶ (ଯଥା, ଏକ ଫ୍ଲାଞ୍ଜ କିମ୍ବା ଆଉଟରିଗର ସହିତ) ଗତି ଏବଂ ସନ୍ତୁଳନକୁ ପ୍ରଭାବିତ କରିପାରେ। ଏଥିପାଇଁ ସମ୍ଭାବ୍ୟ ଭାବରେ ପ୍ରତିସନ୍ତୁଳନ କିମ୍ବା ପ୍ରକ୍ରିୟାକରଣ ଗତି ହ୍ରାସ ଆବଶ୍ୟକ।
- ଆଂଶିକ କଠୋରତା: ପତଳା କାନ୍ଥ ବିଶିଷ୍ଟ ଅଂଶଗୁଡ଼ିକ ମାନକ କ୍ଲାମ୍ପିଂ ସହିତ ବିକୃତ ହୋଇପାରେ। ଏହା ପାଇଁ କୋଲେଟ୍ କିମ୍ବା ଡାୟାଫ୍ରାମ୍ ଚକ୍ ପରି ଚକ୍ କିମ୍ବା କ୍ଲାମ୍ପିଂ ଚାପ ହ୍ରାସ ଆବଶ୍ୟକ।
- ମେସିନ୍ କ୍ଷମତା: ମେସିନର ସ୍ୱିଙ୍ଗ୍ କ୍ଲିୟରାନ୍ସରେ ଚକ୍, ପାର୍ଟସ୍ ଏବଂ ଟୁଲିଂକୁ ସ୍ଥାନିତ କରାଯିବା ଆବଶ୍ୟକ। ମେସିନର ସାମଗ୍ରିକ କାର୍ଯ୍ୟ ଆବରଣ କ୍ଷମତାକୁ ସୀମିତ କରିପାରେ।
ଆବଶ୍ୟକୀୟ ସହନଶୀଳତା ଏବଂ ପୃଷ୍ଠ ସମାପ୍ତି
ଆପଣଙ୍କ ପାର୍ଟସର ଆବଶ୍ୟକୀୟ ସଠିକତା ଆପଣ ବାଛିଥିବା CNC ଟର୍ନିଂ ମେସିନର ପ୍ରକାର ଏବଂ ଗୁଣବତ୍ତା ଉପରେ ସିଧାସଳଖ ପ୍ରଭାବ ପକାଏ। ସାଧାରଣ CNC ମେସିନିଂ ପାଇଁ, ମାନକ ସହନଶୀଳତା ସୀମା ପ୍ରାୟ±0.005 ଇଞ୍ଚ (0.127 ମିମି)। ତଥାପି, ଅନେକ ପ୍ରୟୋଗ ପାଇଁ ବହୁତ କଠୋର ସହନଶୀଳତା ଆବଶ୍ୟକ ହୁଏ।
ବିଭିନ୍ନ ସହନଶୀଳତା ଶ୍ରେଣୀ ପାଇଁ ଭିନ୍ନ ଭିନ୍ନ ମେସିନ୍ କ୍ଷମତା ଆବଶ୍ୟକ ହୁଏ।:
| ସହନଶୀଳତା ଶ୍ରେଣୀ | ପରିସର (ଇଞ୍ଚ) | ପରିସର (ମିମି) |
|---|---|---|
| ମାନାଙ୍କ | ±୦.୦୦୫″ | ±0.13 ମିମି |
| ଉଚ୍ଚ-ସଠିକତା | ±0.001″ କିମ୍ବା ତା’ଠାରୁ ଭଲ | ±0.025 ମିମି କିମ୍ବା ତା’ଠାରୁ ଭଲ |
| ଅତ୍ୟଧିକ କଡ଼ା | ±0.0002″ ରୁ ±0.0005″ | ±0.00508 ମିମି ରୁ ±0.0127 ମିମି |
ଏକ ଉତ୍କୃଷ୍ଟ ପୃଷ୍ଠ ଫିନିସ୍ ହାସଲ କରିବା ପାଇଁ ଉଚ୍ଚ କଠୋରତା, ସଠିକ୍ ନିୟନ୍ତ୍ରଣ ଏବଂ ପ୍ରାୟତଃ ସ୍ୱତନ୍ତ୍ର ଟୁଲିଂ ଏବଂ କଟିଂ ରଣନୀତି ସହିତ ଏକ ମେସିନ୍ ଆବଶ୍ୟକ ହୁଏ। ଉଚ୍ଚ-ନିର୍ଦ୍ଦିଷ୍ଟତା କାର୍ଯ୍ୟ ପାଇଁ ଡିଜାଇନ୍ ହୋଇଥିବା ମେସିନ୍ଗୁଡ଼ିକ ସାଧାରଣତଃ ଉତ୍ତମ କମ୍ପନ ଡମ୍ପେନିଂ ଏବଂ ସୂକ୍ଷ୍ମ ଗତି ନିୟନ୍ତ୍ରଣ ପ୍ରଦାନ କରେ, ଯାହା ମସୃଣ ଶେଷ କରିବାରେ ଅବଦାନ ରଖେ।
ଆପଣଙ୍କର CNC ଟର୍ଣ୍ଣିଂ ମେସିନ୍ ପାଇଁ ଅଂଶ ଜଟିଳତା ଏବଂ କାର୍ଯ୍ୟର ମୂଲ୍ୟାଙ୍କନ

ଯେତେବେଳେ ଆପଣ ଏକ CNC ଟର୍ନିଂ ମେସିନ୍ ବାଛନ୍ତି, ଆପଣ ତିଆରି କରିବାକୁ ଯୋଜନା କରୁଥିବା ଅଂଶଗୁଡ଼ିକର ଜଟିଳତାକୁ ବିଚାର କରନ୍ତୁ। ମେସିନ୍ ର ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ ଯେ ଏହା କେତେ ଦକ୍ଷତାର ସହିତ ଜଟିଳ ଡିଜାଇନ୍ ଏବଂ ବହୁବିଧ କାର୍ଯ୍ୟ ପରିଚାଳନା କରେ।
ଜଟିଳ ଅଂଶ ପାଇଁ ଲାଇଭ୍ ଟୁଲିଂ
ଲାଇଭ୍ ଟୁଲିଂ ଏକ ମାନକ ଲେଥକୁ ଏକରେ ପରିଣତ କରେବହୁମୁଖୀ ମେସିନିଂ କେନ୍ଦ୍ର। ଏହା ମେସିନକୁ ଅନ୍ୟ ମେସିନକୁ ଅଂଶ ସ୍ଥାନାନ୍ତର ନକରି ମିଲିଂ, ଡ୍ରିଲିଂ, ଟ୍ୟାପିଂ ଏବଂ ଅନ୍ୟାନ୍ୟ କାର୍ଯ୍ୟ କରିବାକୁ ଅନୁମତି ଦିଏ। ଏହି କ୍ଷମତା ଆପଣଙ୍କ ଲେଦରେ ଏକ ମିଲ୍ ତିଆରି କରିବା ଭଳି।
ଲାଇଭ୍ ଟୁଲିଂ ପ୍ରଭାବଶାଳୀ ଭାବରେ ଲେଦ ଭିତରେ ଏକ ମିଲ୍ ସୃଷ୍ଟି କରେ, ଡ୍ରିଲିଂ, ଟ୍ୟାପିଂ, ବୋରିଂ ଏବଂ କଟିଂ ଭଳି ଦ୍ୱିତୀୟ କାର୍ଯ୍ୟକୁ ଅନୁମତି ଦିଏ। କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଗୋଟିଏ, ସ୍ୱୟଂଚାଳିତ କାର୍ଯ୍ୟକ୍ଷେତ୍ରରେ ସୀମିତ କରିବା ଦ୍ଵାରା ସର୍ବନିମ୍ନ ସେଟଅପ୍ ଏବଂ ପରିଚାଳନା ସମୟ, ଉଚ୍ଚ ସଠିକତା ଏବଂ ଅଧିକ ସ୍ଥିର ଅଂଶ ଗୁଣବତ୍ତା ସୁନିଶ୍ଚିତ ହୁଏ। ଲାଇଭ୍ ଟୁଲିଂ ସହିତ, ଆମେ ସମୟ ସାପେକ୍ଷ ଅଂଶ ସ୍ଥାନାନ୍ତରକୁ ଏଡ଼ାଇ ପାରିବା ଏବଂ ଏହା ବଦଳରେ ଗୋଟିଏ ମେସିନରେ କାର୍ଯ୍ୟ କରିପାରିବୁ। ହ୍ରାସ ହୋଇଥିବା ମାନବ ପାରସ୍ପରିକ କ୍ରିୟା ଅର୍ଥ ହେଉଛି ମାନବ ତ୍ରୁଟି ପାଇଁ କମ୍ ସ୍ଥାନ ଏବଂ ଆପଣଙ୍କ ଅଂଶ ପାଇଁ ଉନ୍ନତ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ।
ଲାଇଭ୍ ଟୁଲିଂ ଅନେକ ସୁବିଧା ପ୍ରଦାନ କରେ। ଏହା ଅନୁମତି ଦିଏଗୋଟିଏ ସେଟଅପରେ ଅନେକ କାର୍ଯ୍ୟ, ଯାହା ପ୍ରକ୍ରିୟାଗୁଡ଼ିକୁ ସୁଗମ କରିଥାଏ ଏବଂ ଚକ୍ର ସମୟକୁ ହ୍ରାସ କରିପାରିବ। ଉନ୍ନତ ଗିଅର ଏବଂ ବିୟରିଂ ଯୋଗୁଁ ଉତ୍ପାଦନ ସମୟ ମଧ୍ୟ ଯଥେଷ୍ଟ ହ୍ରାସ ପାଏ, ଯାହା ଦ୍ରୁତ ଏବଂ ଅଧିକ ଦକ୍ଷ ଅଂଶ ଉତ୍ପାଦନ କରିଥାଏ। ମେସିନିଂ ସମୟରେ ଡାଟାମ୍ ସଂରକ୍ଷଣ ମେସିନଗୁଡ଼ିକ ମଧ୍ୟରେ ସାମଗ୍ରୀ ସ୍ଥାନାନ୍ତରରୁ ତ୍ରୁଟିଗୁଡ଼ିକୁ ଦୂର କରେ, ଯଥେଷ୍ଟ ସମୟ ସଞ୍ଚୟ ପ୍ରଦାନ କରେ ଏବଂ କାର୍ଯ୍ୟପ୍ରବାହ ଦକ୍ଷତାକୁ ଉନ୍ନତ କରେ। ଉପକରଣ ପରିବର୍ତ୍ତନ ସଂଖ୍ୟା ହ୍ରାସ କରି, ମାନବ ତ୍ରୁଟିକୁ କମ କରି ଏବଂ ଉଚ୍ଚ ଗୁଣବତ୍ତା ବଜାୟ ରଖି ଅଧିକ ସଠିକ୍ ମେସିନିଂ ହାସଲ କରାଯାଏ। ବହୁମୁଖୀ କ୍ଷମତାଗୁଡ଼ିକ ଏକକ ସେଟଅପରେ ମିଲିଂ ଏବଂ ଡ୍ରିଲିଂ ଭଳି ବିଭିନ୍ନ କାର୍ଯ୍ୟକୁ ସକ୍ଷମ କରେ, ଉତ୍ପାଦନକୁ ସରଳ କରିଥାଏ ଏବଂ ପ୍ରୟୋଗ ପରିସରକୁ ବିସ୍ତାର କରିଥାଏ। ଜଟିଳ ମେସିନିଂ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଗୋଟିଏ ରନ୍ରେ କରାଯାଇପାରିବ, ଯାହା ସେଟଅପ୍ ସୁଗମ କରିଥାଏ, ଉତ୍ପାଦନ ଶ୍ରମ ଖର୍ଚ୍ଚକୁ କମ କରିଥାଏ ଏବଂ ଲିଡ୍ ସମୟକୁ ହ୍ରାସ କରିଥାଏ।
ଦୁଇ-ପାର୍ଶ୍ଵ ମେସିନିଂ ପାଇଁ ସବ୍-ସ୍ପିଣ୍ଡଲ୍
ଏକ ସବ୍-ସ୍ପିଣ୍ଡଲ୍ ଉଭୟ ପାର୍ଶ୍ୱରେ କାମ ଆବଶ୍ୟକ କରୁଥିବା ଅଂଶଗୁଡ଼ିକ ପାଇଁ ଏକ ଖେଳ ପରିବର୍ତ୍ତକ। ଏହି ବୈଶିଷ୍ଟ୍ୟ ମେସିନକୁ ମୁଖ୍ୟ ସ୍ପିଣ୍ଡଲ୍ ରୁ ଅଂଶକୁ ଧରିବାକୁ, ଏହାକୁ ଓଲଟାଇବାକୁ ଏବଂ ସମାନ ସେଟଅପ୍ରେ ଅନ୍ୟ ପାର୍ଶ୍ୱକୁ ମେସିନ୍ କରିବାକୁ ଅନୁମତି ଦିଏ। ଏହା ମାନୁଆଲ୍ ପୁନଃ-ଚକିଂର ଆବଶ୍ୟକତାକୁ ଦୂର କରେ, ଯାହା ସମୟ ବଞ୍ଚାଏ ଏବଂ ସଠିକତାକୁ ଉନ୍ନତ କରେ।
ଉଭୟ ପାର୍ଶ୍ୱରେ କାମ ଆବଶ୍ୟକ କରୁଥିବା ଅଂଶଗୁଡ଼ିକ, ଯେପରିକି ଶାଫ୍ଟ, ଆକ୍ସେଲ, ଭାଲ୍ଭ ଏବଂ ଫିଟିଂ, ଏହା ଦ୍ୱାରା ବହୁତ ଲାଭବାନ ହୁଅନ୍ତି। ଅଟୋମୋଟିଭ୍, ମେଡିକାଲ୍ ଏବଂ ଏରୋସ୍ପେସ୍ ଏବଂ ପ୍ରତିରକ୍ଷା ପରି ଶିଳ୍ପଗୁଡ଼ିକ ପ୍ରାୟତଃ ସବ୍-ସ୍ପିଣ୍ଡଲ୍ ବ୍ୟବହାର କରନ୍ତି। ଉଦାହରଣ ସ୍ୱରୂପ, ଅଟୋମୋଟିଭ୍ ସେଗୁଡ଼ିକୁ ଇଞ୍ଜିନ୍, ଟ୍ରାନ୍ସମିସନ୍ ଏବଂ ଡ୍ରାଇଭଟ୍ରେନ୍ ଉପାଦାନ ପାଇଁ ବ୍ୟବହାର କରନ୍ତି। ଚିକିତ୍ସା ପ୍ରୟୋଗଗୁଡ଼ିକରେ ହାଡ଼ ସ୍କ୍ରୁ ଏବଂ ଶଲ୍ୟ ଚିକିତ୍ସା ଉପକରଣ ଭଳି ଜଟିଳ ଅର୍ଥୋପେଡିକ୍ ଇମ୍ପ୍ଲାଣ୍ଟ ଅନ୍ତର୍ଭୁକ୍ତ। ଉଚ୍ଚ-ଶକ୍ତି ଫାଷ୍ଟନର୍, ହାଇଡ୍ରୋଲିକ୍ ଫିଟିଂ ଏବଂ ମାର୍ଗଦର୍ଶନ ସିଷ୍ଟମ୍ ଉପାଦାନରୁ ଏରୋସ୍ପେସ୍ ଏବଂ ପ୍ରତିରକ୍ଷା ଲାଭ ପାଏ। ଏହି ଶିଳ୍ପଗୁଡ଼ିକ ନିର୍ଭରଯୋଗ୍ୟ ଉତ୍ପାଦନ ପାଇଁ ସବ୍-ସ୍ପିଣ୍ଡଲ୍ କ୍ଷମତା ଉପରେ ନିର୍ଭର କରନ୍ତି।ଉଚ୍ଚ-ସଠିକତା ଉପାଦାନଗୁଡ଼ିକ.
Y-ଅକ୍ଷ ଏବଂ B-ଅକ୍ଷ କ୍ଷମତା
Y-ଅକ୍ଷ ଏବଂ B-ଅକ୍ଷ କ୍ଷମତାଗୁଡ଼ିକ ଏକ CNC ଟର୍ନିଂ ମେସିନର ବହୁମୁଖୀତାକୁ ଆହୁରି ବିସ୍ତାର କରେ। ଏକ Y-ଅକ୍ଷ କଟିଙ୍ଗ ଟୁଲ୍କୁ ମୁଖ୍ୟ ଟର୍ନିଂ ଅକ୍ଷ ସହିତ ଲମ୍ବ ଭାବରେ ଗତି କରିବାକୁ ଅନୁମତି ଦିଏ, ଯାହା ଅଫ୍-ସେଣ୍ଟର ଡ୍ରିଲିଂ ଏବଂ ମିଲିଂ କାର୍ଯ୍ୟକୁ ସକ୍ଷମ କରିଥାଏ। ଏହାର ଅର୍ଥ ହେଉଛି ଆପଣ ଏକ ଟର୍ନ ହୋଇଥିବା ଅଂଶରେ କୀୱେ କିମ୍ବା ଫ୍ଲାଟ୍ ଭଳି ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ସୃଷ୍ଟି କରିପାରିବେ। B-ଅକ୍ଷ କାର୍ଯ୍ୟକ୍ଷମତା ଉପକରଣ ପାଇଁ ଘୂର୍ଣ୍ଣନ ଗତି ପ୍ରଦାନ କରେ, ଏହାକୁ ବିଭିନ୍ନ କୋଣରେ ୱର୍କପିସ୍ ପାଖକୁ ଯିବାକୁ ଅନୁମତି ଦିଏ। ଏହା ବହୁ-ପୃଷ୍ଠ ମେସିନିଂ ଏବଂ ସହଜରେ ଜଟିଳ ଅଂଶଗୁଡ଼ିକୁ ପରିଚାଳନା କରିବା ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। Y-ଅକ୍ଷ ଏବଂ B-ଅକ୍ଷ ଉଭୟ 'DONE IN ONE®' କାର୍ଯ୍ୟଗୁଡ଼ିକ, ଗୋଟିଏ ସେଟଅପରେ ଅଂଶଗୁଡ଼ିକୁ ପ୍ରକ୍ରିୟାକରଣ କରିବା। ଏହା ସେଟଅପ୍ ସମୟକୁ ଯଥେଷ୍ଟ ହ୍ରାସ କରେ ଏବଂ ସାମଗ୍ରିକ ଦକ୍ଷତାକୁ ଉନ୍ନତ କରେ।
କେନ୍ଦ୍ର ବାହାରେ ଡ୍ରିଲିଂ ଏବଂ ମିଲିଂ କାର୍ଯ୍ୟ
ଅଫ-ସେଣ୍ଟର ଡ୍ରିଲିଂ ଏବଂ ମିଲିଂ କାର୍ଯ୍ୟଗୁଡ଼ିକ ଏକ CNC ଟର୍ନିଂ ମେସିନର କ୍ଷମତାକୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ବିସ୍ତାର କରିଥାଏ। ଏହି କାର୍ଯ୍ୟଗୁଡ଼ିକ ମେସିନକୁ ଏପରି ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ସୃଷ୍ଟି କରିବାକୁ ଅନୁମତି ଦିଏ ଯାହା ଅଂଶର ଘୂର୍ଣ୍ଣନ ଅକ୍ଷ ଉପରେ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ କେନ୍ଦ୍ରିତ ନୁହେଁ। ଏକ ଗାତ ଖୋଳିବା ବିଷୟରେ ଚିନ୍ତା କରନ୍ତୁ ଯାହା ପାର୍ଶ୍ୱକୁ ଟିକିଏ ଦୂରରେ ଅଛି, କିମ୍ବା ଏକ ଗୋଲାକାର ଉପାଦାନ ଉପରେ ଏକ ସମତଳ ପୃଷ୍ଠ ମିଲିଂ କରିବା ବିଷୟରେ ଚିନ୍ତା କରନ୍ତୁ। ପାରମ୍ପରିକ ଲେଦଗୁଡ଼ିକ ଅଂଶଟିକୁ ଏକ ପୃଥକ ମିଲିଂ ମେସିନକୁ ସ୍ଥାନାନ୍ତର ନକରି ଏହି କାର୍ଯ୍ୟଗୁଡ଼ିକ କରିପାରି ନ ଥିଲେ।
ଆଧୁନିକ CNC ଟର୍ନିଂ ସେଣ୍ଟରଗୁଡ଼ିକ, ବିଶେଷକରି Y-ଅକ୍ଷ ଏବଂ ଲାଇଭ୍ ଟୁଲିଂ ସହିତ, ଏହି କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ସମ୍ଭବ କରିଥାଏ। Y-ଅକ୍ଷ କଟିଂ ଟୁଲ୍କୁ ମୁଖ୍ୟ ଟର୍ନିଂ ଅକ୍ଷ ସହିତ ଲମ୍ବ ଭାବରେ ଘୁଞ୍ଚାଇଥାଏ। ଏହି ଗତି ଉପକରଣକୁ ଅଂଶର ବ୍ୟାସ ମଧ୍ୟରେ ବିଭିନ୍ନ ବିନ୍ଦୁରେ ପହଞ୍ଚିବାକୁ ଅନୁମତି ଦିଏ। ପୂର୍ବରୁ ଆଲୋଚନା କରାଯାଇଥିବା ପରି, ଲାଇଭ୍ ଟୁଲିଂ ଡ୍ରିଲ୍ ଏବଂ ଏଣ୍ଡ ମିଲ୍ ଭଳି ଘୂର୍ଣ୍ଣନ ଉପକରଣ ପ୍ରଦାନ କରେ। ଯେତେବେଳେ ଏହି ଦୁଇଟି ବୈଶିଷ୍ଟ୍ୟ ମିଶିଯାଏ, ମେସିନ୍ ଘୂର୍ଣ୍ଣନ ଅଂଶରେ ସିଧାସଳଖ ଜଟିଳ ମିଲିଂ ଏବଂ ଡ୍ରିଲିଂ କାର୍ଯ୍ୟ କରିପାରିବ।
ଉଦାହରଣ ସ୍ୱରୂପ, ଏକ ମେସିନ୍ ଏକ ଫ୍ଲାଞ୍ଜ ଚାରିପାଖରେ ବୋଲ୍ଟ ଗାତଗୁଡ଼ିକର ଏକ ସିରିଜ୍ ଖୋଳିପାରିବ, କିମ୍ବା ଏକ ଶାଫ୍ଟରେ ଏକ କୀ-ୱେ ମିଲ୍ କରିପାରିବ। ଏହା ଏକ ନଳାକାର ଅଂଶର ପାର୍ଶ୍ୱରେ ଜଟିଳ ପକେଟ୍ କିମ୍ବା ସ୍ଲଟ୍ ମଧ୍ୟ ସୃଷ୍ଟି କରିପାରିବ। ଏହି କ୍ଷମତା ଏକାଧିକ ବୈଶିଷ୍ଟ୍ୟ ଆବଶ୍ୟକ କରୁଥିବା ଅଂଶଗୁଡ଼ିକ ପାଇଁ ଅତ୍ୟନ୍ତ ମୂଲ୍ୟବାନ ଯାହା କେନ୍ଦ୍ରୀଭୂତ ନୁହେଁ।
ଗୋଟିଏ ମେସିନରେ ଅଫ-ସେଣ୍ଟର କାର୍ଯ୍ୟ କରିବା ଦ୍ଵାରା ବହୁତ ସମୟ ସଞ୍ଚୟ ହୁଏ ଏବଂ ସମ୍ଭାବ୍ୟ ତ୍ରୁଟି ହ୍ରାସ ପାଏ। ଅପରେଟରମାନଙ୍କୁ ଅଂଶକୁ ଅନକ୍ଲାମ୍ପ କରିବା, ଅନ୍ୟ ମେସିନକୁ ସ୍ଥାନାନ୍ତର କରିବା ଏବଂ ତାପରେ ପୁନଃ କ୍ଲାମ୍ପ କରିବା ଆବଶ୍ୟକ ନାହିଁ। ପ୍ରତ୍ୟେକ ସ୍ଥାନାନ୍ତର ଭୁଲ ଆଲାଇନ୍ମେଣ୍ଟ ପାଇଁ ଏକ ସୁଯୋଗ ପ୍ରଦାନ କରେ, ଯାହା ଅଂଶର ସଠିକତାକୁ ପ୍ରଭାବିତ କରେ।
ଏହି ସମନ୍ୱିତ ପଦ୍ଧତି ଅଧିକ ସଠିକତା ଏବଂ ସ୍ଥିରତା ସୁନିଶ୍ଚିତ କରେ। ଏହା ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟାକୁ ମଧ୍ୟ ସୁଗମ କରିଥାଏ। କମ୍ପାନୀଗୁଡ଼ିକ ଅନେକ ଜଟିଳ ଉପାଦାନ ପାଇଁ "ଗୋଟିଏ ସମୟରେ ସମାପ୍ତ" ମେସିନିଂ ହାସଲ କରନ୍ତି। ଏହାର ଅର୍ଥ ହେଉଛି ଗୋଟିଏ ମେସିନ୍ କଞ୍ଚାମାଲରୁ ସମାପ୍ତ ଅଂଶ ପର୍ଯ୍ୟନ୍ତ ସମସ୍ତ କାର୍ଯ୍ୟ ସମାପ୍ତ କରେ। ଏହି ଦକ୍ଷତା ଉତ୍ପାଦକତାକୁ ବୃଦ୍ଧି କରେ ଏବଂ ସାମଗ୍ରିକ ଉତ୍ପାଦନ ଖର୍ଚ୍ଚକୁ ହ୍ରାସ କରେ। ଏହା ଜଟିଳ ଅଂଶ ପାଇଁ ଲିଡ୍ ସମୟକୁ ମଧ୍ୟ ହ୍ରାସ କରେ।
ଏହି ଲାଭଗୁଡ଼ିକୁ ବିଚାର କରନ୍ତୁ:
- ହ୍ରାସ ହୋଇଥିବା ସେଟଅପ୍ ସମୟ: ମେସିନ୍ ମଧ୍ୟରେ ଅଂଶଗୁଡ଼ିକୁ ଘୁଞ୍ଚାଇବାର କୌଣସି ଆବଶ୍ୟକତା ନାହିଁ।
- ଉନ୍ନତ ସଠିକତା: ଏକାଧିକ ସେଟଅପ୍ରୁ ତ୍ରୁଟି ଦୂର କରେ।
- ବୃଦ୍ଧି ଦକ୍ଷତା: ଦ୍ରୁତ ଉତ୍ପାଦନ ଚକ୍ର।
- ବୃହତ ଅଂଶ ଜଟିଳତା: ଏକ ଲେଦରେ ପୂର୍ବରୁ ଅସମ୍ଭବ ବୈଶିଷ୍ଟ୍ୟ ସୃଷ୍ଟି କରେ।
ଅନ୍ତରୀକ୍ଷ, ଚିକିତ୍ସା ଏବଂ ଅଟୋମୋଟିଭ୍ ଭଳି ଶିଳ୍ପରେ ଜଟିଳ ଅଂଶ ଉତ୍ପାଦନ କରୁଥିବା ନିର୍ମାତାମାନଙ୍କ ପାଇଁ ଅଫ-ସେଣ୍ଟର ଡ୍ରିଲିଂ ଏବଂ ମିଲିଂ କ୍ଷମତା ଅତ୍ୟାବଶ୍ୟକ। ସେମାନେ ସଠିକ୍, ଅଣ-କେନ୍ଦ୍ରିକ ବୈଶିଷ୍ଟ୍ୟ ସହିତ ଉପାଦାନଗୁଡ଼ିକୁ ଦକ୍ଷତାର ସହିତ ସୃଷ୍ଟି କରିବାରେ ସାହାଯ୍ୟ କରନ୍ତି।
ଦକ୍ଷତା ପାଇଁ ଆପଣଙ୍କର CNC ଟର୍ଣ୍ଣିଂ ମେସିନ୍ ସହିତ ସ୍ୱୟଂଚାଳିତକରଣକୁ ଏକୀକୃତ କରିବା
ଆପଣଙ୍କର ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟାରେ ସ୍ୱୟଂଚାଳିତକରଣକୁ ଏକୀକୃତ କରିବା ଦ୍ଵାରା ଉତ୍ପାଦକତା ବୃଦ୍ଧି ପାଏ ଏବଂ ପରିଚାଳନା ଖର୍ଚ୍ଚ ହ୍ରାସ ପାଏ। ଆଧୁନିକCNC ଟର୍ନିଙ୍ଗ୍ ମେସିନ୍ପ୍ରାୟତଃ ଏପରି ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ସହିତ ଆସିଥାଏ ଯାହା ଆପଣଙ୍କ ଉତ୍ପାଦନ ଲାଇନକୁ ରୂପାନ୍ତରିତ କରି ସୁଗମ ସ୍ୱୟଂଚାଳିତତାକୁ ଅନୁମତି ଦିଏ।
ନିରନ୍ତର ଉତ୍ପାଦନ ପାଇଁ ବାର୍ ଫିଡର ଏକୀକରଣ
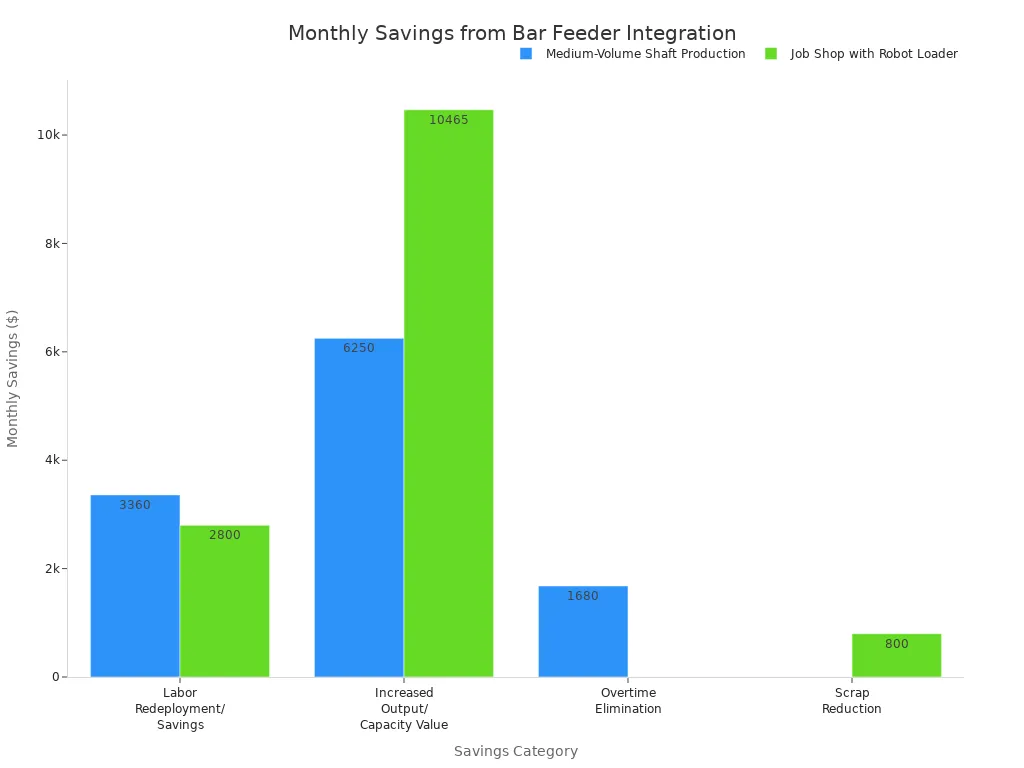
ନିରନ୍ତର, ଅଣଦେଖା ଉତ୍ପାଦନ ପାଇଁ ବାର୍ ଫିଡରଗୁଡ଼ିକ ଅତ୍ୟାବଶ୍ୟକ। ସେମାନେ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ମେସିନକୁ କଞ୍ଚାମାଲ ଯୋଗାଣ କରନ୍ତି, ଯାହା ଅପରେଟରଙ୍କ ହସ୍ତକ୍ଷେପ ବିନା ଏହାକୁ ଦୀର୍ଘ ସମୟ ପାଇଁ ଚାଲିବାକୁ ଅନୁମତି ଦିଏ। ଏହା ଅଧିକ ପରିମାଣର କାର୍ଯ୍ୟ ପାଇଁ ଉପଯୁକ୍ତ।
| ସଞ୍ଚୟବର୍ଗ | ପରିସ୍ଥିତି ୧: ମଧ୍ୟମ ପରିମାଣର ଶାଫ୍ଟ ଉତ୍ପାଦନ (ମାସିକ ସଞ୍ଚୟ) | ପରିସ୍ଥିତି ୨: ରୋବୋଟ୍ ଲୋଡର ସହିତ ଚାକିରି ଦୋକାନ (ମାସିକ ସଞ୍ଚୟ) |
|---|---|---|
| ଶ୍ରମିକ ପୁନଃନିୟୋଜନ/ସଞ୍ଚୟ | $୩,୩୬୦ | $୨,୮୦୦ |
| ବର୍ଦ୍ଧିତ ଆଉଟପୁଟ୍/କ୍ଷମତା ମୂଲ୍ୟ | $6,250 (ଘରର ଉତ୍ପାଦନରୁ) | $୧୦,୪୬୫ (ବର୍ଦ୍ଧିତ ବ୍ୟବହାରରୁ) |
| ଓଭରଟାଇମ୍ ଏଲିମିନେସନ୍ | $୧,୬୮୦ | ଲାଗୁ ନାହିଁ |
| ସ୍କ୍ରାପ୍ ହ୍ରାସ | ଲାଗୁ ନାହିଁ | $800 |
| ମୋଟ ମାସିକ ସଞ୍ଚୟ | $୧୧,୨୯୦ | $୧୪,୦୬୫ |
| ROI ଅବଧି | ୩.୧ ମାସ | ୬.୦ ମାସ |
ବାର୍ ଫିଡରଗୁଡ଼ିକୁ ଏକୀକୃତ କରିବା ଦ୍ଵାରା ସାଧାରଣତଃ ମଧ୍ୟରେ ପରିଶୋଧ ହୁଏ୧୨-୨୪ ମାସ। ଏହି ଖର୍ଚ୍ଚ ସଞ୍ଚୟ ମୁଖ୍ୟତଃ ଶ୍ରମ ସଞ୍ଚୟ, ବୃଦ୍ଧି ଥ୍ରୁପୁଟ୍ ଏବଂ ହ୍ରାସିତ ସ୍କ୍ରାପ୍ ରୁ ଆସିଥାଏ। ପ୍ରାରମ୍ଭିକ ନିବେଶ ପୁନରୁଦ୍ଧାର ପରେ, ଉତ୍ପାଦକତା ଲାଭ ସିଧାସଳଖ ଉପକରଣର 8-10 ବର୍ଷର ଜୀବନକାଳ ପାଇଁ ନିମ୍ନ ରେଖାରେ ଅବଦାନ ରଖେ।
ବିଭିନ୍ନ ବାର୍ ଫିଡର ମଡେଲ୍ ବିଭିନ୍ନ ବାର୍ ବ୍ୟାସ ଏବଂ ଲମ୍ବକୁ ପରିଚାଳନା କରନ୍ତି। ଉଦାହରଣ ସ୍ୱରୂପ,କ୍ୱିକ୍ ଲୋଡ୍ ସର୍ଭୋ 80+୧/୪” ରୁ ୩-୧/୮” ବ୍ୟାସ ଏବଂ ୧୧” ରୁ ୬୩” ଲମ୍ବ ପର୍ଯ୍ୟନ୍ତ ବାର୍ ହ୍ୟାଣ୍ଡେଲ କରେ। GT 342 ମଡେଲ୍ ୩ ମିମି ରୁ ୪୨ ମିମି ବ୍ୟାସ ପର୍ଯ୍ୟନ୍ତ ବାର୍ ଧାରଣ କରିଥାଏ।
ରୋବୋଟିକ୍ ଲୋଡିଂ ଏବଂ ଅନଲୋଡିଂ ସମାଧାନ
ରୋବୋଟିକ୍ ଲୋଡିଂ ଏବଂ ଅନଲୋଡିଂ ସମାଧାନଗୁଡ଼ିକ ସଠିକତା ଏବଂ ସ୍ଥିରତା ସହିତ ଅଂଶଗୁଡ଼ିକୁ ପରିଚାଳନା କରି ସ୍ୱୟଂଚାଳିତତାକୁ ଆହୁରି ଉନ୍ନତ କରିଥାଏ। ଏହା ମେସିନଗୁଡ଼ିକର ନିରନ୍ତର 24/7 କାର୍ଯ୍ୟକୁ ସକ୍ଷମ କରିଥାଏ।ରୋବୋଟିକ୍ର ମେସିନ୍ ଟେଣ୍ଡିଂ ସମାଧାନଏକ ବର୍ଷିଆ ROI ସହିତ ଏକ କମ୍ ବିପଦପୂର୍ଣ୍ଣ ପଦ୍ଧତି ପ୍ରଦାନ କରେ। ଏହି ସମାଧାନ ହଜିଯାଇଥିବା ରନ୍ଟାଇମ୍ ପୁନରୁଦ୍ଧାର କରିବାରେ ସାହାଯ୍ୟ କରେ ଏବଂ ଗୋଟିଏ ଅପରେଟରକୁ ଏକାଧିକ କୋବଟ୍ ପରିଚାଳନା କରିବାକୁ ଅନୁମତି ଦିଏ।
| ବର୍ଗ | ବର୍ଣ୍ଣନା |
|---|---|
| ଉତ୍ପାଦକତା | CNC ମେସିନଗୁଡ଼ିକର ନିରନ୍ତର 24/7 କାର୍ଯ୍ୟକୁ ସକ୍ଷମ କରେ। |
| ମୂଲ୍ୟ ଏବଂ ROI | 12 ରୁ 24 ମାସ ମଧ୍ୟରେ ଏକ ସାଧାରଣ ROI ହାସଲ କରିବା ସହିତ ପ୍ରାରମ୍ଭିକ ଖର୍ଚ୍ଚ ହ୍ରାସ କରେ। |
| ସୁରକ୍ଷା | ପୁନରାବୃତ୍ତି ଏବଂ ଉଚ୍ଚ-ବିପଦପୂର୍ଣ୍ଣ ଲୋଡିଂ କାର୍ଯ୍ୟରେ ମାନବ ଅପରେଟରଙ୍କ ଆବଶ୍ୟକତାକୁ ଦୂର କରେ। |
| ବ୍ୟବହାରର ସହଜ | ଦ୍ରୁତ ସମନ୍ୱୟ ପାଇଁ, ପ୍ରାୟତଃ ନୋ-କୋଡ୍ କିମ୍ବା ହ୍ୟାଣ୍ଡ-ଗାଇଡେଡ୍ ପ୍ରୋଗ୍ରାମିଂ ସହିତ, ସରଳ ସେଟଅପ୍ ପ୍ରଦାନ କରେ। |
| ନମନୀୟତା | ବିଭିନ୍ନ ମେସିନ୍ କିମ୍ବା ଅଂଶ ପ୍ରକାର ସହିତ କାମ କରିବା ପାଇଁ ସହଜରେ ପୁନଃପ୍ରୋଗ୍ରାମ୍ କରାଯାଇପାରିବ। |
| ସ୍ଥିରତା | ନିର୍ଭରଯୋଗ୍ୟ ଏବଂ ସଠିକ୍ ଲୋଡିଂ ଏବଂ ସ୍ଥାନ ପ୍ରଦାନ କରେ। |
ରୋବୋଟିକ୍ ସିଷ୍ଟମ କାର୍ଯ୍ୟକାରୀ କରିବା ପାଇଁ ଆବଶ୍ୟକସମ୍ପୂର୍ଣ୍ଣ ବିପଦ ମୂଲ୍ୟାଙ୍କନ। ନିର୍ମାତାମାନେ ଗତିଶୀଳ ଅଂଶ ଏବଂ ପିଞ୍ଚ ପଏଣ୍ଟ ଭଳି ବିପଦ ଚିହ୍ନଟ କରିବା ଉଚିତ। ସେମାନେ ଜରୁରୀକାଳୀନ ଷ୍ଟପ୍ ଏବଂ ଇଣ୍ଟରଲକ୍ ବାଧା ଭଳି ସୁରକ୍ଷା ବ୍ୟବସ୍ଥା କାର୍ଯ୍ୟକାରୀ କରିବା ଉଚିତ। ସୁରକ୍ଷା ପ୍ରକ୍ରିୟା ଉପରେ ଅପରେଟରମାନଙ୍କ ପାଇଁ ନିୟମିତ ତାଲିମ ମଧ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ପାଲେଟ୍ ପରିବର୍ତ୍ତନକାରୀ ଏବଂ ଅଂଶ କ୍ୟାଚର୍ସ
ଲାଇଟ୍-ଆଉଟ୍ ଉତ୍ପାଦନ ହାସଲ କରିବା ପାଇଁ ପାଲେଟ୍ ଚେଞ୍ଜର୍ ଏବଂ ପାର୍ଟ କ୍ୟାଚର୍ ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ବାର୍ ଫିଡ୍ ସିଷ୍ଟମ୍ ସକ୍ଷମ କରେବାଧାହୀନ କାର୍ଯ୍ୟକଞ୍ଚାମାଲକୁ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ଖାଇବାକୁ ଦେଇ। ଅଂଶ କ୍ୟାଚରମାନେ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ସମାପ୍ତ ଅଂଶ ସଂଗ୍ରହ କରନ୍ତି, ମାନୁଆଲ୍ ହ୍ୟାଣ୍ଡେଲିଂକୁ ଦୂର କରି ଏବଂ ଡାଉନଟାଇମ୍ ହ୍ରାସ କରନ୍ତି।
ଏହି ସିଷ୍ଟମଗୁଡ଼ିକ ରାତିସାରା ସମେତ ଦୀର୍ଘ ସମୟ ପାଇଁ ଅନୁପସ୍ଥିତ କାର୍ଯ୍ୟକୁ ସହଜ କରିଥାଏ। ଏହା ମେସିନ୍ ବ୍ୟବହାର ଏବଂ ଉତ୍ପାଦକତା ବୃଦ୍ଧି କରେ। ସ୍ୱୟଂଚାଳିତତା ନିଶ୍ଚିତ କରେନିରନ୍ତର ଉତ୍ପାଦନ, ଥ୍ରୁପୁଟ୍ ଏବଂ ଦକ୍ଷତାକୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ବୃଦ୍ଧି କରେ। ଏହା ଶ୍ରମ ଖର୍ଚ୍ଚକୁ ମଧ୍ୟ ହ୍ରାସ କରେ ଏବଂ ମାନବ ସମ୍ବଳକୁ ଅଧିକ ରଣନୈତିକ କାର୍ଯ୍ୟରେ ପୁନଃବଣ୍ଟିତ କରିବାକୁ ଅନୁମତି ଦିଏ। ସ୍ୱୟଂଚାଳିତ ବ୍ୟବସ୍ଥାଗୁଡ଼ିକ ମାନବ ତ୍ରୁଟିକୁ କମ କରି ଏବଂ ସାମଗ୍ରୀ ପରିଚାଳନାରେ ସ୍ଥିରତା ସୁନିଶ୍ଚିତ କରି ସଠିକତା ବୃଦ୍ଧି କରେ।
କଣ୍ଟିନେଣ୍ଟାଲ ମେସିନିଂ କମ୍ପାନୀ୧୦-ପାଲେଟ୍ ସିଷ୍ଟମ ସହିତ ଏକ ମାତସୁରା MX 330 PC10 ଗ୍ରହଣ କରିଥିଲେ। ଏହା ଦିନରେ କମ୍ ପରିମାଣର କାର୍ଯ୍ୟ ଏବଂ ହାଲୁକା ଭାବରେ ଯୋଗଦାନ କରୁଥିବା ରାତିର ଶିଫ୍ଟରେ ଅଧିକ ପରିମାଣର କାର୍ଯ୍ୟ ଚଳାଇବା ପାଇଁ ନମନୀୟତା ପ୍ରଦାନ କରିଥିଲା। ଏହା ଦର୍ଶାଏ ଯେ କିପରି ପ୍ୟାଲେଟ୍ ପରିବର୍ତ୍ତକମାନେ ନମନୀୟ ସମୟ ନିର୍ଦ୍ଧାରଣ ଏବଂ ଅଣଦେଖା କାର୍ଯ୍ୟ ମାଧ୍ୟମରେ ଲାଇଟ୍-ଆଉଟ୍ ଉତ୍ପାଦନ ସମେତ ନିରନ୍ତର ଉତ୍ପାଦନକୁ ସକ୍ଷମ କରନ୍ତି।
ଲାଇଟ୍-ଆଉଟ୍ ଉତ୍ପାଦନ ହାସଲ କରିବା
ଅନେକ ସ୍ୱୟଂଚାଳିତ ଉତ୍ପାଦନ ସୁବିଧା ପାଇଁ ଲାଇଟ୍-ଆଉଟ୍ ଉତ୍ପାଦନ ଚୂଡ଼ାନ୍ତ ଲକ୍ଷ୍ୟ ପ୍ରତିନିଧିତ୍ୱ କରେ। ଏହାର ଅର୍ଥ ହେଉଛି କାରଖାନାଗୁଡ଼ିକ କିଛି ସିଫ୍ଟ ସମୟରେ, ପ୍ରାୟତଃ ରାତିସାରା କିମ୍ବା ସପ୍ତାହାନ୍ତରେ, ମାନବ ଉପସ୍ଥିତି ବିନା କାର୍ଯ୍ୟ କରେ। ମେସିନଗୁଡ଼ିକ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ଚାଲିଥାଏ, ସାମଗ୍ରୀ ଲୋଡିଂ ଠାରୁ ଅଂଶ ଅନଲୋଡିଂ ପର୍ଯ୍ୟନ୍ତ ସମସ୍ତ କାର୍ଯ୍ୟ ପରିଚାଳନା କରିଥାଏ। ଏହି ପଦ୍ଧତି ମେସିନର ବ୍ୟବହାରକୁ ସର୍ବାଧିକ କରିଥାଏ ଏବଂ ଉତ୍ପାଦକତାକୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ବୃଦ୍ଧି କରିଥାଏ।
ଲାଇଟ୍-ଆଉଟ୍ ଉତ୍ପାଦନ ହାସଲ କରିବା ପାଇଁ, ବ୍ୟବସାୟଗୁଡ଼ିକ ଅନେକ ସ୍ୱୟଂଚାଳିତ ପ୍ରଯୁକ୍ତିବିଦ୍ୟାକୁ ଏକୀକୃତ କରନ୍ତି। ବାର୍ ଫିଡରଗୁଡ଼ିକ ନିରନ୍ତର CNC ଟର୍ନିଂ ମେସିନଗୁଡ଼ିକୁ କଞ୍ଚାମାଲ ଯୋଗାଣ କରନ୍ତି। ରୋବୋଟିକ୍ ଲୋଡିଂ ଏବଂ ଅନଲୋଡିଂ ସିଷ୍ଟମଗୁଡ଼ିକ ଅଂଶଗୁଡ଼ିକୁ ସଠିକ୍ ଭାବରେ ପରିଚାଳନା କରନ୍ତି, ସେଗୁଡ଼ିକୁ ମେସିନ୍ ମଧ୍ୟରେ କିମ୍ବା ଷ୍ଟୋରେଜରେ ସ୍ଥାନାନ୍ତର କରନ୍ତି। ପ୍ୟାଲେଟ୍ ପରିବର୍ତ୍ତକ ଏବଂ ଅଂଶ କ୍ୟାଚର୍ ପ୍ରକ୍ରିୟାକୁ ଆହୁରି ସୁଗମ କରନ୍ତି। ପ୍ୟାଲେଟ୍ ପରିବର୍ତ୍ତକଗୁଡ଼ିକ ମେସିନଗୁଡ଼ିକୁ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ବିଭିନ୍ନ କାମ କିମ୍ବା ସାମଗ୍ରୀ ମଧ୍ୟରେ ପରିବର୍ତ୍ତନ କରିବାକୁ ଅନୁମତି ଦିଅନ୍ତି। ଅଂଶ କ୍ୟାଚର୍ଗୁଡ଼ିକ ମେସିନ୍ ବନ୍ଦ ହେବା ରୋକିବା ସହିତ ସମାପ୍ତ ଉପାଦାନଗୁଡ଼ିକୁ ସଂଗ୍ରହ କରନ୍ତି।
ଏହି ସ୍ତରର ସ୍ୱୟଂଚାଳିତତା ଯଥେଷ୍ଟ ଲାଭ ପ୍ରଦାନ କରେ। କମ୍ପାନୀଗୁଡ଼ିକ ନିରନ୍ତର ଉତ୍ପାଦନ ହାସଲ କରନ୍ତି, 24/7 ମେସିନ୍ ଚଲାନ୍ତି। ଏହା ଶ୍ରମ ଖର୍ଚ୍ଚ ଯୋଗ ନକରି ନାଟକୀୟ ଭାବରେ ଉତ୍ପାଦନ ବୃଦ୍ଧି କରେ। ଏହା ମାନବ ତ୍ରୁଟିକୁ ମଧ୍ୟ ହ୍ରାସ କରେ, ଯାହା ଫଳରେ ଅଧିକ ସ୍ଥିର ଅଂଶ ଗୁଣବତ୍ତା ଏବଂ କମ୍ ସ୍କ୍ରାପ୍ ହୁଏ। ଏହା ବ୍ୟତୀତ, ବ୍ୟବସାୟଗୁଡ଼ିକ ପ୍ରୋଗ୍ରାମିଂ, ରକ୍ଷଣାବେକ୍ଷଣ କିମ୍ବା ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ ଭଳି ଅଧିକ ଜଟିଳ କାର୍ଯ୍ୟରେ ମାନବ ଅପରେଟରମାନଙ୍କୁ ପୁନଃନିର୍ବାଣ୍ଟ କରିପାରିବେ। ଏହା ସେମାନଙ୍କର କାର୍ଯ୍ୟଶକ୍ତିକୁ ଅନୁକୂଳ କରିଥାଏ।
ଲାଇଟ୍-ଆଉଟ୍ ଉତ୍ପାଦନ ଏକ କାରଖାନାକୁ ଏକ ଅତ୍ୟନ୍ତ ଦକ୍ଷ, ଆତ୍ମନିର୍ଭରଶୀଳ କାର୍ଯ୍ୟରେ ପରିଣତ କରେ। ଏହା ନିର୍ମାତାମାନଙ୍କୁ ଉଚ୍ଚ ଚାହିଦା ପୂରଣ କରିବାକୁ, ଲିଡ୍ ସମୟ ହ୍ରାସ କରିବାକୁ ଏବଂ ବିଶ୍ୱ ବଜାରରେ ପ୍ରତିଯୋଗିତାମୂଳକ ରହିବାକୁ ଅନୁମତି ଦିଏ। ଏହି ରଣନୈତିକ ପଦକ୍ଷେପ ଭବିଷ୍ୟତର ଅଭିବୃଦ୍ଧି ଏବଂ ଲାଭକୁ ସୁରକ୍ଷିତ ରଖିବାରେ ସାହାଯ୍ୟ କରେ।
ଆପଣଙ୍କର ସର୍ବୋତ୍ତମ CNC ଟର୍ଣ୍ଣିଂ ମେସିନ୍ କାର୍ଯ୍ୟଦକ୍ଷତା ପାଇଁ ପ୍ରମୁଖ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ
ଯେତେବେଳେ ଆପଣ ଏକ ଚୟନ କରନ୍ତିCNC ଟର୍ନିଙ୍ଗ୍ ମେସିନ୍, ଏହାର ମୂଳ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ପ୍ରକୃତରେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ଏହି ବିବରଣୀଗୁଡ଼ିକ ନିର୍ଣ୍ଣୟ କରେ ଯେ ଆପଣ କେଉଁ ପ୍ରକାରର ଅଂଶ ତିଆରି କରିପାରିବେ ଏବଂ କେତେ ଦକ୍ଷତାର ସହିତ ସେଗୁଡ଼ିକୁ ତିଆରି କରିବେ। ଏହି ମୁଖ୍ୟ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକୁ ବୁଝିବା ଆପଣଙ୍କୁ ଆପଣଙ୍କ ଦୋକାନ ପାଇଁ ସର୍ବୋତ୍ତମ ମେସିନ୍ ବାଛିବାରେ ସାହାଯ୍ୟ କରେ।
ସ୍ପିଣ୍ଡଲ୍ ହର୍ସପାୱାର ଏବଂ RPM ଆବଶ୍ୟକତା
ପ୍ରଭାବଶାଳୀ ମେସିନିଂ ପାଇଁ ସ୍ପିଣ୍ଡଲର ଶକ୍ତି ଏବଂ ଗତି ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ହର୍ସପାୱାର ମେସିନକୁ କଠିନ ସାମଗ୍ରୀ କାଟିବା ପାଇଁ ଶକ୍ତି ପ୍ରଦାନ କରେ। RPM (ପ୍ରତି ମିନିଟ୍ ରେ ଘୂର୍ଣ୍ଣନ) କାର୍ଯ୍ୟକ୍ଷେତ୍ର କେତେ ଦ୍ରୁତ ଗତିରେ ଘୂରୁଛି ତାହା ନିର୍ଦ୍ଦେଶ ଦିଏ। ବିଭିନ୍ନ ପ୍ରୟୋଗ ପାଇଁ ବିଭିନ୍ନ ସ୍ତରର ଶକ୍ତି ଏବଂ ଗତି ଆବଶ୍ୟକ ହୁଏ।
| ସ୍ପାଇଣ୍ଡଲ୍ ପାୱାର ରେଞ୍ଜ (kW) | ସାଧାରଣ ପ୍ରୟୋଗଗୁଡ଼ିକ |
|---|---|
| ୦.୮-୧.୫ କିଲୋୱାଟ | ଛୋଟ ଖୋଦନ, PCB ମିଲିଂ, ହାଲୁକା କାଠ କାମ, ଆକ୍ରିଲିକ୍ କଟିଂ। ହବି ଏବଂ ଛୋଟ କର୍ମଶାଳା ପାଇଁ ଉପଯୁକ୍ତ। |
| ୨.୨-୩.୫ କିଲୋୱାଟ | ସାଧାରଣ କାଠ କାମ, ସାଇନବ୍ୟାକ୍ ତିଆରି, ପ୍ଲାଷ୍ଟିକ୍ ତିଆରି, ଆଲୁମିନିୟମ ଖୋଦନ। ଛୋଟରୁ ମଧ୍ୟମ ଆକାରର ବ୍ୟବସାୟ ପାଇଁ ଉପଯୁକ୍ତ। |
| ୪.୫-୬.୦ କିଲୋୱାଟ | ଭାରୀ-କର୍ତ୍ତବ୍ୟ କାଠ କାମ, ଫର୍ଣ୍ଣିଚର ଉତ୍ପାଦନ, କ୍ୟାବିନେଟ୍ ତିଆରି, ଅଣ-ଲୌହ ଧାତୁ ମେସିନିଂ। ବୃତ୍ତିଗତ କର୍ମଶାଳା ଏବଂ ଶିଳ୍ପ ବ୍ୟବହାରକାରୀଙ୍କ ଦ୍ୱାରା ପସନ୍ଦିତ। |
| ୭.୫-୯.୦ କିଲୋୱାଟ | ଶିଳ୍ପ-ଗ୍ରେଡ୍ ପ୍ରୟୋଗ, ବଡ଼ ପରିମାଣର ପ୍ୟାନେଲ୍ ପ୍ରକ୍ରିୟାକରଣ, ଜଟିଳ 3D ଖୋଦନ, ଭାରୀ ଧାତୁ କଟିବା। ଉଚ୍ଚ-ଉତ୍ପାଦନ ପରିବେଶ ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଛି। |
| ୧୨ କିଲୋୱାଟ ଏବଂ ତଦୁର୍ଦ୍ଧ୍ୱ | ଉଚ୍ଚ-କ୍ଷମତା ସମ୍ପନ୍ନ ଶିଳ୍ପ ମେସିନିଂ, ମହାକାଶ ଉପାଦାନ, ଅଟୋମୋଟିଭ୍ ପାର୍ଟସ୍, ଛାଞ୍ଚ ତିଆରି। ନିରନ୍ତର କାର୍ଯ୍ୟ ଏବଂ ସଠିକତା ପାଇଁ ଦାବି କରୁଥିବା ଶିଳ୍ପ ସେଟିଂରେ ବ୍ୟବହୃତ। |
ଚକ୍ ଆକାର ଏବଂ ବାର୍ କ୍ଷମତା
ଚକ୍ ଆକାର ଏବଂ ବାର୍ କ୍ଷମତା ଆପଣଙ୍କ ମେସିନ୍ ଦ୍ୱାରା ପରିଚାଳନା କରାଯାଇପାରିବା କଞ୍ଚାମାଲର ସର୍ବାଧିକ ପରିମାଣକୁ ପରିଭାଷିତ କରେ। ଏହା ଆପଣ ଉତ୍ପାଦନ କରିପାରୁଥିବା ଅଂଶଗୁଡ଼ିକର ଆକାରକୁ ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ। ଛୋଟ ୱର୍କପିସ୍ ପାଇଁ, କୋଲେଟ୍ ଚକ୍ ସ୍ପଷ୍ଟ ସୁବିଧା ପ୍ରଦାନ କରେ।
- କୋଲେଟ୍ ଚକ୍ 4 ଇଞ୍ଚରୁ କମ୍ ବ୍ୟାସ ଥିବା ୱର୍କପିସ୍ ପାଇଁ ବିଶେଷ ଭାବରେ ଲାଭଦାୟକ।
- ଏଗୁଡ଼ିକ ଉତ୍କୃଷ୍ଟ ଉପକରଣ କ୍ଲିୟରାନ୍ସ, 360-ଡିଗ୍ରୀ ୱର୍କପିସ୍ ସମ୍ପର୍କ ଏବଂ ଅଧିକ ଗ୍ରାପିଂ ବଳ ପ୍ରଦାନ କରେ, ବିଶେଷକରି ଉଚ୍ଚ RPM ରେ।
- ଏହି ଚକ୍ଗୁଡ଼ିକର ବାର୍ କ୍ଷମତା ପର୍ଯ୍ୟନ୍ତ ବୃଦ୍ଧି ପାଇପାରିବ୪ ଇଞ୍ଚ (୧୦୦ମିମି) ବ୍ୟାସ.
- ଉନ୍ନତ ଉପକରଣ କ୍ଲିୟରାନ୍ସ, ଅଧିକ ଗତି କ୍ଷମତା ଏବଂ ଉନ୍ନତ ଗ୍ରୀପ୍ ବଳ ଯୋଗୁଁ ଏଗୁଡ଼ିକ 1/16 ଇଞ୍ଚରୁ 4 ଇଞ୍ଚ ବ୍ୟାସ ବିଶିଷ୍ଟ ଅଂଶ ପାଇଁ ସର୍ବୋତ୍ତମ ଉପଯୁକ୍ତ।
- କୋଲେଟ୍ ଚକ୍ ମୁଖ୍ୟତଃ ଛୋଟ ଅଂଶ ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଛି, ସାଧାରଣତଃ3 ଇଞ୍ଚ କିମ୍ବା ତା’ଠାରୁ କମ୍, ଯଦିଓ କ୍ଷମତା 6 ଇଞ୍ଚ ପର୍ଯ୍ୟନ୍ତ ପହଞ୍ଚିପାରେ.
- ସେମାନଙ୍କର ନିମ୍ନ ବସ୍ତୁତ୍ୱ ଏବଂ ସମତୁଲ ଡିଜାଇନ୍ ତିନି-ଜଅ ଚକ୍ ତୁଳନାରେ ଅଧିକ କାର୍ଯ୍ୟ ଗତିକୁ ସକ୍ଷମ କରିଥାଏ। ଏହା ଉଚ୍ଚ RPM ରେ ଅଧିକ ସ୍ଥିର ଗ୍ରାପିଂ ବଳକୁ ନେଇଥାଏ।
ଟୁଲିଂ କ୍ଷମତା ଏବଂ ଟୁରେଟ୍ ବିନ୍ୟାସ
ଆପଣଙ୍କ ମେସିନ୍ କେତେ ସଂଖ୍ୟକ ଉପକରଣ ଧରିପାରିବ ଏବଂ ସେଗୁଡ଼ିକୁ କିପରି ବ୍ୟବସ୍ଥା କରେ ତାହା ବିନା ବନ୍ଦ କରି ଏହା କେତେ କାର୍ଯ୍ୟ କରିପାରିବ ତାହା ପ୍ରଭାବିତ କରେ। ଅଧିକ ଉପକରଣ କ୍ଷମତାର ଅର୍ଥ ହେଉଛି ଉପକରଣ ପରିବର୍ତ୍ତନ ପାଇଁ କମ୍ ଡାଉନଟାଇମ୍। ଟର୍ରେଟ୍ ବିନ୍ୟାସ ମଧ୍ୟ ଏକ ବଡ଼ ଭୂମିକା ଗ୍ରହଣ କରେ।
| ଟୁରେଟ୍ ପ୍ରକାର | ଟୁଲିଂ କ୍ଷମତା |
|---|---|
| ଭିଡିଆଇ | ଉଚ୍ଚ (୧୨+ ଷ୍ଟେସନ୍) |
| ବିଏମଟି | ସୀମିତ (୬-୧୨ ଷ୍ଟେସନ) |
VDI (VDI ର ଅର୍ଥ ହେଉଛି Verein Deutscher Ingenieure, କିମ୍ବା Association of German Engineers) ଟର୍ରେଟ୍ ପ୍ରାୟତଃ ଅଧିକ ଷ୍ଟେସନ୍ ପ୍ରଦାନ କରେ, ଯାହା ଆପଣଙ୍କୁ ଅଧିକ ନମନୀୟତା ପ୍ରଦାନ କରେ। BMT (Base Mounted Tooling) ଟର୍ରେଟ୍ ଅଧିକ ଭାରୀ କଟ୍ ପାଇଁ ଦୃଢ଼ କ୍ଲାମ୍ପିଂ ପ୍ରଦାନ କରେ। ସଠିକ୍ ଟର୍ରେଟ୍ ବାଛିବା ଆପଣଙ୍କୁ ସାହାଯ୍ୟ କରେସର୍ବାଧିକ ଦକ୍ଷତାଏବଂ ଆଂଶିକ ଜଟିଳତା।
ପ୍ରଭାବଶାଳୀ ଚିପ୍ ପରିଚାଳନା ଏବଂ କୁଲାଣ୍ଟ ସିଷ୍ଟମ
ଯେକୌଣସି CNC ଟର୍ନିଂ ମେସିନ୍ ପାଇଁ ପ୍ରଭାବଶାଳୀ ଚିପ୍ ପରିଚାଳନା ଏବଂ ଦୃଢ଼ ଥଣ୍ଡା ପ୍ରଣାଳୀ ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ଏଗୁଡ଼ିକ ସୁଗମ କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରନ୍ତି, ଉପକରଣର ଜୀବନ ବୃଦ୍ଧି କରନ୍ତି ଏବଂ ଅଂଶ ଗୁଣବତ୍ତା ବଜାୟ ରଖନ୍ତି। ଖରାପ ଚିପ୍ ଖାଲି କରିବା ଦ୍ଵାରା ଉପକରଣ ଭାଙ୍ଗିଯାଏ, ପୃଷ୍ଠ ଫିନିସ୍ ସମସ୍ୟା ହୁଏ ଏବଂ ମେସିନ୍ ଡାଉନ୍ଟାଇମ୍ ହୁଏ। ଏକ ଭଲ ପ୍ରଣାଳୀ କଟିଂ ଜୋନ୍ କୁ ସଫା ଏବଂ ଥଣ୍ଡା ରଖେ।
ନିର୍ମାତାମାନେ ବ୍ୟବହାର କରନ୍ତିଚିପ୍ସକୁ ପ୍ରଭାବଶାଳୀ ଭାବରେ ପରିଚାଳନା କରିବା ପାଇଁ ଅନେକ ରଣନୀତିସେମାନେଚିପ୍ ସଂଗ୍ରହକୁ କମ କରିବା ପାଇଁ ଟୁଲ୍ ପାଥ୍ ଅପ୍ଟିମାଇଜ୍ କରନ୍ତୁସଙ୍କୁଚିତ ସ୍ଥାନ ଏବଂ ଗଭୀର ଗହ୍ବରରେ। ଏହା ଉତ୍ପାଦକତା ବୃଦ୍ଧି କରେ ଏବଂ ସ୍ଥିର ଚିପ୍ ଖାଲି କରିବା ସୁନିଶ୍ଚିତ କରେ। ସଠିକ୍ ଉପକରଣ ବାଛିବା ମଧ୍ୟ ସାହାଯ୍ୟ କରେ। ଉପଯୁକ୍ତ ବଂଶୀ ଜ୍ୟାମିତି, ହେଲିକ୍ସ କୋଣ ଏବଂ ଆବରଣ ସହିତ ଉପକରଣଗୁଡ଼ିକ ସର୍ବୋତ୍ତମ କାର୍ଯ୍ୟ କରେ। ଉଦାହରଣ ସ୍ୱରୂପ, ବଡ଼ ବଂଶୀ ସ୍ଥାନ ଏବଂ ଉଚ୍ଚ ହେଲିକ୍ସ କୋଣଗୁଡ଼ିକ ଆଲୁମିନିୟମ ପରି ସାମଗ୍ରୀ ପାଇଁ ଆଦର୍ଶ ଯାହା ଲମ୍ବା ଚିପ୍ସ ଉତ୍ପାଦନ କରେ। ଚିପ୍ ବ୍ରେକରଗୁଡ଼ିକ ଚିପ୍ସକୁ ଛୋଟ, ପରିଚାଳନାଯୋଗ୍ୟ ଖଣ୍ଡରେ ଖଣ୍ଡ କରନ୍ତି। ଏହା ବିଶେଷକରି ଲମ୍ବା, ଷ୍ଟ୍ରିଂ ଚିପ୍ସ ସୃଷ୍ଟି କରୁଥିବା ସାମଗ୍ରୀ ପାଇଁ ଉପଯୋଗୀ, ଯାହା ଅବରୋଧକୁ ହ୍ରାସ କରେ।
| ରଣନୀତି | ସାମଗ୍ରୀର ପ୍ରକାର | କାଟିବା ସର୍ତ୍ତାବଳୀ/ବିଚାର |
|---|---|---|
| ଚିପବ୍ରେକରଗୁଡ଼ିକୁ କାର୍ଯ୍ୟକାରୀ କରନ୍ତୁ | ଲମ୍ବା, କଣ୍ଟା ଭଳି ଚିପ୍ସ ଉତ୍ପାଦନ କରୁଥିବା ସାମଗ୍ରୀ (ଯଥା, ଟାଇଟାନିୟମ୍ ଏବଂ ନିକେଲ-ଆଧାରିତ ସାମଗ୍ରୀ ଭଳି କଷ୍ଟକର ମିଶ୍ରଧାତୁ) | ସଠିକ୍ ତାପ ଏବଂ ଚାପ ବଜାୟ ରଖିବା; ନିର୍ଦ୍ଦିଷ୍ଟ ଆବଶ୍ୟକତା କିମ୍ବା ସାଧାରଣ ପ୍ରୟୋଗ ପାଇଁ ଉପଲବ୍ଧ ବିଭିନ୍ନ ବିନ୍ୟାସ। |
| ଉଚ୍ଚ-ଚାପ କୁଲାଣ୍ଟ ବ୍ୟବହାର କରନ୍ତୁ | ସାଧାରଣ | କଟିଂ ଜୋନ୍ ନିକଟରେ କୁଲାଣ୍ଟ ଷ୍ଟ୍ରିମ୍; ମେସିନ୍ କୁଲାଣ୍ଟ ରିଜର୍ଭର ସାପେକ୍ଷରେ ଉଚ୍ଚ-ଚାପ ୟୁନିଟ୍ର ଉପଯୁକ୍ତ ଆକାର। |
| ପ୍ରକ୍ରିୟା ଏବଂ ପ୍ରୋଗ୍ରାମିଂ ପରିବର୍ତ୍ତନଗୁଡ଼ିକ ପ୍ରୟୋଗ କରନ୍ତୁ | ISO P ଗ୍ରୁପ୍ ଷ୍ଟିଲ୍ସ (ଚିପ୍ ରଙ୍ଗ ତାପ ସ୍ଥାନାନ୍ତରକୁ ସୂଚିତ କରେ) | ଉପକରଣ ସଂଯୋଜନ (କେନ୍ଦ୍ର ଉଚ୍ଚତା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ); ଉଚ୍ଚ ସ୍ଥିରତା ଉପକରଣ; କଟର ଗଭୀରତା (ସର୍ବୋତ୍ତମ ଫଳାଫଳ ପାଇଁ ଅତି କମରେ 2/3 ବ୍ୟାସାର୍ଦ୍ଧ, ବ୍ୟାସାର୍ଦ୍ଧଠାରୁ 1-2mm ଅଧିକ); ଫିଡ୍ ହାର (ଅତ୍ୟଧିକ କମ୍ କିମ୍ବା ଅତ୍ୟଧିକ ନୁହେଁ); କଟିଂ ଗତି (ଅନ୍ୟ ପରିବର୍ତ୍ତନ ବିଫଳ ହେଲେ ସଜାଡ଼ି ଦିଆଯାଇପାରିବ); ଗ୍ରୁଭିଂ ପାଇଁ ଗତି ପେକିଂ ଭଳି ପ୍ରୋଗ୍ରାମିଂ ପରିବର୍ତ୍ତନ। |
ଏକ ଭଲ କୁଲାଣ୍ଟ ପରିଚାଳନା ପ୍ରଣାଳୀ କଟିଂ ଅଞ୍ଚଳକୁ ସଠିକ ଭାବରେ କୁଲାଣ୍ଟ ପ୍ରବାହକୁ ନିର୍ଦ୍ଦେଶିତ କରେ। ଏହା ଚିପ୍ସକୁ ଫ୍ଲସ୍ କରେ ଏବଂ ଜମା ଏବଂ ଅତ୍ୟଧିକ ଗରମକୁ ରୋକେ। ଏହା କୁଲାଣ୍ଟ ଗୁଣବତ୍ତା ମଧ୍ୟ ବଜାୟ ରଖେ। ଭାକ୍ୟୁମ୍ କିମ୍ବା କନଭେୟର ଭଳି ସ୍ୱୟଂଚାଳିତ ଚିପ୍ ନିଷ୍କାସନ ପ୍ରଣାଳୀ ନିରନ୍ତର ଚିପ୍ସକୁ ବାହାର କରେ। ଏହା ଉଚ୍ଚ-ଆହୁରି ଉତ୍ପାଦନ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ଏହା ସ୍ଥିର କଟିଂ ଅବସ୍ଥା ବଜାୟ ରଖିବାରେ ସାହାଯ୍ୟ କରେ ଏବଂ ଡାଉନଟାଇମ୍ ହ୍ରାସ କରେ।
ଉନ୍ନତ ଶୀତଳୀକରଣ ପ୍ରଣାଳୀ, ଯେପରିକିସର୍ବନିମ୍ନ ପରିମାଣର ଲୁବ୍ରିକେସନ୍ (MQL) ଏବଂ ଶୁଷ୍କ ମେସିନିଂ, ପାଣି ସଂରକ୍ଷଣ କରିବା ଏବଂ ଥଣ୍ଡା ବ୍ୟବହାର ହ୍ରାସ କରିବା। ଏହି ସିଷ୍ଟମଗୁଡ଼ିକ ଥଣ୍ଡା କରିବା ପାଇଁ ଆବଶ୍ୟକ ଶକ୍ତି ମଧ୍ୟ ହ୍ରାସ କରେ। ଏହା ସାମଗ୍ରିକ ସିଷ୍ଟମ ଦକ୍ଷତା ବୃଦ୍ଧି କରେ ଏବଂ ନିହିତ ଖର୍ଚ୍ଚ ସଞ୍ଚୟ କରେ।ସୁପରକ୍ରିଟିକାଲ୍ CO₂ ସିଷ୍ଟମ୍ ଆହୁରି ଅଧିକ ଲାଭ ପ୍ରଦାନ କରେ:
- ଶୂନ୍ୟ କୁଳାଙ୍କ ଅପଚୟ: ସୁପରକ୍ରିଟିକାଲ୍ CO₂ କ୍ଷତିକାରକ ଭାବରେ ବାଷ୍ପୀଭୂତ ହୁଏ। ଏହା ଅବଶିଷ୍ଟାଂଶ ଏବଂ ମହଙ୍ଗା ନିଷ୍କାସନକୁ ଦୂର କରେ।
- ହ୍ରାସିତ ଶକ୍ତି ବ୍ୟବହାର: କାର୍ଯ୍ୟ ପାଇଁ କମ୍ ଶକ୍ତି ଆବଶ୍ୟକ। ଫିଲ୍ଟ୍ରେସନ୍, ପମ୍ପିଂ ଏବଂ ସଫା କରିବା ସିଷ୍ଟମ ଆଉ ଆବଶ୍ୟକ ନାହିଁ।
- ସ୍ଥାୟୀ CO₂ ସୋର୍ସିଂ: CO₂ ସାଧାରଣତଃ ଶିଳ୍ପ ପ୍ରକ୍ରିୟାରୁ ପୁନଃପ୍ରାପ୍ତ କରାଯାଏ। ଏହା ଏକ ବୃତ୍ତାକାର ଅର୍ଥନୀତିକୁ ସମର୍ଥନ କରେ।
- କୌଣସି କ୍ଷତିକାରକ ରାସାୟନିକ ପଦାର୍ଥ ନାହିଁ: ଅଣ-ବିଷାକ୍ତ scCO₂ ବିପଦପୂର୍ଣ୍ଣ ପଦାର୍ଥର ସଂସ୍ପର୍ଶକୁ ଦୂର କରେ। ଏହା ବାୟୁ ଗୁଣବତ୍ତା ଏବଂ କର୍ମକ୍ଷେତ୍ର ସୁରକ୍ଷାକୁ ଉନ୍ନତ କରେ।
- ସ୍ୱଚ୍ଛ, ଅବଶିଷ୍ଟାଂଶ-ମୁକ୍ତ କାର୍ଯ୍ୟ: ଏହା କୌଣସି ତେଲିଆ ଅବଶିଷ୍ଟାଂଶ ଛାଡି ନଥାଏ। ଏହା ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ସଫାସୁତୁରାକୁ ସର୍ବନିମ୍ନ କରିଥାଏ।
ଏହି ଉନ୍ନତ ସିଷ୍ଟମଗୁଡ଼ିକ କେବଳ ମେସିନିଂ କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ଉନ୍ନତ କରନ୍ତି ନାହିଁ ବରଂ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପରିବେଶଗତ ଏବଂ ମୂଲ୍ୟ ଲାଭ ମଧ୍ୟ ପ୍ରଦାନ କରନ୍ତି।
2025 ପାଇଁ ଆଦର୍ଶ CNC ଟର୍ଣ୍ଣିଂ ସମାଧାନ ବାଛିବା ପାଇଁ ଆପଣଙ୍କର ଅନନ୍ୟ ଉତ୍ପାଦନ ଲକ୍ଷ୍ୟ ବିଷୟରେ ସ୍ପଷ୍ଟ ବୁଝାମଣା ଆବଶ୍ୟକ। ଏକ ସତର୍କତାର ସହିତ ବାଛିଥିବା ମେସିନ୍ ଏକ ରଣନୈତିକ ସମ୍ପତ୍ତି ହୋଇଯାଏ, ଯାହା ସିଧାସଳଖ ଉତ୍ପାଦନ ସଫଳତାରେ ଯୋଗଦାନ ଦିଏ। ବ୍ୟବସାୟଗୁଡ଼ିକ ସେମାନଙ୍କର କାର୍ଯ୍ୟକୁ ଅନୁକୂଳ କରିବା ଏବଂ ଭବିଷ୍ୟତର ଅଭିବୃଦ୍ଧିକୁ ସୁରକ୍ଷିତ କରିବା ପାଇଁ ସୂଚନାଭିତ୍ତିକ ନିଷ୍ପତ୍ତି ନିଅନ୍ତି। ଏହି ବ୍ୟାପକ ମାର୍ଗଦର୍ଶିକା ନିର୍ମାତାମାନଙ୍କୁ ସେମାନଙ୍କର ନିର୍ଦ୍ଦିଷ୍ଟ ଆବଶ୍ୟକତା ପାଇଁ ଉପଯୁକ୍ତ ଫିଟ୍ ଖୋଜିବାରେ ସାହାଯ୍ୟ କରେ।
ସାଧାରଣ ପ୍ରଶ୍ନ
ଭୂସମାନ୍ତର ଏବଂ ଭୂଲମ୍ବ CNC ଘୂର୍ଣ୍ଣନ ମେସିନ ମଧ୍ୟରେ ମୁଖ୍ୟ ପାର୍ଥକ୍ୟ କ'ଣ?
ଭୂସମାନ୍ତର ମେସିନଗୁଡ଼ିକ ଲମ୍ବା, ଭାରୀ ଅଂଶଗୁଡ଼ିକୁ ଭଲ ଭାବରେ ପରିଚାଳନା କରନ୍ତି, ପ୍ରାୟତଃ ସହଜରେ ଚିପ୍ ଅପସାରଣ କରନ୍ତି।ଭୂଲମ୍ବ ମେସିନ୍ଭାରୀ, ଛୋଟ ଅଂଶ ପାଇଁ ଉତ୍ତମ, ସେମାନଙ୍କୁ ସୁରକ୍ଷିତ ରଖିବା ପାଇଁ ଗୁରୁତ୍ୱାକର୍ଷଣ ଶକ୍ତି ବ୍ୟବହାର କରାଯାଏ। ସେମାନେ ମହଲାର ସ୍ଥାନ ମଧ୍ୟ ସଂରକ୍ଷଣ କରନ୍ତି।
ଦୋକାନରେ କେବେ ସ୍ୱିସ୍-ଟାଇପ୍ CNC ଟର୍ନିଂ ମେସିନ୍ ବିଷୟରେ ବିଚାର କରିବା ଉଚିତ?
ଦୋକାନଗୁଡ଼ିକ ଛୋଟ, ଜଟିଳ, ଉଚ୍ଚ-ସଠିକତା ଅଂଶ ପାଇଁ ସ୍ୱିସ୍-ପ୍ରକାର ମେସିନ୍ ବିଷୟରେ ବିଚାର କରିବା ଉଚିତ। ସେମାନେ ଚିକିତ୍ସା, ମହାକାଶ ଏବଂ ଇଲେକ୍ଟ୍ରୋନିକ୍ସ ଭଳି ଶିଳ୍ପରେ ଉତ୍କର୍ଷ ହାସଲ କରନ୍ତି, କଡ଼ା ସହନଶୀଳତା ସହିତ ଜଟିଳ ଉପାଦାନ ଉତ୍ପାଦନ କରନ୍ତି।
ମଲ୍ଟି-ଅକ୍ଷ CNC ଟର୍ନିଂ ସେଣ୍ଟରର ଲାଭ କ'ଣ?
ବହୁ-ଅକ୍ଷ କେନ୍ଦ୍ରଗୋଟିଏ ମେସିନରେ ଟର୍ନିଂ, ମିଲିଂ ଏବଂ ଡ୍ରିଲିଂକୁ ଏକତ୍ରିତ କରେ। ଏହା ଗୋଟିଏ ସେଟଅପରେ ଜଟିଳ ଅଂଶଗୁଡ଼ିକୁ ଅନୁମତି ଦିଏ, ତ୍ରୁଟି ହ୍ରାସ କରେ, ସମୟ ବଞ୍ଚାଏ ଏବଂ ସଠିକତାରେ ଉନ୍ନତି ଆଣେ।
ବାର୍ ଫିଡର ପରି ସ୍ୱୟଂଚାଳିତତା କିପରି ଏକ CNC ଟର୍ନିଂ ମେସିନକୁ ସାହାଯ୍ୟ କରେ?
ବାର୍ ଫିଡରଗୁଡ଼ିକ ସ୍ୱୟଂଚାଳିତ ଭାବରେ କଞ୍ଚାମାଲ ଯୋଗାଣ କରନ୍ତି, ଯାହା ନିରନ୍ତର, ଅନୁପସ୍ଥିତ ଉତ୍ପାଦନକୁ ସକ୍ଷମ କରିଥାଏ। ଏହା ଉତ୍ପାଦନ ବୃଦ୍ଧି କରେ, ଶ୍ରମ ଖର୍ଚ୍ଚ ହ୍ରାସ କରେ ଏବଂ ମାନବ ହସ୍ତକ୍ଷେପ ବିନା ମେସିନଗୁଡ଼ିକୁ ଅଧିକ ସମୟ ପାଇଁ ଚାଲିବାକୁ ଅନୁମତି ଦିଏ।
ଏକ CNC ଟର୍ଣ୍ଣିଂ ମେସିନ୍ ପାଇଁ ସ୍ପିଣ୍ଡଲ୍ ହର୍ସପାୱାର୍ ଏବଂ RPM କାହିଁକି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ?
ସ୍ପିଣ୍ଡଲ୍ ହର୍ସପାୱର୍ ମେସିନକୁ କଠିନ ସାମଗ୍ରୀ କାଟିବା ପାଇଁ ଶକ୍ତି ପ୍ରଦାନ କରେ। RPM କାର୍ଯ୍ୟକ୍ଷେତ୍ର କେତେ ଦ୍ରୁତ ଗତିରେ ଘୂରୁଛି ତାହା ନିର୍ଦ୍ଦେଶ ଦିଏ। ଦକ୍ଷ ମେସିନିଂ ପାଇଁ ଉଭୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଏବଂ ସାମଗ୍ରୀ ଏବଂ ଅଂଶ ଆବଶ୍ୟକତା ଉପରେ ନିର୍ଭର କରେ।
ପୋଷ୍ଟ ସମୟ: ଡିସେମ୍ବର-୦୫-୨୦୨୫