


କାହିଁକି CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ସ ଏରୋସ୍ପେସ୍ ଉତ୍ପାଦନ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ?
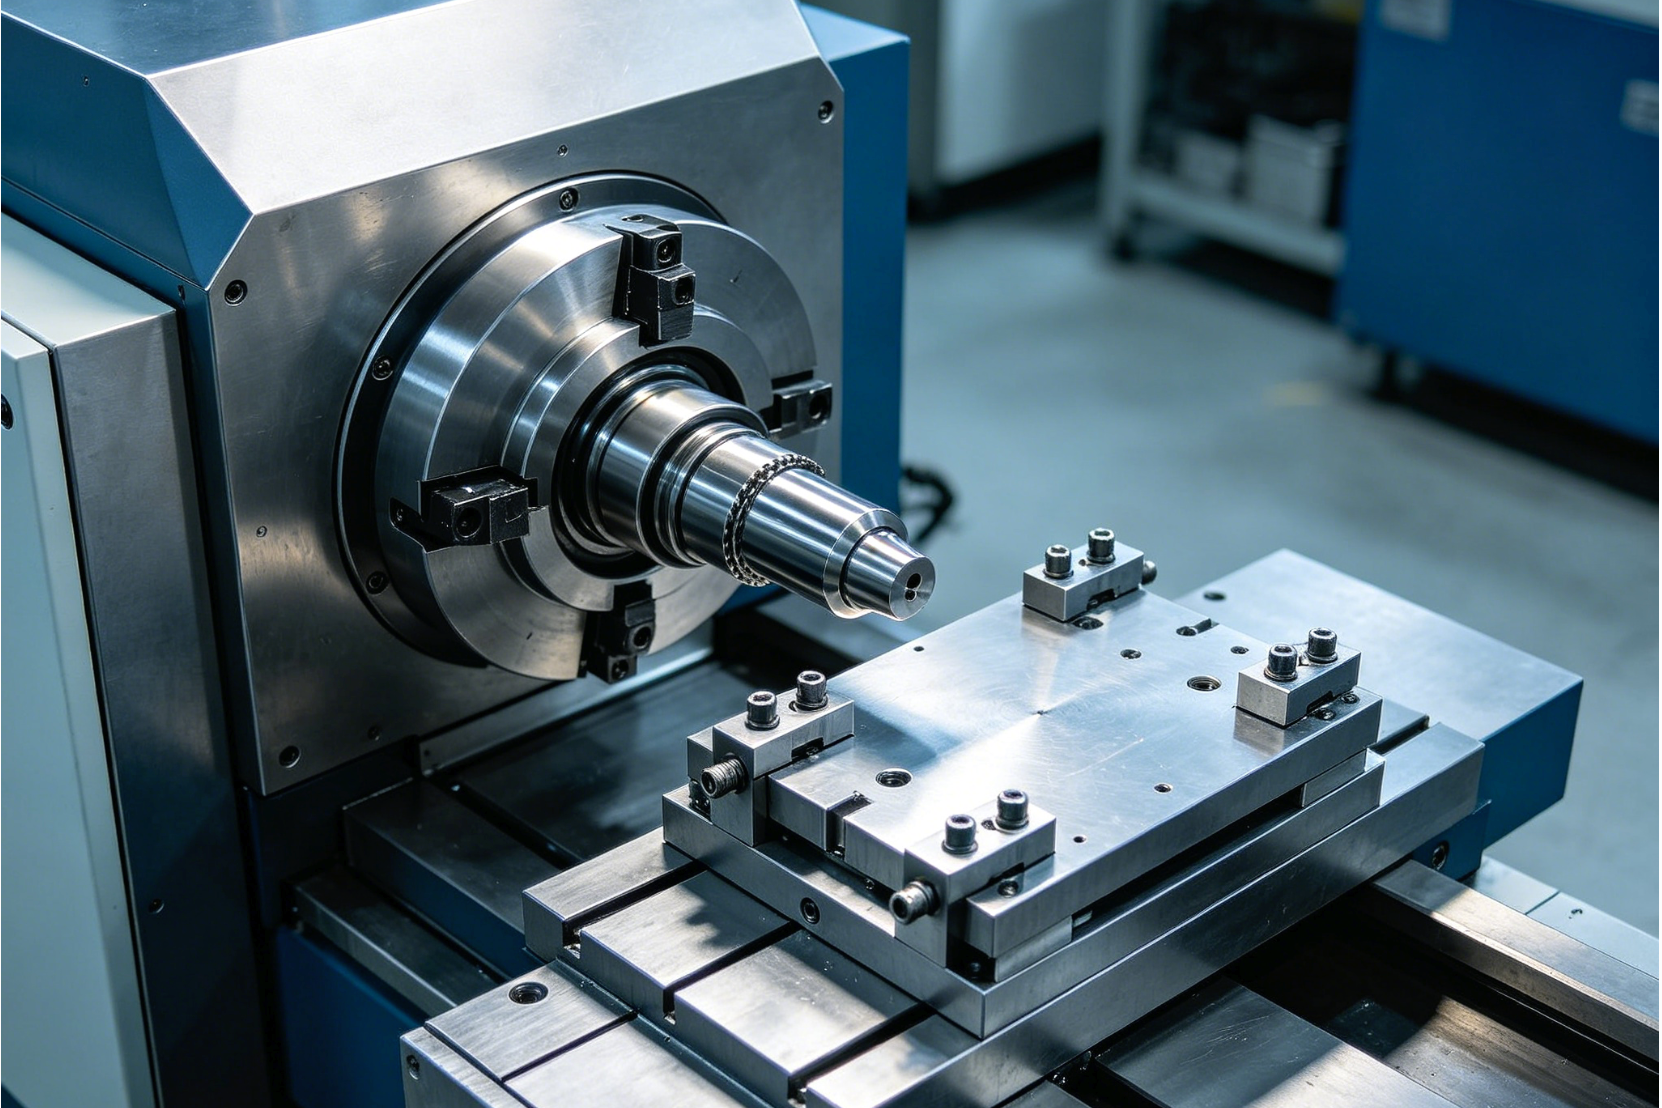
CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ସ ଗ୍ରହଣ କରିବା ଦ୍ୱାରା ଏରୋସ୍ପେସ୍ ଏବଂ ଅଟୋମୋଟିଭ୍ ଟାୟାର-ୱାନ୍ ଯୋଗାଣକାରୀମାନେ କିପରି ଟର୍ଣ୍ଣିଂ ଅପରେସନ୍ କରନ୍ତି ତାହା ମୌଳିକ ଭାବରେ ପରିବର୍ତ୍ତନ ହୋଇଛି। ପାରମ୍ପରିକ ଫ୍ଲାଟ୍-ବେଡ୍ ଆର୍କିଟେକ୍ଚର ପରି ନୁହେଁ, ସ୍ଲାଣ୍ଟ ବେଡ୍ ଡିଜାଇନ୍ - ସାଧାରଣତଃ 30, 45, କିମ୍ବା 60-ଡିଗ୍ରୀ କୋଣରେ ଇଞ୍ଜିନିୟର୍ଡ ହୋଇଥାଏ - ମେସିନର ଗୁରୁତ୍ୱାକର୍ଷଣ କେନ୍ଦ୍ରକୁ ହ୍ରାସ କରେ ଏବଂ କଟିଂ ଉପକରଣ ଏବଂ ଗାଇଡୱେ ମଧ୍ୟରେ ଦୂରତାକୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ହ୍ରାସ କରେ। ଏହି ଜ୍ୟାମିତିକ ସୁବିଧା ସିଧାସଳଖ ବର୍ଦ୍ଧିତ ଗଠନାତ୍ମକ କଠୋରତାରେ ଅନୁବାଦ କରେ, ଯାହା ଏରୋସ୍ପେସ୍ ଉତ୍ପାଦନରେ ପ୍ରଚଳିତ ଉଚ୍ଚ-ଟେନସାଇଲ୍ ସୁପରଆଲୟ ଏବଂ ଜଟିଳ ଜ୍ୟାମିତିକୁ ମେସିନିଂ କରିବା ସମୟରେ ଏକ ଅଣ-ଆଲୋଚନାଯୋଗ୍ୟ ଆବଶ୍ୟକତା।
ସେମାନେ କିପରି ସଠିକତା ଏବଂ ଥ୍ରୁପୁଟ୍କୁ ଉନ୍ନତ କରନ୍ତି
ସ୍ଲାଣ୍ଟ ବେଡ୍ ଆର୍କିଟେକ୍ଚରଗୁଡ଼ିକ ସ୍ୱାଭାବିକ ଭାବରେ କଟିଂ କମ୍ପନକୁ କମ କରିଥାଏ, ଯାହା ଦ୍ଵାରା ନିର୍ମାତାମାନେ ଆକ୍ରମଣାତ୍ମକ ସାମଗ୍ରୀ ଅପସାରଣ ସମୟରେ ମଧ୍ୟ କଡ଼ା ସହନଶୀଳତା ବଜାୟ ରଖିପାରିବେ। ଏକକ-ଖଣ୍ଡ କାଷ୍ଟ ଲୁହା ବେଡ୍ ଉପରେ ସ୍ଥାପିତ ରେଖୀୟ କିମ୍ବା ଭାରୀ-ଡ୍ୟୁଟି ବାକ୍ସ ଗାଇଡୱେ ବ୍ୟବହାର କରି, ଏହି ଲେଥ୍ ଗୁଡ଼ିକ ସ୍ଥିର ଭାବରେ ±0.002 mm ର ସ୍ଥିତି ସଠିକତା ଏବଂ Ra 0.4 μm ପର୍ଯ୍ୟନ୍ତ ପୃଷ୍ଠ ଫିନିସ୍ ହାସଲ କରିପାରିବେ। ଏହା ବ୍ୟତୀତ, 5,000 RPM ପର୍ଯ୍ୟନ୍ତ ସ୍ପିଣ୍ଡଲ୍ ଗତି, 0.2 ସେକେଣ୍ଡରୁ କମ୍ ଦ୍ରୁତ ଟର୍ଗେଟ୍ ଇଣ୍ଡେକ୍ସିଂ ସମୟ ସହିତ, ଅଣ-କଟିଂ ସମୟକୁ ବହୁଳ ଭାବରେ ହ୍ରାସ କରିଥାଏ, ଯାହା ଫଳରେ ଉଚ୍ଚ-ମୂଲ୍ୟ ଉତ୍ପାଦନ ରନ୍ ପାଇଁ ସାମଗ୍ରିକ ଥ୍ରୁପୁଟ୍ ବୃଦ୍ଧି କରିଥାଏ।
କେଉଁ ମହାକାଶ ଉପାଦାନଗୁଡ଼ିକ ସବୁଠାରୁ ଭଲ ଉପଯୁକ୍ତ?
ଅନ୍ତରୀକ୍ଷ କ୍ଷେତ୍ର ଇନକୋନେଲ 718, ଟାଇଟାନିୟମ ଆଲୟ (Ti-6Al-4V), ଏବଂ ସ୍ୱତନ୍ତ୍ର ଷ୍ଟେନଲେସ ଷ୍ଟିଲ ଭଳି ସାମଗ୍ରୀ ଉପରେ ବହୁତ ନିର୍ଭର କରେ, ଯାହା ସବୁ ମେସିନ କରିବା ପାଇଁ କୁଖ୍ୟାତ କଷ୍ଟକର। CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଦଗୁଡ଼ିକ ଟର୍ବାଇନ ଇଞ୍ଜିନ ଶାଫ୍ଟ ଭଳି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଘୂର୍ଣ୍ଣନ ଉପାଦାନ ଉତ୍ପାଦନ କରିବାରେ ଉତ୍କୃଷ୍ଟ।ହାଇଡ୍ରୋଲିକ୍ ଭଲଭ୍ ବଡି, ଲ୍ୟାଣ୍ଡିଂ ଗିଅର ପିନ୍, ଏବଂ ଉଚ୍ଚ-ଶକ୍ତି ବିଶିଷ୍ଟ ଏରୋସ୍ପେସ୍ ଫାଷ୍ଟନର୍। ସ୍ଲାଣ୍ଟ ବେଡର ଉତ୍କୃଷ୍ଟ କଠିନତା ଭାରୀ ବାଧାପ୍ରାପ୍ତ କଟ୍ ସମୟରେ ଉପକରଣ ବିଚ୍ୟୁତିକୁ ରୋକିଥାଏ, ଏହି ମିଶନ-ସଙ୍କଟପୂର୍ଣ୍ଣ ଅଂଶଗୁଡ଼ିକର ଲମ୍ବା ଉତ୍ପାଦନ ବ୍ୟାଚ୍ ମଧ୍ୟରେ ଡାଇମେନ୍ସନାଲ ସ୍ଥିରତା ସୁନିଶ୍ଚିତ କରିଥାଏ।
କ୍ରେତାମାନେ କେଉଁ ବୈଷୟିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ତୁଳନା କରିବା ଉଚିତ
ଏକ CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ ସେମାନଙ୍କ ସୁବିଧାର କାର୍ଯ୍ୟକ୍ଷମ ଚାହିଦା ପୂରଣ କରୁଛି କି ନାହିଁ ତାହା ନିଶ୍ଚିତ କରିବା ପାଇଁ କ୍ରୟ ଦଳଗୁଡ଼ିକୁ ଏକ କଠୋର ଯାନ୍ତ୍ରିକ ଏବଂ ଇଲେକ୍ଟ୍ରୋନିକ୍ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସେଟ୍ ମୂଲ୍ୟାଙ୍କନ କରିବାକୁ ପଡିବ। ମୂଳ ମୂଲ୍ୟର ଏକ ଉପର ତୁଳନା ପ୍ରାୟତଃ ଦୀର୍ଘକାଳୀନ ନିର୍ଭରଯୋଗ୍ୟତା, ଉପକରଣ ଜୀବନ ଏବଂ ସାମଗ୍ରିକ ଉପକରଣ ପ୍ରଭାବଶାଳୀତା (OEE) କୁ ନିର୍ଣ୍ଣୟ କରୁଥିବା ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକୁ ଅଣଦେଖା କରେ।
କେଉଁ ମେସିନ୍ ପାରାମିଟରଗୁଡ଼ିକ ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ
ମୁଖ୍ୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଲେଦର ଭୌତିକ ଆବରଣ ଏବଂ କଟିଂ କ୍ଷମତାକୁ ନିର୍ଦ୍ଦେଶ ଦିଏ। କ୍ରେତାମାନେ ବେଡ୍ ଉପରେ ସ୍ୱିଙ୍ଗ୍ (ସାଧାରଣତଃ ମାନକ ଅଟୋମୋଟିଭ୍ ପାର୍ଟସ୍ ପାଇଁ 400 ମିମି ରୁ 600 ମିମି ପର୍ଯ୍ୟନ୍ତ), ସର୍ବାଧିକ ଟର୍ଣ୍ଣିଂ ବ୍ୟାସ ଏବଂ ସର୍ବାଧିକ ଟର୍ଣ୍ଣିଂ ଲମ୍ବକୁ ପ୍ରାଥମିକତା ଦେବା ଉଚିତ। ସ୍ପିଣ୍ଡଲ୍ ମୋଟର ଶକ୍ତି ସମାନ ଭାବରେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ; ଭାରୀ-କର୍ତ୍ତବ୍ୟ ଅଟୋମୋଟିଭ୍ ଏବଂ ଏରୋସ୍ପେସ୍ ପ୍ରୟୋଗ ପାଇଁ ସାଧାରଣତଃ 11 kW ରୁ 22 kW ନିରନ୍ତର ରେଟିଂ ଆବଶ୍ୟକ। ଏହା ସହିତ, X ଏବଂ Z ଅକ୍ଷରେ ଦ୍ରୁତ ଟ୍ରାଭର୍ସ ହାର - ପ୍ରାୟତଃ ଆଧୁନିକ ରେଖୀୟ ଗାଇଡ୍ୱେ ମଡେଲ୍ରେ 30 ମିଟର/ମିନିଟ୍ ପର୍ଯ୍ୟନ୍ତ ପହଞ୍ଚିଥାଏ - ନିଷ୍କ୍ରିୟ ସମୟକୁ କମ କରିବାରେ ମେସିନର ଦକ୍ଷତାର ଏକ ଦୃଢ଼ ସୂଚକ ଭାବରେ କାର୍ଯ୍ୟ କରେ।
କିପରି କଠୋରତା, ତାପଜ ସ୍ଥିରତା, ଏବଂ ଚିପ୍ ଖାଲି କରିବା କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ପ୍ରଭାବିତ କରେ
ସ୍ଲାଣ୍ଟ ବେଡର କୋଣ ସିଧାସଳଖ ଥର୍ମାଲ୍ ସ୍ଥିରତା ଏବଂ ଚିପ୍ ପରିଚାଳନାକୁ ପ୍ରଭାବିତ କରେ। ଏକ ପ୍ରକୃତ 45-ଡିଗ୍ରୀ କିମ୍ବା 60-ଡିଗ୍ରୀ ସ୍ଲାଣ୍ଟ ବେଡ୍ ଗୁରୁତ୍ୱାକର୍ଷଣକୁ ଚିପ୍ କନଭେୟରରେ ସିଧାସଳଖ ପ୍ରାକୃତିକ ଚିପ୍ ପ୍ରବାହକୁ ସହଜ କରିବାରେ ଅନୁମତି ଦିଏ, ଯାହା ମେସିନିଂ ଏନଭଲପ୍ ଭିତରେ ଥର୍ମାଲ୍ ଜମାକୁ ରୋକିଥାଏ। ନିରନ୍ତର ଅଟୋମୋଟିଭ୍ ଉତ୍ପାଦନ ଚାଳନ ସମୟରେ ଏହି ଦକ୍ଷ ଚିପ୍ ଖାଲି କରିବା ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ଯେଉଁଠାରେ ସଂଗୃହିତ ଗରମ ଚିପ୍ ସ୍ଥାନୀୟ ଥର୍ମାଲ୍ ପ୍ରସାରଣର କାରଣ ହୋଇପାରେ ଏବଂ ଡାଇମେନ୍ସନ୍ ସଠିକତାକୁ କ୍ଷତି ପହଞ୍ଚାଇପାରେ। ଉଚ୍ଚ-ଗ୍ରେଡ୍ ମିହାନାଇଟ୍ କାଷ୍ଟ ଲୁହା ବେସ୍ ତିଆରି ଇସ୍ପାତ ବିକଳ୍ପ ତୁଳନାରେ ଉତ୍କୃଷ୍ଟ କମ୍ପନ ଡାମ୍ପେନିଂ ପ୍ରଦାନ କରି କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ଆହୁରି ବୃଦ୍ଧି କରେ।
ଏକ ବ୍ୟବହାରିକ ତୁଳନାତ୍ମକ ମାଟ୍ରିକ୍ସ କିପରି ତିଆରି କରିବେ
ମୂଲ୍ୟାଙ୍କନ ପ୍ରକ୍ରିୟାକୁ ସୁଗମ କରିବା ପାଇଁ, କ୍ରୟ ଇଞ୍ଜିନିୟରମାନେ ଏକ ବୈଷୟିକ ତୁଳନାତ୍ମକ ମାଟ୍ରିକ୍ସ ନିର୍ମାଣ କରିବା ଉଚିତ ଯାହା ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ସହିତ ସ୍ଥାପତ୍ୟ ପାର୍ଥକ୍ୟକୁ ତୁଳନା କରେ।
| ଶଯ୍ୟା ସ୍ଥାପତ୍ୟ | ଚିପ୍ ଖାଲି କରିବା ଦକ୍ଷତା | ସାଧାରଣ Z-ଅକ୍ଷ ଦ୍ରୁତ ହାର | ଆଦର୍ଶ ଆପ୍ଲିକେସନ୍ ପ୍ରୋଫାଇଲ୍ |
|---|---|---|---|
| ପ୍ରକୃତ ୪୫° ତରଳ ଶଯ୍ୟା | ଉତ୍କୃଷ୍ଟ (ଗ୍ରାଭିଟି ସହାୟତା ପ୍ରାପ୍ତ) | ୨୪ – ୩୦ ମିଟର/ମିନିଟ୍ | ଉଚ୍ଚ-ଜଳବାୟୁ ଅଟୋମୋଟିଭ୍, ଏରୋସ୍ପେସ୍ ସୁପରଏଲୟ |
| 30° ତରଳ ଶଯ୍ୟା | ଭଲ | ୨୦ – ୨୪ ମିଟର/ମିନିଟ୍ | ମଧ୍ୟମ-କର୍ତ୍ତବ୍ୟ ସାଧାରଣ ସଠିକତା ଟର୍ନିଂ |
| ପାରମ୍ପରିକ ଫ୍ଲାଟ୍ ବେଡ୍ | ଖରାପ (ମାନୁଆଲ୍/କୁଲାଣ୍ଟ ଫ୍ଲସ୍ ଆବଶ୍ୟକ) | ୧୦ – ୧୫ ମିଟର/ମିନିଟ୍ | ଭାରୀ, କମ୍ ଗତିର ଶାଫ୍ଟ ଟର୍ନିଂ, କମ ବଜେଟ୍ |
ସିଏନସି ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ ଯୋଗାଣକାରୀଙ୍କ ମୂଲ୍ୟାଙ୍କନ କିପରି କରିବେ
ପୁଞ୍ଜି ଉପକରଣ ସଂଗ୍ରହ ପାଇଁ ନିର୍ମାତାଙ୍କ କାର୍ଯ୍ୟକ୍ଷମ କ୍ଷମତା ଏବଂ ବାଣିଜ୍ୟିକ ନିର୍ଭରଯୋଗ୍ୟତାର ଏକ କଠୋର ଯାଞ୍ଚ ପ୍ରକ୍ରିୟା ଆବଶ୍ୟକ। OTURN ମେସିନାରୀ ଭଳି ପ୍ରତିଷ୍ଠିତ ବିଶ୍ୱବ୍ୟାପୀ ମାର୍କେଟିଂ ଏବଂ ବିକ୍ରୟ କେନ୍ଦ୍ର ସହିତ ସହଭାଗୀତା B2B କ୍ରେତାମାନଙ୍କୁ ସୁଗମ ପ୍ରବେଶ ପ୍ରଦାନ କରିପାରିବଉଚ୍ଚମାନର ଉତ୍ପାଦନ ସୁବିଧାସୀମାପାର କ୍ରୟ ବିପଦକୁ ହ୍ରାସ କରିବା ସହିତ।
କେଉଁ କାରଖାନା ଯୋଗ୍ୟତା ଏବଂ ବାଣିଜ୍ୟିକ ସର୍ତ୍ତାବଳୀ ସମୀକ୍ଷା କରିବାକୁ ହେବ
ବିକ୍ରେତା ବୈଧତା କାରଖାନା ପ୍ରମାଣପତ୍ରର ସମୀକ୍ଷା ସହିତ ଆରମ୍ଭ ହେବା ଉଚିତ, ମୁଖ୍ୟତଃ ଗୁଣବତ୍ତା ପରିଚାଳନା ପାଇଁ ISO 9001 ଏବଂ ପରିବେଶଗତ ଅନୁପାଳନ ପାଇଁ ISO 14001। କ୍ରେତାମାନେ ନିର୍ମାତାଙ୍କ ମାସିକ ଉତ୍ପାଦନ କ୍ଷମତା ବିଷୟରେ ପଚାରିବା ଉଚିତ; ପ୍ରତି ମାସରେ 50 ରୁ 100 ୟୁନିଟ୍ ଉତ୍ପାଦନ ଯାଞ୍ଚ କରିବା ଏକ ପରିପକ୍ୱ, ସ୍କେଲେବଲ୍ କାର୍ଯ୍ୟକୁ ସୂଚିତ କରେ। ମେସିନ୍ ଉପକରଣ ବାଣିଜ୍ୟରେ ମାନକ ବାଣିଜ୍ୟିକ ଶବ୍ଦଗୁଡ଼ିକ ସାଧାରଣତଃ ଉତ୍ପାଦନ ଆରମ୍ଭ କରିବା ପାଇଁ 30% T/T ଜମା ଅନ୍ତର୍ଭୁକ୍ତ କରେ, ସଫଳ କାରଖାନା ଗ୍ରହଣ ପରୀକ୍ଷଣ (FAT) ପରେ କିନ୍ତୁ ପଠାଣ ପୂର୍ବରୁ ବାକି 70% ବାକି ଆବଶ୍ୟକ।
ପ୍ୟାକେଜିଂ, ସଂସ୍ଥାପନ ଏବଂ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତାର ମୂଲ୍ୟାଙ୍କନ କିପରି କରିବେ
ଅନୁପଯୁକ୍ତ ପ୍ୟାକେଜିଂ ହେଉଛି ସଠିକ୍ ଯନ୍ତ୍ରପାତି ପାଇଁ ପରିବହନ କ୍ଷତିର ଏକ ପ୍ରମୁଖ କାରଣ। କ୍ରେତାମାନଙ୍କୁ ରପ୍ତାନି-ଗ୍ରେଡ୍ ପ୍ୟାକେଜିଂକୁ ବାଧ୍ୟତାମୂଳକ କରିବାକୁ ପଡିବ, ଯେଉଁଥିରେ ସାମୁଦ୍ରିକ କଳଙ୍କକୁ ରୋକିବା ପାଇଁ ଡେସିକାଣ୍ଟ ସହିତ ଭାକ୍ୟୁମ୍-ସିଲ୍ ଆଲୁମିନିୟମ୍ ଫଏଲ୍ ଅନ୍ତର୍ଭୁକ୍ତ, ଯାହା ଭାରୀ-ଡ୍ୟୁଟି ଫ୍ୟୁମିଗେଟେଡ୍ କାଠ କ୍ରେଟ୍ ମଧ୍ୟରେ ରଖାଯାଇଥାଏ। ବିତରଣ ପରେ, ଯୋଗାଣକାରୀଙ୍କ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ଭିତ୍ତିଭୂମି ସର୍ବୋପରି।ଜଣେ ନିର୍ଭରଯୋଗ୍ୟ ସାଥୀଦୂରବର୍ତ୍ତୀ ରୋଗ ନିର୍ଣ୍ଣୟ, ଇଂରାଜୀ ଭାଷାର ବିସ୍ତୃତ ରକ୍ଷଣାବେକ୍ଷଣ ମାନୁଆଲ୍ ଏବଂ 48 ରୁ 72 ଘଣ୍ଟା ମଧ୍ୟରେ ସ୍ଥାନୀୟ ଟେକ୍ନିସିଆନ୍ ପଠାଇବା କିମ୍ବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଅଂଶ ଉପଲବ୍ଧତାର ଗ୍ୟାରେଣ୍ଟି ପ୍ରଦାନ କରିବା ଉଚିତ।
ମୋଟ ଜମି ମୂଲ୍ୟ କିପରି ଆକଳନ କରିବେ
ସଠିକ୍ ପୁଞ୍ଜି ଖର୍ଚ୍ଚ ଯୋଜନା ପାଇଁ ମୋଟ ଲ୍ୟାଣ୍ଡିଂ ମୂଲ୍ୟ ଗଣନା କରିବା ଅତ୍ୟନ୍ତ ଜରୁରୀ। ଲେଥ୍ର FOB କିମ୍ବା CIF ମୂଲ୍ୟ ବ୍ୟତୀତ, କ୍ରୟ ଦଳଗୁଡ଼ିକୁ ଗନ୍ତବ୍ୟ ସୀମା ଶୁଳ୍କ ହିସାବ କରିବାକୁ ପଡିବ, ଯାହା ସାଧାରଣତଃ HS କୋଡ୍ 8458.11 ଅନୁଯାୟୀ CNC ଲେଥ୍ ପାଇଁ 4% ରୁ 5% ପର୍ଯ୍ୟନ୍ତ ହୋଇଥାଏ, ଏହା ଆମଦାନୀକାରୀ ଦେଶର ବାଣିଜ୍ୟ ଚୁକ୍ତିନାମା ଉପରେ ନିର୍ଭର କରେ। ଅତିରିକ୍ତ ଖର୍ଚ୍ଚ ମଧ୍ୟରେ ଅନ୍ତର୍ଦେଶୀୟ ମାଲ ପରିବହନ, ସୁବିଧାରେ ସ୍ୱତନ୍ତ୍ର ରିଗିଂ ଏବଂ କମିଶନିଂ ଏବଂ ଅପରେଟର ତାଲିମ ଖର୍ଚ୍ଚ ଅନ୍ତର୍ଭୁକ୍ତ।
କେଉଁ ଅନୁପାଳନ, ଗୁଣବତ୍ତା ଏବଂ ବିତରଣ କାରକଗୁଡ଼ିକ ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ
ଆମଦାନୀ ହୋଇଥିବା CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ କଠୋର ଆନ୍ତର୍ଜାତୀୟ ଅନୁପାଳନ ଏବଂ ଗୁଣାତ୍ମକ ମାନଦଣ୍ଡ ପୂରଣ କରେ ତାହା ନିଶ୍ଚିତ କରିବା କାର୍ଯ୍ୟକ୍ଷମ ସୁରକ୍ଷା ଏବଂ ସୁଗମ କଷ୍ଟମ୍ସ କ୍ଲିୟରାନ୍ସ ପାଇଁ ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ନିୟାମକ ପାଳନ କ୍ରେତାଙ୍କୁ ମହଙ୍ଗା ବନ୍ଦର ବିଳମ୍ବ ଏବଂ କର୍ମକ୍ଷେତ୍ର ସୁରକ୍ଷା ଦାୟିତ୍ବରୁ ରକ୍ଷା କରେ।
କେଉଁ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଏବଂ ଯାଞ୍ଚ ମାନଦଣ୍ଡ ଆବଶ୍ୟକ?
ପ୍ରତ୍ୟେକ ମେସିନ୍ ଡେଲିଭରି ସହିତ ଏକ ବ୍ୟାପକ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ପ୍ୟାକେଜ୍ ରହିବା ଉଚିତ। କ୍ରେତାମାନଙ୍କୁ ଯାଞ୍ଚଯୋଗ୍ୟ ଯାଞ୍ଚ ରିପୋର୍ଟ ଆବଶ୍ୟକ କରିବାକୁ ପଡିବ, ଯେଉଁଥିରେ ରେନିଶା ବଲ୍ବାର୍ ପରୀକ୍ଷଣ ଏବଂ ଲେଜର ଇଣ୍ଟରଫେରୋମିଟର କାଲିବ୍ରେସନ୍ ଡାଟା ଅନ୍ତର୍ଭୁକ୍ତ, ଯାହା ସ୍ଥିତି ସଠିକତା ଏବଂ ପୁନରାବୃତ୍ତିକୁ ନିଶ୍ଚିତ କରେ। ଏରୋସ୍ପେସ୍ ପ୍ରୟୋଗ ପାଇଁ, ସ୍ପିଣ୍ଡଲ୍ ରନ୍ଆଉଟ୍ ଡକ୍ୟୁମେଣ୍ଟେଡ୍ ହେବା ଆବଶ୍ୟକ ଏବଂ ସମାପ୍ତ ଘୂର୍ଣ୍ଣନ ଉପାଦାନଗୁଡ଼ିକରେ ଆବଶ୍ୟକୀୟ ସମକେନ୍ଦ୍ରୀକରଣ ଗ୍ୟାରେଣ୍ଟି ଦେବା ପାଇଁ 0.003 ମିମି ତଳେ ପ୍ରମାଣିତ ହେବା ଆବଶ୍ୟକ।
CE, ବୈଦ୍ୟୁତିକ ଅନୁପାଳନ ଏବଂ ଟ୍ରେସେବିଲିଟି କିପରି ଯାଞ୍ଚ କରିବେ
ୟୁରୋପୀୟ ଅର୍ଥନୈତିକ କ୍ଷେତ୍ରର କ୍ରେତାମାନଙ୍କ ପାଇଁ, ମେସିନ୍ ଏକ ବୈଧ CE ଚିହ୍ନ ବହନ କରିବା ଆବଶ୍ୟକ, ଯାହା ମେସିନ୍ ନିର୍ଦ୍ଦେଶିକା 2006/42/EC ଏବଂ ଇଲେକ୍ଟ୍ରୋମ୍ୟାଗ୍ନେଟିକ୍ ସୁସଙ୍ଗତତା (EMC) ନିର୍ଦ୍ଦେଶିକା ସହିତ ଅନୁପାଳନ ପ୍ରଦର୍ଶନ କରେ। IP54 କିମ୍ବା IP65 ପ୍ରବେଶ ସୁରକ୍ଷା ମାନଦଣ୍ଡର ପାଳନ ପାଇଁ ବୈଦ୍ୟୁତିକ କ୍ୟାବିନେଟ୍ କଠୋର ଭାବରେ ଯାଞ୍ଚ କରାଯିବା ଆବଶ୍ୟକ, ଏହା ନିଶ୍ଚିତ କରିବା ଯେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଇଲେକ୍ଟ୍ରୋନିକ୍ସକୁ କୁଳିତ କୁହୁଡ଼ି ଏବଂ ପରିବାହୀ ଧାତୁ ଧୂଳିରୁ ସୁରକ୍ଷିତ ରଖାଯାଇଛି। CNC ନିୟନ୍ତ୍ରକ ଏବଂ ରେଖୀୟ ମାର୍ଗଦର୍ଶିକା ପାଇଁ ବିଶ୍ୱ ସ୍ତରରେ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ ବ୍ରାଣ୍ଡ ବ୍ୟବହାର କରି ପୂର୍ଣ୍ଣ ଉପାଦାନ ଟ୍ରେସେବିଲିଟି, ଦୀର୍ଘକାଳୀନ ରକ୍ଷଣାବେକ୍ଷଣ ପାଇଁ ଏକ ବାଧ୍ୟତାମୂଳକ ଆବଶ୍ୟକତା।
ପରିବହନ ଏବଂ କମିଶନିଂ ବିପଦକୁ କିପରି ହ୍ରାସ କରିବେ
ସକ୍ରିୟ ପଦକ୍ଷେପ ମାଧ୍ୟମରେ ପରିବହନ ଏବଂ କମିଶନିଂ ବିପଦକୁ ବ୍ୟବସ୍ଥିତ ଭାବରେ ହ୍ରାସ କରାଯାଇପାରିବ। ଏକ ତୃତୀୟ-ପକ୍ଷ ଏଜେନ୍ସି ମାଧ୍ୟମରେ ଏକ ପ୍ରି-ସିପମେଣ୍ଟ୍ ଯାଞ୍ଚ (PSI) କରିବା ଦ୍ଵାରା କଣ୍ଟେନରାଇଜେସନ୍ ପୂର୍ବରୁ ମେସିନ୍ ଅବସ୍ଥାର ସ୍ୱାଧୀନ ଯାଞ୍ଚ ପ୍ରଦାନ କରାଯାଏ। ବାହ୍ୟ କ୍ରେଟ୍ ସହିତ ସକ୍ୱାଚ୍ କିମ୍ବା ଟିଲ୍ଟୱାଚ୍ ଲେବଲ୍ ଭଳି ଆଘାତ ସୂଚକଗୁଡ଼ିକୁ ସଂଲଗ୍ନ କରିବା ଦ୍ୱାରା ମାଲବାହୀ ଫରୱାର୍ଡର୍ସଙ୍କ ଦ୍ୱାରା କଷ୍ଟକର ପରିଚାଳନାକୁ ରୋକାଯାଏ ଏବଂ ଯଦି ହ୍ରାସ ଘଟେ ତେବେ ବୀମା ଦାବି ପାଇଁ ତୁରନ୍ତ ପ୍ରମାଣ ପ୍ରଦାନ କରେ। 45 ରୁ 90 ଦିନର ମାନକ ଉତ୍ପାଦନ ଲିଡ୍ ସମୟକୁ ଫ୍ୟାକ୍ଟର କରିବା ଦ୍ୱାରା କ୍ରେତାମାନେ ମହଙ୍ଗା ଗୋଦାମ ସଂରକ୍ଷଣ ଶୁଳ୍କକୁ ଏଡାଇ ସୁବିଧା ପ୍ରସ୍ତୁତି ସହିତ ବିତରଣକୁ ସମନ୍ୱିତ କରିପାରିବେ।
କ୍ରେତାମାନେ କିପରି ଏକ ନିର୍ଭରଯୋଗ୍ୟ ସୋର୍ସିଂ ପ୍ରକ୍ରିୟା ନିର୍ମାଣ କରିପାରିବେ
ଏକ ନିର୍ଭରଯୋଗ୍ୟ ସୋର୍ସିଂ ପ୍ରକ୍ରିୟା ସ୍ଥାପନ କରିବା ଦ୍ଵାରା କ୍ରୟ ଦଳଗୁଡ଼ିକୁ କାରବାର କ୍ରୟରୁ ରଣନୈତିକ ଉପକରଣ ଜୀବନଚକ୍ର ପରିଚାଳନାକୁ ପରିବର୍ତ୍ତନ କରିବାକୁ ସଶକ୍ତ କରାଯାଏ। ଏକ ସଂରଚିତ ପଦ୍ଧତି ନିଶ୍ଚିତ କରେ ଯେ ଚୟନିତ CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ ଆଶାନୁରୂପ ପ୍ରଦାନ କରେନିବେଶ ଉପରେ ଫେରିବା (ROI)ପରିକଳ୍ପିତ ପରିଶୋଧ ଅବଧି ମଧ୍ୟରେ।
ଯୋଗାଣକାରୀଙ୍କୁ କିପରି ସଂକ୍ଷିପ୍ତ ତାଲିକାଭୁକ୍ତ ଏବଂ ବୈଧ କରିବେ
ଯୋଗାଣକାରୀଙ୍କୁ ସଂକ୍ଷିପ୍ତ ତାଲିକାଭୁକ୍ତ କରିବା ପାଇଁ ଅଭିଜ୍ଞ କାର୍ଯ୍ୟଦକ୍ଷତା ତଥ୍ୟ ମୂଲ୍ୟାଙ୍କନ କରିବା ପାଇଁ ଚକଚକିଆ ବ୍ରୋଶରରୁ ଆଗକୁ ବଢ଼ିବାକୁ ପଡିବ। କ୍ରେତାମାନେ ସେମାନଙ୍କର ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ସହିତ ସମାନ ଲେଥ୍ କଟିଂ ସାମଗ୍ରୀ ପ୍ରଦର୍ଶନ କରୁଥିବା ଅସମ୍ପାଦିତ ମେସିନିଂ ଭିଡିଓଗୁଡ଼ିକ ଅନୁରୋଧ କରିବା ଉଚିତ। କେସ୍ ଷ୍ଟଡି ବିଶ୍ଳେଷଣ କରିବା ଏବଂ ବିଦ୍ୟମାନ ସ୍ତରୀୟ-ପ୍ରଥମ ଅଟୋମୋଟିଭ୍ କିମ୍ବା ଏରୋସ୍ପେସ୍ କ୍ଲାଏଣ୍ଟମାନଙ୍କଠାରୁ ରେଫରେନ୍ସ ସମ୍ପର୍କ ଅନୁରୋଧ କରିବା ମେସିନର ବାସ୍ତବ-ବିଶ୍ୱ ଅପଟାଇମ୍ ଏବଂ ୱାରେଣ୍ଟି ଦାବି ପ୍ରତି ଯୋଗାଣକାରୀଙ୍କ ପ୍ରତିକ୍ରିୟାଶୀଳତା ବିଷୟରେ ଅମୂଲ୍ୟ ଅନ୍ତର୍ଦୃଷ୍ଟି ପ୍ରଦାନ କରେ।
ଉତ୍ପାଦନ ଲକ୍ଷ୍ୟ ସହିତ ମେସିନ୍ ଚୟନକୁ କିପରି ସମନ୍ୱିତ କରିବେ
ଶେଷରେ, ଚୟନିତ ମେସିନ୍ ବିନ୍ୟାସ ସୁବିଧାର ନିର୍ଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦନ ଲକ୍ଷ୍ୟ ସହିତ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ସମନ୍ୱିତ ହେବା ଉଚିତ। ଅତ୍ୟଧିକ ନିର୍ଦ୍ଦିଷ୍ଟ କରିବା ଦ୍ୱାରା ପୁଞ୍ଜି ଖର୍ଚ୍ଚ ବୃଦ୍ଧି ପାଏ, ଯେତେବେଳେ କମ୍ ନିର୍ଦ୍ଦିଷ୍ଟ କରିବା ଦ୍ୱାରା ବାଧା ସୃଷ୍ଟି ହୁଏ।
| ଉତ୍ପାଦନ ପରିବେଶ | ସୁପାରିଶ କରାଯାଇଥିବା ଲେଥ୍ ବିନ୍ୟାସ | ଲକ୍ଷ୍ୟ ଚକ୍ର ସମୟ ହ୍ରାସ | ଆନୁମାନିକ ROI ସମୟସୀମା |
|---|---|---|---|
| ଉଚ୍ଚ-ଭଲ୍ୟୁମ୍ ଅଟୋମୋଟିଭ୍ (ଯଥା, ଚକ ହବ୍) | ତରଳ ବିଛଣା ସହିତସ୍ୱୟଂଚାଳିତ ଗ୍ୟାଣ୍ଟ୍ରି ଲୋଡର୍& ଡୁଆଲ୍ ଟର୍ରେଟ୍ | ୩୦% – ୪୦% | ୧୮ - ୨୪ ମାସ |
| ଜଟିଳ ଅନ୍ତରୀକ୍ଷ (ଯଥା, ଟରବାଇନ୍ ଶାଫ୍ଟ) | Y-ଅକ୍ଷ ମିଲିଂ କ୍ଷମତା + ସବ୍-ସ୍ପିଣ୍ଡଲ୍ | ୨୦% – ୨୫% | ୨୪ - ୩୬ ମାସ |
| ଉଚ୍ଚ-ମିଶ୍ରିତ, କମ-ଜମ ଦୋକାନ | ପ୍ରୋଗ୍ରାମେବଲ୍ ଟେଲଷ୍ଟକ୍ ସହିତ ମାନକ 45° ସ୍ଲାଣ୍ଟ ବେଡ୍ | ୧୦% – ୧୫% | ୧୨ – ୧୮ ମାସ |
ଭଲ୍ୟୁମ୍ ଆବଶ୍ୟକତା ସହିତ ଲାଇଭ୍ ଟୁଲିଂ କିମ୍ବା ଅଟୋମେସନ୍ ଇଣ୍ଟିଗ୍ରେସନ୍ ଭଳି ବୈଷୟିକ କ୍ଷମତାଗୁଡ଼ିକୁ ମେଳ କରି, B2B କ୍ରେତାମାନେ ଏକ ସ୍କେଲେବଲ୍ ଧାତୁକାର୍ଯ୍ୟ ସମାଧାନ ସୁରକ୍ଷିତ କରିପାରିବେ ଯାହା ବିଶ୍ୱ ପ୍ରତିଯୋଗିତାମୂଳକତା ବଜାୟ ରଖିଥାଏ।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ସ ପାଇଁ ହୋଲସେଲ୍ ସୋର୍ସିଂ ଏବଂ ଯୋଗାଣ-ଶୃଙ୍ଖଳ ପ୍ରଭାବ
- ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ଅନୁପାଳନ, ଏବଂ ବାଣିଜ୍ୟିକ ସର୍ତ୍ତାବଳୀ କ୍ରେତାମାନେ ଯାଞ୍ଚ କରିବା ଉଚିତ
- ବିତରକ ଏବଂ କ୍ରୟ ଦଳ ପାଇଁ କାର୍ଯ୍ୟକ୍ଷମ ସୁପାରିଶଗୁଡ଼ିକ
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
ଏରୋସ୍ପେସ୍ ପାର୍ଟସ୍ ପାଇଁ CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଥ୍ଗୁଡ଼ିକୁ କାହିଁକି ପସନ୍ଦ କରାଯାଏ?
ସେମାନଙ୍କର କଠୋର ତରଳ-ବେଡ୍ ଗଠନ କମ୍ପନ ଏବଂ ଉପକରଣ ବିଚ୍ୟୁତିକୁ ହ୍ରାସ କରେ, ଯାହା ଟାଇଟାନିୟମ୍, ଇନକୋନେଲ୍ ଏବଂ ଶାଫ୍ଟ, ପିନ୍ ଏବଂ ଭଲଭ୍ ବଡି ଭଳି ଷ୍ଟେନଲେସ୍ ଏରୋସ୍ପେସ୍ ଉପାଦାନଗୁଡ଼ିକରେ କଡ଼ା ସହନଶୀଳତା ବଜାୟ ରଖିବାରେ ସାହାଯ୍ୟ କରେ।
କ୍ରେତାମାନେ ପ୍ରଥମେ କେଉଁ ନିର୍ଦ୍ଦିଷ୍ଟକରଣଗୁଡ଼ିକୁ ତୁଳନା କରିବା ଉଚିତ?
ବେଡ୍ ଉପରେ ସ୍ୱିଙ୍ଗ୍, ସର୍ବାଧିକ ଟର୍ଣ୍ଣିଂ ବ୍ୟାସ ଏବଂ ଲମ୍ବ, ସ୍ପିଣ୍ଡଲ୍ ପାୱାର, ଗାଇଡ୍ୱେ ପ୍ରକାର, ଦ୍ରୁତ ଟ୍ରାଭର୍ସ ବେଗ ଏବଂ ହାସଲଯୋଗ୍ୟ ସଠିକତା ସହିତ ଆରମ୍ଭ କରନ୍ତୁ। ଏଗୁଡ଼ିକ ସିଧାସଳଖ କ୍ଷମତା, ଚକ୍ର ସମୟ ଏବଂ ମେସିନିଂ ସ୍ଥିରତାକୁ ପ୍ରଭାବିତ କରେ।
୪୫° କିମ୍ବା ୬୦° ତରଳ ଶଯ୍ୟା କିପରି ଉତ୍ପାଦନକୁ ଉନ୍ନତ କରିଥାଏ?
ଏହା ଗୁରୁତ୍ୱାକର୍ଷଣ-ସହାୟକ ଚିପ୍ ନିଷ୍କାସନକୁ ଉନ୍ନତ କରେ, ତାପ ଜମାକୁ ହ୍ରାସ କରେ, ଏବଂ ସ୍ଥିର କଟିଙ୍ଗକୁ ସମର୍ଥନ କରେ। ଏହା ବିଶେଷକରି ଲମ୍ବା ଅଟୋମୋଟିଭ୍ ଚାଳନା ଏବଂ କଷ୍ଟକର ମହାକାଶ ସାମଗ୍ରୀ ପାଇଁ ଉପଯୋଗୀ।
CNC ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଦ ପାଇଁ କେଉଁ ଉପାଦାନଗୁଡ଼ିକ ଉପଯୁକ୍ତ?
ଏଗୁଡ଼ିକ ଟର୍ବାଇନ୍ ଶାଫ୍ଟ, ଲ୍ୟାଣ୍ଡିଂ ଗିଅର୍ ପିନ୍, ହାଇଡ୍ରୋଲିକ୍ ଭଲଭ୍ ବଡି, ଚକ ହବ୍, କ୍ରାଙ୍କଶାଫ୍ଟ ଏବଂ ପୁନରାବୃତ୍ତିଯୋଗ୍ୟ ସଠିକତା ଆବଶ୍ୟକ କରୁଥିବା ଉଚ୍ଚ-ଶକ୍ତି ବିଶିଷ୍ଟ ଫାଷ୍ଟନର୍ ଭଳି ଘୂର୍ଣ୍ଣନ ଅଂଶ ପାଇଁ ଆଦର୍ଶ।
କିପରି OTURN ମେସିନାରୀ କ୍ରେତାମାନଙ୍କୁ ସଠିକ୍ ସ୍ଲାଣ୍ଟ ବେଡ୍ ଲେଦ ପାଇବାରେ ସାହାଯ୍ୟ କରିପାରିବ?
OTURN କ୍ରେତାମାନଙ୍କୁ ଯୋଗ୍ୟ ଚୀନ୍ ଗୋଷ୍ଠୀ କାରଖାନା ସହିତ ସଂଯୋଗ କରେ, ସଠିକତା ଏବଂ ଭାରୀ-ଡ୍ୟୁଟି ମୋଡ଼ିବା ପାଇଁ ମେସିନ୍ ବିକଳ୍ପ ପ୍ରଦାନ କରେ, ଏବଂ ବିଦେଶୀ ଗ୍ରାହକମାନଙ୍କୁ ବ୍ୟବହାରିକ ବିକ୍ରୟ ଏବଂ ସେବା ସମନ୍ୱୟ ସହିତ ସମର୍ଥନ କରେ।
ପୋଷ୍ଟ ସମୟ: ଏପ୍ରିଲ-୨୦-୨୦୨୬