


ଶିଳ୍ପ କ୍ରେତାମାନଙ୍କ ପାଇଁ ଉଚ୍ଚ ସଠିକତା ମେସିନିଂ କାହିଁକି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ?
ଶିଳ୍ପ ଉତ୍ପାଦନରେ, "ଗ୍ରହଣୀୟ ସହନଶୀଳତା"ର ପରିଭାଷା ଅତ୍ୟନ୍ତ ସଂକୁଚିତ ହୋଇଛି। ଉଚ୍ଚ ସଠିକତା ମେସିନିଂ ବର୍ତ୍ତମାନ ନିୟମିତ ଭାବରେ ±0.001 mm ରୁ ±0.005 mm ପର୍ଯ୍ୟନ୍ତ ପରିମାଣିକ ସଠିକତା ନିର୍ଦ୍ଦେଶ କରେ। B2B କ୍ରୟ ବୃତ୍ତିଗତଙ୍କ ପାଇଁ, ଏହି ମାଇକ୍ରୋନ ସ୍ତରରେ ଉପାଦାନଗୁଡ଼ିକର ସୋର୍ସିଂ ଆଉ ଏକ ଇଞ୍ଜିନିୟରିଂ ବିଳାସ ନୁହେଁ ବରଂ ଏକ କଠୋର କାର୍ଯ୍ୟକ୍ଷମ ମୂଳଦୁଆ।
ଏହି ଅତ୍ୟନ୍ତ ସଠିକ ଅଂଶଗୁଡ଼ିକୁ ଉତ୍ସ କରିବା ପାଇଁ ଏକ ଜଟିଳ ବୁଝାମଣା ଆବଶ୍ୟକ ଯେ କିପରି କଠୋର ସହନଶୀଳତା ମାଲିକାନାର ମୋଟ ମୂଲ୍ୟ, ଆସେମ୍ବଲି ଲାଇନ ଦକ୍ଷତା ଏବଂ ଶେଷ-ଉତ୍ପାଦ ନିର୍ଭରଯୋଗ୍ୟତାକୁ ପ୍ରଭାବିତ କରେ। ଯେତେବେଳେ ସହନଶୀଳତା କଠୋର ହୁଏ, ଯୋଗାଣ ଶୃଙ୍ଖଳ କାର୍ଯ୍ୟାନ୍ୱୟନରେ ତ୍ରୁଟିର ସୀମା ଶୂନ୍ୟ ପାଖକୁ ଯାଏ।
ଅଂଶ କାର୍ଯ୍ୟଦକ୍ଷତା ଏବଂ ସହନଶୀଳତା ଉପରେ ପ୍ରଭାବ
ଅଂଶ ସହନଶୀଳତା ଏବଂ ଯାନ୍ତ୍ରିକ କାର୍ଯ୍ୟଦକ୍ଷତା ମଧ୍ୟରେ ଗାଣିତିକ ସମ୍ପର୍କ ସମ୍ପୂର୍ଣ୍ଣ। ଯେତେବେଳେ ଉପାଦାନଗୁଡ଼ିକୁ ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତା ସହିତ ମେସିନ୍ କରାଯାଏ, ସେତେବେଳେ ମିଳନ ଅଂଶଗୁଡ଼ିକରେ ଘର୍ଷଣ ଗୁଣାଙ୍କଗୁଡ଼ିକ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ହ୍ରାସ ପାଏ, ଯାହା ତାପଜ ଅବନତି ଏବଂ ଯାନ୍ତ୍ରିକ ପରିଧାନକୁ ହ୍ରାସ କରେ। ଉଚ୍ଚ-ଚାପ ହାଇଡ୍ରୋଲିକ୍ ଭଲଭ୍ ଭଳି ତରଳ ଗତିଶୀଳତା ପ୍ରୟୋଗରେ, 2 ମାଇକ୍ରୋନର ଜ୍ୟାମିତିକ ସହନଶୀଳତା ଧାରଣ କରିବା ମାଇକ୍ରୋ-ଲିକ୍କୁ ରୋକିଥାଏ ଯାହା ଅନ୍ୟଥା ବିପର୍ଯ୍ୟୟକାରୀ ସିଷ୍ଟମ ବିଫଳତା ଆଡ଼କୁ ନେଇପାରେ।
ଏହା ବ୍ୟତୀତ, ପ୍ରିସିସନ୍ ମେସିନିଂ ଆସେମ୍ବଲି ବିଭେଦକୁ କମ କରିଥାଏ, ଉତ୍ପାଦନ ଲାଇନରେ ମାନୁଆଲ୍ ସିମିଂ କିମ୍ବା ହାତ-ଫିଟିଂର ଆବଶ୍ୟକତାକୁ ପ୍ରଭାବଶାଳୀ ଭାବରେ ଦୂର କରିଥାଏ। ଏହି ପ୍ରିସିସନ୍-ଚାଳିତ ଆଦାନପ୍ରଦାନଯୋଗ୍ୟତା ଥ୍ରୁପୁଟ୍ 25% ପର୍ଯ୍ୟନ୍ତ ତ୍ୱରାନ୍ୱିତ କରିପାରିବ ଏବଂ ଅନ୍ତିମ ଯାନ୍ତ୍ରିକ ଆସେମ୍ବଲିର ବିଫଳତା ମଧ୍ୟରେ ମିନ ଟାଇମ୍ ବିଟୱିନ୍ ଟାଇମ୍ (MTBF)କୁ 30% ରୁ 40% ପର୍ଯ୍ୟନ୍ତ ବୃଦ୍ଧି କରିପାରିବ।
ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତା ଆବଶ୍ୟକ କରୁଥିବା ଶିଳ୍ପଗୁଡ଼ିକ
ଉନ୍ନତ CNC ମେସିନିଂରୁ ଅନେକ କ୍ଷେତ୍ର ଉପକୃତ ହେଉଥିବା ବେଳେ, କିଛି ଶିଳ୍ପ ନିୟାମକ ଏବଂ ସୁରକ୍ଷା ମାନଦଣ୍ଡ ପୂରଣ କରିବା ପାଇଁ ଗଠନମୂଳକ ଭାବରେ ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତା ଉପରେ ନିର୍ଭରଶୀଳ। ଏରୋସ୍ପେସ୍ ନିର୍ମାତାମାନେ ଟର୍ବାଇନ୍ ବ୍ଲେଡ୍ ଏବଂ ଗଠନମୂଳକ ଉପାଦାନ ଆବଶ୍ୟକ କରନ୍ତି ଯାହା ବିକୃତି ବିନା ଅତ୍ୟଧିକ ତାପଜ ଏବଂ ଗତିଜ ଚାପ ସହ୍ୟ କରିପାରିବ। ଚିକିତ୍ସା ଉପକରଣ କ୍ଷେତ୍ର ଅସ୍ଥିଶଲ୍ୟ ପ୍ରତ୍ୟାରୋପଣ ଏବଂ ଶଲ୍ୟଚିକିତ୍ସା ରୋବୋଟିକ୍ସ ପାଇଁ ତ୍ରୁଟିହୀନ ପୃଷ୍ଠ ଶେଷ ଏବଂ ସଠିକ୍ ପରିମାଣ ଦାବି କରେ।
ସେହିପରି, ସର୍ବାଧିକ ଡ୍ରାଇଭରେନ୍ ଦକ୍ଷତା ଏବଂ ନିର୍ଗମନ ଅନୁପାଳନ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଅଟୋମୋଟିଭ୍ ଶିଳ୍ପ କ୍ରାଙ୍କଶାଫ୍ଟ, ଚକ ହବ୍ ଏବଂ ଇନ୍ଧନ ଇଞ୍ଜେକ୍ସନ ସିଷ୍ଟମ ପାଇଁ ସଠିକ୍ ଟର୍ନିଂ ସେଣ୍ଟର ଉପରେ ବହୁତ ନିର୍ଭର କରେ।
| ଶିଳ୍ପ | ସାଧାରଣ ଉପାଦାନ | ସହନଶୀଳତାର ଆବଶ୍ୟକତା | ସାଧାରଣ ସାମଗ୍ରୀ |
|---|---|---|---|
| ଏରୋସ୍ପେସ୍ | ଟରବାଇନ୍ ବ୍ଲେଡ୍ସ, ଆକ୍ଚୁଏଟରସ୍ | ±0.002 ମିମି ରୁ ±0.005 ମିମି | ଟାଇଟାନିୟମ୍, ଇନକୋନେଲ୍ |
| ମେଡିକାଲ୍ | ଇମ୍ପ୍ଲାଣ୍ଟ, ଶଲ୍ୟଚିକିତ୍ସା ଉପକରଣ | ±0.001 ମିମି ରୁ ±0.003 ମିମି | 316L ଷ୍ଟେନଲେସ୍, କୋବାଲ୍ଟ କ୍ରୋମ୍ |
| ଅଟୋମୋଟିଭ୍ | କ୍ରାଙ୍କଶାଫ୍ଟ, ଇନ୍ଧନ ଇଞ୍ଜେକ୍ଟର | ±0.005 ମିମି ରୁ ±0.010 ମିମି | ନକଲି ଇସ୍ପାତ, ଆଲୁମିନିୟମ ମିଶ୍ରଧାତୁ |
| ଶକ୍ତି | ଭଲଭ୍ ହାଉସିଂ, ରୋଟର୍ସ | ±0.005 ମିମି ରୁ ±0.015 ମିମି | ଡୁପ୍ଲେକ୍ସ ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ |
ମେସିନ୍, ପ୍ରକ୍ରିୟା ଏବଂ ମାପ ବିଜ୍ଞାନ କାରକ
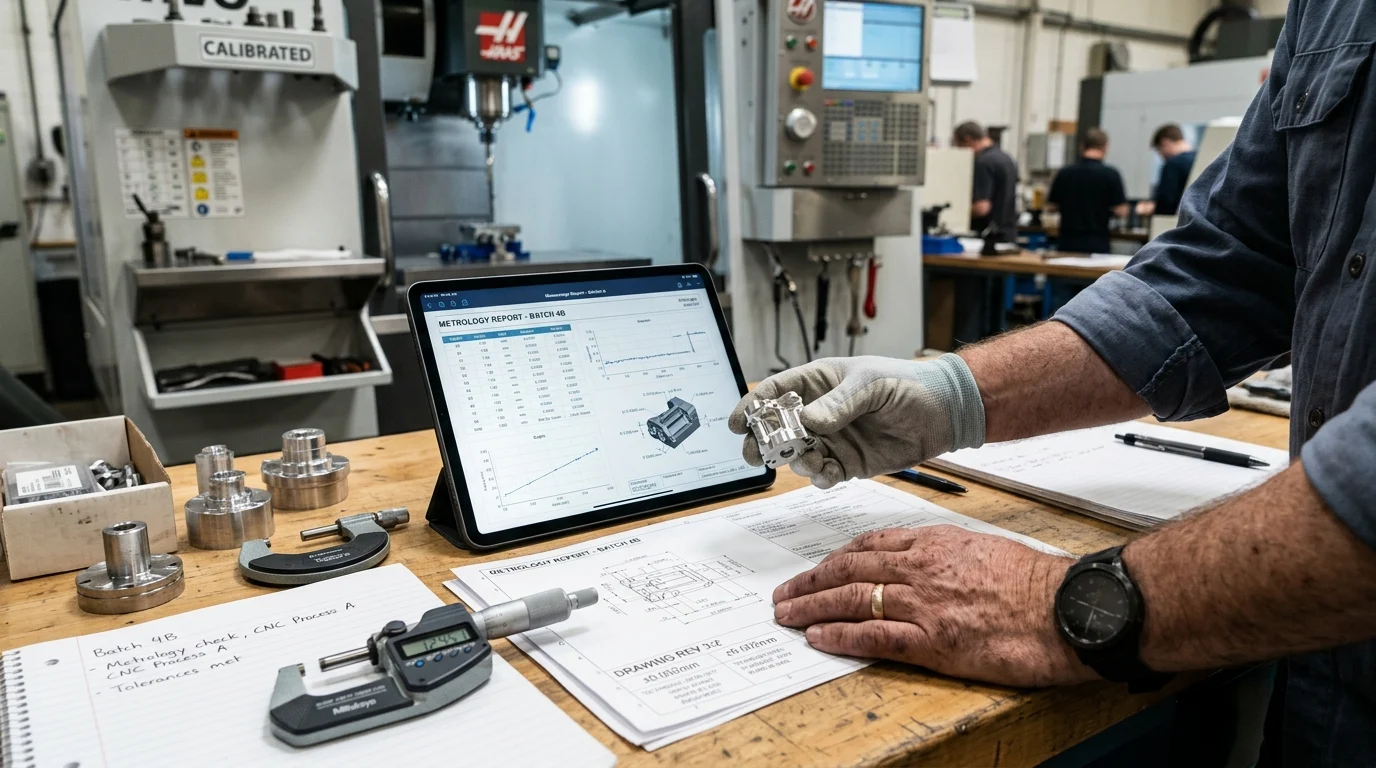
ନିରନ୍ତର ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତା ହାସଲ କରିବା ପାଇଁ ଉନ୍ନତ ଯନ୍ତ୍ରପାତି, ଅପ୍ଟିମାଇଜ୍ଡ କଟିଂ ପ୍ରକ୍ରିୟା ଏବଂ କଠୋର ମାପ ବିଜ୍ଞାନର ଏକ ସୁସଂସ୍କୃତ ଇକୋସିଷ୍ଟମ ଆବଶ୍ୟକ। ଶିଳ୍ପ କ୍ରେତାମାନଙ୍କୁ ମୌଳିକ ମେସିନ୍ ନିର୍ଦ୍ଦିଷ୍ଟକରଣଠାରୁ ଅଧିକ ଦେଖିବା ଏବଂ ଯୋଗାଣକାରୀଙ୍କ ଉପକରଣର ଅନ୍ତର୍ନିହିତ ସ୍ଥାପତ୍ୟ ମୂଲ୍ୟାଙ୍କନ କରିବା ଉଚିତ।
ଉଚ୍ଚ-ଗୁଣବତ୍ତା CNC ମେସିନ୍ ଉପକରଣଗୁଡ଼ିକ ସେମାନଙ୍କର ଦ୍ୱାରା ପରିଭାଷିତ ହୋଇଥାଏଉଚ୍ଚ କଠୋରତା, ଉତ୍କୃଷ୍ଟ କମ୍ପନ ଅବଶୋଷଣ, ଏବଂ ସଂକ୍ଷିପ୍ତ ଲେଆଉଟ୍। ଏହି ମୂଳ ଉପାଦାନଗୁଡ଼ିକ ଭାରୀ ସାମଗ୍ରୀ ଅପସାରଣ କିମ୍ବା ଉଚ୍ଚ-ଗତି ଶେଷ କାର୍ଯ୍ୟ ସମୟରେ କଟିଂ ପରିବେଶକୁ ସ୍ଥିର କରିବା ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ସଠିକ୍ ମେସିନିଂ ପାଇଁ CNC ମେସିନ୍ ବିନ୍ୟାସ
CNC ମେସିନର ବିନ୍ୟାସ ସିଧାସଳଖ ହାସଲଯୋଗ୍ୟ ଜ୍ୟାମିତିକ ସହନଶୀଳତାକୁ ନିର୍ଦ୍ଦେଶ ଦିଏ। ଯଦିଓ 3-ଅକ୍ଷ ଭୂଲମ୍ବ ମେସିନିଂ କେନ୍ଦ୍ରଗୁଡ଼ିକ ସରଳ ଜ୍ୟାମିତି ପାଇଁ ଉପଯୁକ୍ତ, ଜଟିଳ ଉପାଦାନଗୁଡ଼ିକ ପ୍ରାୟତଃ 5-ଅକ୍ଷ ମେସିନିଂ କେନ୍ଦ୍ର କିମ୍ବା ସ୍ୱତନ୍ତ୍ର ଗ୍ୟାଣ୍ଟ୍ରି ଡ୍ରିଲିଂ ମେସିନ ଆବଶ୍ୟକ କରନ୍ତି। ବ୍ୟବହାର କରି5-ଅକ୍ଷ ପ୍ରଯୁକ୍ତିବିଦ୍ୟା, ନିର୍ମାତାମାନେ ଗୋଟିଏ ସେଟଅପରେ ଏକାଧିକ ପାର୍ଶ୍ୱରେ ଏକ ଅଂଶକୁ ମେସିନ୍ କରିପାରିବେ।
ସେଟଅପ୍ ସଂଖ୍ୟାକୁ ତିନିରୁ ଗୋଟିଏକୁ ହ୍ରାସ କରିବା ଦ୍ଵାରା ଷ୍ଟାକ୍-ଅପ୍ ତ୍ରୁଟି ଦୂର ହୁଏ, ସାମଗ୍ରିକ ସ୍ଥିତିଗତ ସଠିକତା 60% ପର୍ଯ୍ୟନ୍ତ ଉନ୍ନତ ହୁଏ। ଏହା ବ୍ୟତୀତ, ସ୍ୱୟଂଚାଳିତ ପ୍ୟାଲେଟ୍ ପରିବର୍ତ୍ତକ ସହିତ ସଜ୍ଜିତ ଭୂସମାନ୍ତର ମେସିନିଂ କେନ୍ଦ୍ରଗୁଡ଼ିକ ଆବଶ୍ୟକୀୟ କଠୋର ଆଲାଇନ୍ମେଣ୍ଟକୁ ବଳିଦାନ ନ ଦେଇ ନିରନ୍ତର ଉତ୍ପାଦନ ପାଇଁ ଅନୁମତି ଦିଏ।ସଠିକ୍ ଫ୍ଲାଇୱାଇଲ, ଭଲଭ୍, କିମ୍ବା ଛାଞ୍ଚ ନିର୍ମାଣ.
ତାପଜ ସ୍ଥିରତା, ସ୍ପିଣ୍ଡଲ୍ କାର୍ଯ୍ୟଦକ୍ଷତା, ଏବଂ ମାର୍ଗଦର୍ଶିକା ଡିଜାଇନ୍
ଉଚ୍ଚ ସଠିକତା ମେସିନିଂରେ ପରିବେଶଗତ ଏବଂ ଯାନ୍ତ୍ରିକ ଥର୍ମୋଡାଇନାମିକ୍ସ ଏକ ବିଶାଳ ଭୂମିକା ଗ୍ରହଣ କରେ। ସ୍ପିଣ୍ଡଲ୍ କାର୍ଯ୍ୟଦକ୍ଷତା ସର୍ବୋପରି; ଉପକରଣ ବିଚ୍ୟୁତି ଏବଂ ଚାଟକୁ ରୋକିବା ପାଇଁ 12,000 ଏବଂ 24,000 RPM ମଧ୍ୟରେ କାର୍ଯ୍ୟ କରୁଥିବା ସ୍ପିଣ୍ଡଲ୍ଗୁଡ଼ିକୁ 2 ମାଇକ୍ରୋନରୁ କମ୍ ରନ୍ଆଉଟ୍ ବଜାୟ ରଖିବାକୁ ପଡିବ। ତଥାପି, ଉଚ୍ଚ ଗତି ଉତ୍ତାପ ସୃଷ୍ଟି କରେ, ଯାହା ମେସିନ୍ କାଷ୍ଟିଂରେ ତାପଜ ପ୍ରସାରଣ ସୃଷ୍ଟି କରେ।
ପ୍ରିମିୟମ୍ ଯୋଗାଣକାରୀମାନେ ସକ୍ରିୟ ଥର୍ମାଲ୍ କ୍ଷତିପୂରଣ ପ୍ରଣାଳୀ ବ୍ୟବହାର କରନ୍ତି, କଠିନ ±0.5°C ୱିଣ୍ଡୋ ମଧ୍ୟରେ ତାପମାତ୍ରା ବଜାୟ ରଖିବା ପାଇଁ ସ୍ପିଣ୍ଡଲ୍ ଏବଂ ବଲ୍ ସ୍କ୍ରୁ ମାଧ୍ୟମରେ ଥଣ୍ଡା କୁଲାଣ୍ଟ ପରିବାହିତ କରନ୍ତି। ଏହା ସହିତ, ହାଇ-ସ୍ପିଡ୍ ଗତି ପାଇଁ ରେଖୀୟ ଗାଇଡୱେ ଏବଂ ହେଭି-ଡ୍ୟୁଟି କଟିଂ କଠୋରତା ପାଇଁ ବକ୍ସ ଗାଇଡୱେ ମଧ୍ୟରେ ପସନ୍ଦ ନିର୍ଣ୍ଣୟ କରେ ଯେ ଆକ୍ରମଣାତ୍ମକ ସାମଗ୍ରୀ ଅପସାରଣ ସମୟରେ ମେସିନ୍ କେତେ ଭଲ ଭାବରେ କମ୍ପନ ଶୋଷଣ କରେ।
ପୁନରାବୃତ୍ତି ଏବଂ ସଠିକତା କିପରି ମୂଲ୍ୟାଙ୍କନ କରିବେ
ଯୋଗାଣକାରୀଙ୍କ ବୈଷୟିକ କ୍ଷମତା ମୂଲ୍ୟାଙ୍କନ କରିବା ପାଇଁ ସମାଧାନ, ପୁନରାବୃତ୍ତି ଏବଂ ସଠିକତା ମଧ୍ୟରେ ପାର୍ଥକ୍ୟ ଆବଶ୍ୟକ। କ୍ରୟ ଦଳଗୁଡ଼ିକ ISO 230-2 ଭଳି ଆନ୍ତର୍ଜାତୀୟ ସ୍ତରରେ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ ମାନଦଣ୍ଡ ଉପରେ ଆଧାରିତ ମେସିନ୍ କାଲିବ୍ରେସନ୍ ରେକର୍ଡ ଅନୁରୋଧ କରିବା ଉଚିତ।
ଏକ ଉଚ୍ଚସ୍ତରୀୟ ମେସିନିଂ କେନ୍ଦ୍ର ଏହାର ସମ୍ପୂର୍ଣ୍ଣ ଯାତ୍ରା ଷ୍ଟ୍ରୋକରେ ±0.003 ମିମି ସ୍ଥିତି ସଠିକତା ଏବଂ ±0.002 ମିମି ପୁନରାବୃତ୍ତି ପ୍ରଦର୍ଶନ କରିବା ଉଚିତ। ଉଚ୍ଚ ସଠିକତା ପ୍ରତି ପ୍ରତିବଦ୍ଧ ଯୋଗାଣକାରୀମାନେ ସେମାନଙ୍କର ମେସିନ୍ ଅକ୍ଷକୁ କାଲିବ୍ରେଟ୍ କରିବା ପାଇଁ ପ୍ରାୟତଃ ଲେଜର ଇଣ୍ଟରଫେରୋମିଟର ଏବଂ ବଲବାର ପରୀକ୍ଷଣ ବ୍ୟବହାର କରନ୍ତି, ଏହା ନିଶ୍ଚିତ କରେ ଯେ ହଜାର ହଜାର କାର୍ଯ୍ୟ ଘଣ୍ଟା ପରେ ମଧ୍ୟ ଭଲ୍ୟୁମେଟ୍ରିକ୍ ସଠିକତା ସ୍ଥିର ରହିଥାଏ।
କ୍ରୟ ଦଳଗୁଡ଼ିକ କିପରି ପ୍ରିସିସନ୍ ମେସିନିଂ ଯୋଗାଣକାରୀଙ୍କୁ ଉତ୍ସ କରିବେ
ଏକ ଉଚ୍ଚ ସଠିକତା ମେସିନିଂ ଅଂଶୀଦାରଙ୍କୁ ଚିହ୍ନଟ କରିବା ଏବଂ ଚୁକ୍ତି କରିବା କମୋଡିଟି ହାର୍ଡୱେୟାର ସୋର୍ସ କରିବାଠାରୁ ମୌଳିକ ଭାବରେ ଭିନ୍ନ। କ୍ରୟ ଦଳଗୁଡ଼ିକୁ ବୈଷୟିକ କ୍ଷମତା, ଗୁଣବତ୍ତା ପରିଚାଳନା ପ୍ରଣାଳୀ ଏବଂ ଯୋଗାଣ ଶୃଙ୍ଖଳ ଲଜିଷ୍ଟିକ୍ସର ଏକ ଜଟିଳ ମାଟ୍ରିକ୍ସ ନେଭିଗେଟ୍ କରିବାକୁ ପଡିବ।
ଏକ ରଣନୈତିକ ଦୃଷ୍ଟିକୋଣ ନିଶ୍ଚିତ କରେ ଯେ ମନୋନୀତ ଯୋଗାଣକାରୀ ଏକ ଭାବରେ କାର୍ଯ୍ୟ କରେନିର୍ଭରଯୋଗ୍ୟ ଏକ୍ସଟେନସନ୍କ୍ରେତାଙ୍କ ନିଜସ୍ୱ ଉତ୍ପାଦନ ଇକୋସିଷ୍ଟମର, କମ୍ ଉପକରଣ ନିବେଶ ଖର୍ଚ୍ଚ ପରିଚାଳନା କରିବା ଏବଂ ନିବେଶ ଉପରେ ରିଟର୍ଣ୍ଣ (ROI) ତ୍ୱରାନ୍ୱିତ କରିବା ସହିତ ସ୍ଥିର ଗୁଣବତ୍ତା ପ୍ରଦାନ କରିବାରେ ସକ୍ଷମ।
ଯୋଗାଣକାରୀ ଯୋଗ୍ୟତା ମାନଦଣ୍ଡ
ଯୋଗ୍ୟତା ପ୍ରକ୍ରିୟା କଠୋର ଗୁଣବତ୍ତା ପ୍ରଣାଳୀ ଅଡିଟ୍ ସହିତ ଆରମ୍ଭ ହେବା ଉଚିତ। ISO 9001:2015 ପରି ପ୍ରମାଣପତ୍ର ବାଧ୍ୟତାମୂଳକ ମୂଳସୀମା, କିନ୍ତୁ ଏରୋସ୍ପେସ୍ ପାଇଁ AS9100 କିମ୍ବା ଚିକିତ୍ସା ଉପକରଣ ପାଇଁ ISO 13485 ଭଳି କ୍ଷେତ୍ର-ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରମାଣପତ୍ର ଏକ ପରିପକ୍ୱ ଗୁଣବତ୍ତା ସଂସ୍କୃତିକୁ ସୂଚିତ କରେ।
କାଗଜପତ୍ର ବ୍ୟତୀତ, କ୍ରେତାମାନେ ଯୋଗାଣକାରୀଙ୍କ ମେସିନ୍ ପାର୍କର ହାରାହାରି ବୟସ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ ସମୟସୂଚୀ ମୂଲ୍ୟାଙ୍କନ କରିବା ଉଚିତ। 5 ରୁ 7 ବର୍ଷରୁ ପୁରୁଣା CNC ମେସିନଗୁଡ଼ିକ ବ୍ୟାପକ ଯାନ୍ତ୍ରିକ ପୁନଃନିର୍ମାଣ ବିନା 5 ମାଇକ୍ରୋନରୁ ଅଧିକ ସହନଶୀଳତାକୁ କଠିନ ଭାବରେ ଧରି ରଖିବାକୁ ସଂଘର୍ଷ କରନ୍ତି। ତେଣୁ, ଆଧୁନିକ ଟର୍ନିଂ ସେଣ୍ଟର ଏବଂ ମେସିନିଂ ସେଣ୍ଟରଗୁଡ଼ିକର ଏକ ଫ୍ଲିଟ୍ ବଜାୟ ରଖୁଥିବା ଯୋଗାଣକାରୀଙ୍କ ସହିତ ସହଭାଗୀତା ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ବିପଦ ହ୍ରାସ ରଣନୀତି।
MOQ, ଲିଡ୍ ଟାଇମ୍, କଷ୍ଟମାଇଜେସନ୍ ଏବଂ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ
ଉଚ୍ଚ ସଠିକତା ମେସିନିଂରେ କ୍ରୟ ଗତିଶୀଳତା ପ୍ରାୟତଃ ପରିମାଣ ଏବଂ ଲିଡ୍ ସମୟ ମଧ୍ୟରେ ବିପରୀତ ସମ୍ପର୍କ ଦେଖାଏ। ବ୍ୟାପକ ପ୍ରୋଗ୍ରାମିଂ, କଷ୍ଟମ୍ ଫିକ୍ସଚରିଂ ଏବଂ ମେଟ୍ରୋଲୋଜି ସେଟଅପ୍ ଆବଶ୍ୟକ ହେତୁ, ଅତ୍ୟନ୍ତ ଜଟିଳ ଅଂଶ ପାଇଁ ସର୍ବନିମ୍ନ ଅର୍ଡର ପରିମାଣ (MOQ) 50 ରୁ 500 ୟୁନିଟ୍ ପର୍ଯ୍ୟନ୍ତ ହୋଇପାରେ, ଯେତେବେଳେ ପ୍ରାରମ୍ଭିକ ଲିଡ୍ ସମୟ 8 ରୁ 12 ସପ୍ତାହ ପର୍ଯ୍ୟନ୍ତ ବୃଦ୍ଧି ପାଇପାରେ।
କ୍ରେତାମାନେ ପ୍ରକ୍ରିୟା କ୍ଷମତା ସୂଚକାଙ୍କ (Cpk) ଲକ୍ଷ୍ୟ ସ୍ଥାପନ କରି ସ୍ପଷ୍ଟ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ ବିଷୟରେ ଆଲୋଚନା କରିବା ଉଚିତ। 1.33 (କିମ୍ବା ସୁରକ୍ଷା-ଜଟିଳ ଉପାଦାନ ପାଇଁ 1.67) ରୁ ଅଧିକ Cpk ଆବଶ୍ୟକତା ନିଶ୍ଚିତ କରେ ଯେ ଯୋଗାଣକାରୀଙ୍କ ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟା ପରିସଂଖ୍ୟାନଗତ ଭାବରେ ସ୍ଥିର ଏବଂ ସର୍ବନିମ୍ନ ତ୍ରୁଟି ସହିତ ନିର୍ଦ୍ଦିଷ୍ଟ ସହନଶୀଳତା ବ୍ୟାଣ୍ଡ ମଧ୍ୟରେ ଅଂଶ ଉତ୍ପାଦନ କରିବାକୁ ସକ୍ଷମ।
ମେସିନ୍ ପୋର୍ଟଫୋଲିଓ ଏବଂ କ୍ଷମତା ଅନୁସାରେ ଯୋଗାଣକାରୀଙ୍କ ତୁଳନା କରିବା
ଏକ ବ୍ୟାପକ ଯୋଗାଣକାରୀ ମୂଲ୍ୟାଙ୍କନ ସେମାନଙ୍କର ମେସିନ୍ ପୋର୍ଟଫୋଲିଓର ଗଭୀରତା ଏବଂ ପ୍ରସ୍ଥ ତୁଳନା କରିବା ଆବଶ୍ୟକ। ସୀମିତ ପରିସରର ଉପକରଣ ସହିତ ଏକ ବିକ୍ରେତାଙ୍କ ଉପରେ ନିର୍ଭର କରିବା ପ୍ରାୟତଃ ଉତ୍ପାଦନ ବାଧା କିମ୍ବା ଉପ-କଣ୍ଟ୍ରାକ୍ଟିଂ ବିପଦର କାରଣ ହୁଏ। ଆଦର୍ଶ ଅଂଶୀଦାରମାନେ ନିର୍ଦ୍ଦିଷ୍ଟ ଧାତୁ କାର୍ଯ୍ୟ ସମାଧାନ ପାଇଁ ସ୍ୱତନ୍ତ୍ର ଉଦ୍ଦେଶ୍ୟ ମେସିନ୍ ସହିତ ଭୂଲମ୍ବ, ଭୂସମାନ୍ତର, ଡବଲ-ସ୍ତମ୍ଭ ଏବଂ 5-ଅକ୍ଷ ମେସିନ୍ କେନ୍ଦ୍ରଗୁଡ଼ିକର ଏକ ସମୃଦ୍ଧ ବିନ୍ୟାସ ପ୍ରଦାନ କରନ୍ତି।
| ସୋର୍ସିଂ ସ୍ତର | କ୍ଷମତା ପ୍ରୋଫାଇଲ୍ | ସାଧାରଣ ସହନଶୀଳତା | ଆଦର୍ଶ ଆପ୍ଲିକେସନ୍ ପ୍ରୋଫାଇଲ୍ |
|---|---|---|---|
| ପର୍ଯ୍ୟାୟ ୧ (ରଣନୈତିକ ଅଂଶୀଦାର) | ୫-ଅକ୍ଷ, CMM ଲ୍ୟାବ, ଥର୍ମାଲ୍ ନିୟନ୍ତ୍ରଣ | <±0.003 ମିମି | ମହାକାଶ, ଜଟିଳ ଚିକିତ୍ସା ପ୍ରତିରୋପଣ |
| ସ୍ତର 2 (ଉନ୍ନତ ଚାକିରି ଦୋକାନ) | 3/4-ଆକ୍ସିସ୍ CNC, ମୌଳିକ ମାପ ବିଜ୍ଞାନ | ±0.010 ମିମି ରୁ ±0.025 ମିମି | ଅଟୋମୋଟିଭ୍ ଆଫ୍ଟରମାର୍କେଟ୍, ଶିଳ୍ପ ଭଲଭ୍ |
| ସ୍ତର 3 (କମୋଡିଟି ମେସିନିଂ) | ମାନକ CNC ଲେଦ/ମିଲ୍ସ | > ±0.050 ମିମି | ସାଧାରଣ ହାର୍ଡୱେୟାର, ବ୍ରାକେଟ୍, ଏନକ୍ଲୋଜର |
ଗୁଣବତ୍ତା ନିଶ୍ଚିତକରଣ, ଅନୁପାଳନ, ପ୍ୟାକେଜିଂ, ଏବଂ ଲଜିଷ୍ଟିକ୍ସ ନିୟନ୍ତ୍ରଣ
ଯଦି ଯାଞ୍ଚ, ପରିଚାଳନା କିମ୍ବା ପରିବହନ ସମୟରେ ଅଂଶଟି କ୍ଷତିଗ୍ରସ୍ତ ହୁଏ, ତେବେ CNC ମେସିନରେ ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତା ହାସଲ କରିବା ପାଇଁ ଖର୍ଚ୍ଚ ହୋଇଥିବା ପ୍ରୟାସ ସମ୍ପୂର୍ଣ୍ଣ ବ୍ୟର୍ଥ ହୋଇଯାଏ।
ଦୃଢ଼ ଗୁଣବତ୍ତା ନିଶ୍ଚିତତା ପ୍ରୋଟୋକଲ, କଠୋର ଅନୁପାଳନ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଏବଂ ସ୍ୱତନ୍ତ୍ର ରପ୍ତାନି ପ୍ୟାକେଜିଂ ହେଉଛି ଉଚ୍ଚ ସଠିକତା ଯୋଗାଣ ଶୃଙ୍ଖଳର ଅଣ-ଆଲୋଚନାଯୋଗ୍ୟ ଉପାଦାନ, ଯାହା କାରଖାନା ମହଲାରେ ହାସଲ ହୋଇଥିବା ସହନଶୀଳତାକୁ ବିଶ୍ୱ ଲଜିଷ୍ଟିକ୍ସରେ ବଞ୍ଚି ରହିବାକୁ ସୁନିଶ୍ଚିତ କରେ।
ଯାଞ୍ଚ ଯୋଜନା ଏବଂ ମାପ ରିପୋର୍ଟ
ଉଚ୍ଚ ସଠିକତା ମେସିନିଂ ପାଇଁ ସମାନ ଭାବରେ ସଠିକ ମାପ କୌଶଳ ଆବଶ୍ୟକ। ଯୋଗାଣକାରୀମାନଙ୍କୁ ଜଟିଳ ଜ୍ୟାମିତିକୁ ବୈଧ କରିବା ପାଇଁ ସବ-ମାଇକ୍ରୋନ ଭଲ୍ୟୁମେଟ୍ରିକ୍ ସଠିକତା ସହିତ ସମନ୍ୱୟ ମାପନ ମେସିନ୍ (CMM) ବ୍ୟବହାର କରିବାକୁ ପଡିବ। କ୍ରୟ ଦଳଗୁଡ଼ିକୁ ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ ମହାକାଶରେ ବ୍ୟବହୃତ AS9102 ଫର୍ମାଟ୍ ଭଳି ଏକ ବ୍ୟାପକ ପ୍ରଥମ ଆର୍ଟିକିଲ୍ ଯାଞ୍ଚ (FAI) ରିପୋର୍ଟ ବାଧ୍ୟତାମୂଳକ କରିବା ଉଚିତ।
ଚାଲୁଥିବା ଉତ୍ପାଦନ ବ୍ୟାଚ୍ ପାଇଁ, ଯାଞ୍ଚ ଯୋଜନାଗୁଡ଼ିକ ପରିସଂଖ୍ୟାନଗତ ଭାବରେ ସଠିକ୍ ହେବା ଆବଶ୍ୟକ। ଅଂଶର ଗୁରୁତରତା ଉପରେ ନିର୍ଭର କରି, ଯାଞ୍ଚ ଫ୍ରିକ୍ୱେନ୍ସି କମ୍ ସମ୍ବେଦନଶୀଳ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ପାଇଁ 100% ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପରିମାଣର ଯାଞ୍ଚ ଠାରୁ 0.65 ର ଏକ ଗ୍ରହଣୀୟ ଗୁଣବତ୍ତା ସୀମା (AQL) ପର୍ଯ୍ୟନ୍ତ ହୋଇପାରେ, ଏହା ନିଶ୍ଚିତ କରେ ଯେ ବ୍ୟାଚ୍ ପଠାଯିବା ପୂର୍ବରୁ ଯେକୌଣସି ବିଚ୍ୟୁତି ଧରାପଡ଼ିଛି।
ରପ୍ତାନି ପ୍ୟାକେଜିଂ ଏବଂ ଅଂଶ ସୁରକ୍ଷା
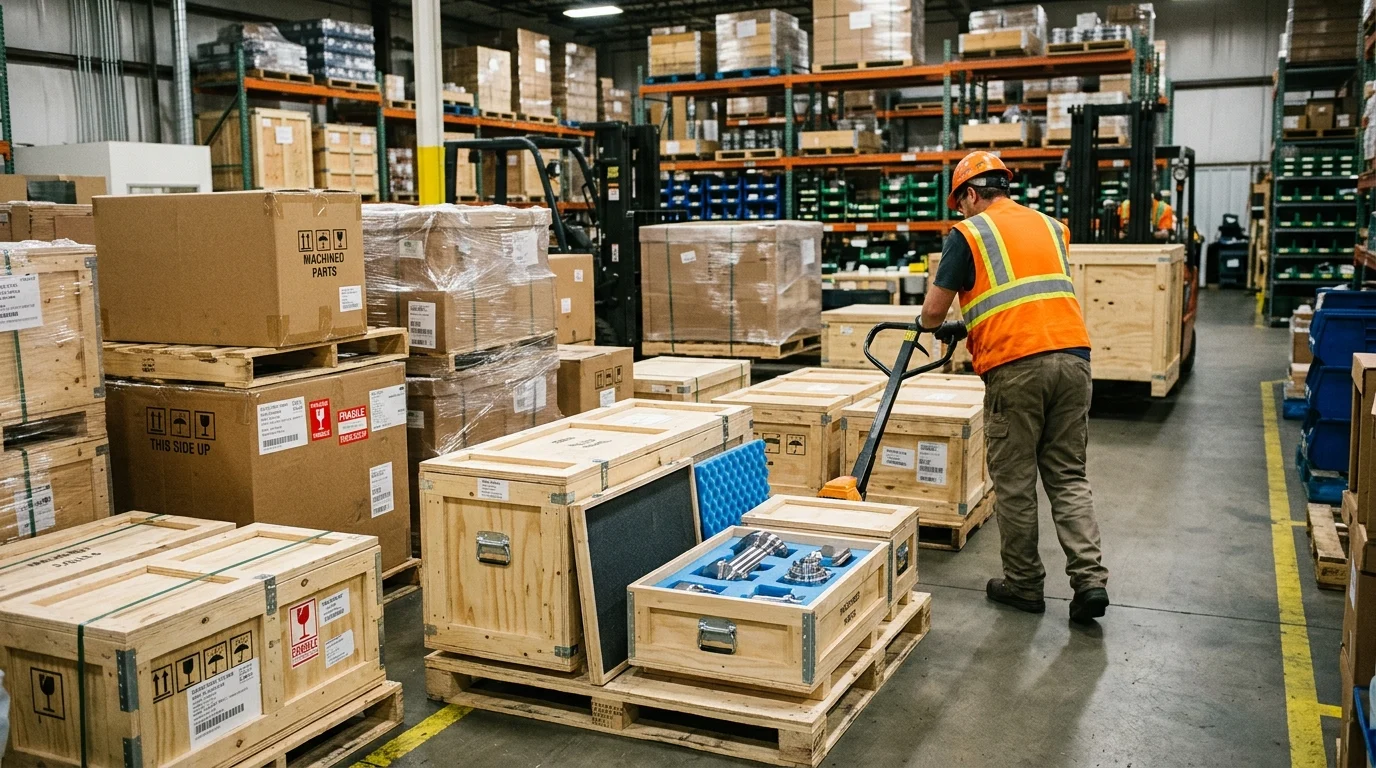
ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ପୃଷ୍ଠ ଫିନିସ୍ ଏବଂ କ୍ଷର-ପତଳା ଧାରଗୁଡ଼ିକ ଅକ୍ସିଡେସନ ଏବଂ ଯାନ୍ତ୍ରିକ ଆଘାତ ପାଇଁ ଅତ୍ୟନ୍ତ ସମ୍ବେଦନଶୀଳ। ମାନକ ବଲ୍କ ପ୍ୟାକେଜିଂ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଅପର୍ଯ୍ୟାପ୍ତ। ସାମୁଦ୍ରିକ ପରିବହନ ସମୟରେ ଅକ୍ସିଡେସନକୁ ରୋକିବା ପାଇଁ ସଠିକ୍ ମେସିନ୍ ଅଂଶ ପାଇଁ ରପ୍ତାନି ପ୍ୟାକେଜିଂରେ ଭୋଲାଟାଇଲ୍ କରୋଜନ ଇନହିବିଟର (VCI) ବ୍ୟାଗ କିମ୍ବା ସ୍ୱତନ୍ତ୍ର ଆଣ୍ଟି-ରଷ୍ଟ ତେଲ ଅନ୍ତର୍ଭୁକ୍ତ ହେବା ଆବଶ୍ୟକ।
ଏହା ବ୍ୟତୀତ, ସୂକ୍ଷ୍ମ-ଘଟଣାକୁ ରୋକିବା ପାଇଁ କଷ୍ଟମ୍ ଥର୍ମୋଫର୍ମଡ୍ ପ୍ଲାଷ୍ଟିକ୍ ଟ୍ରେ କିମ୍ବା ଉଚ୍ଚ-ଘନତା ଫୋମ୍ ଇନସର୍ଟ ବ୍ୟବହାର କରି ଅଂଶଗୁଡ଼ିକୁ ପୃଥକ କରାଯିବା ଉଚିତ। ଅତି-ସଠିକ ଅପ୍ଟିକାଲ୍ ମାଉଣ୍ଟ ଭଳି ଚରମ ପରିସ୍ଥିତିରେ, ଲଜିଷ୍ଟିକ୍ସ ଚୁକ୍ତିନାମା ପାଇଁ ତାପମାତ୍ରା-ନିୟନ୍ତ୍ରିତ ପରିବହନ କଣ୍ଟେନରଗୁଡ଼ିକୁ 15°C ଏବଂ 25°C ମଧ୍ୟରେ ପରିବହନ ତାପମାତ୍ରା ବଜାୟ ରଖିବାର ଆବଶ୍ୟକତା ହୋଇପାରେ, ଯାହା ତାପଜ ପ୍ରସାରଣ କିମ୍ବା ସଂକୋଚନ ଚାପକୁ ରୋକିଥାଏ।
ଅନୁପାଳନ ଏବଂ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଆବଶ୍ୟକତା
ବିଶ୍ୱସ୍ତରୀୟ ସଠିକ୍ ଉପାଦାନ ବାଣିଜ୍ୟ ପାଇଁ କଷ୍ଟମ୍ କର୍ତ୍ତୃପକ୍ଷ ଏବଂ ଶିଳ୍ପ ନିୟାମକ ଉଭୟଙ୍କୁ ସନ୍ତୁଷ୍ଟ କରିବା ପାଇଁ ସମ୍ପୂର୍ଣ୍ଣ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଆବଶ୍ୟକ। ମେସିନିଂ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ କଞ୍ଚା ମିଶ୍ରଧାତୁର ରାସାୟନିକ ଗଠନ ଏବଂ ଯାନ୍ତ୍ରିକ ଗୁଣଗୁଡ଼ିକୁ ଯାଞ୍ଚ କରିବା ପାଇଁ ସାମଗ୍ରୀ ପରୀକ୍ଷା ରିପୋର୍ଟ (MTRs) ବାଧ୍ୟତାମୂଳକ।
ଗନ୍ତବ୍ୟ ବଜାର ଉପରେ ନିର୍ଭର କରି, ଇଲେକ୍ଟ୍ରୋନିକ୍ସ ଏବଂ ଗ୍ରାହକ-ମୁଖୀ ଆସେମ୍ବଲି ପାଇଁ RoHS (ବିପଦଜନକ ପଦାର୍ଥର ପ୍ରତିବନ୍ଧକ) ଏବଂ REACH ଭଳି ନିର୍ଦ୍ଦେଶାବଳୀର ଅନୁପାଳନ ଆବଶ୍ୟକ। ଏହା ବ୍ୟତୀତ, ସମ୍ପୂର୍ଣ୍ଣ ଲଟ୍ ଟ୍ରେସେବିଲିଟି - ନିର୍ଦ୍ଦିଷ୍ଟ CNC ମେସିନ୍ ଏବଂ ଅପରେଟର ମାଧ୍ୟମରେ କଞ୍ଚାମାଲ ହିଟ୍ ଲଟ୍ ରୁ ଉପାଦାନକୁ ଟ୍ରାକ୍ କରିବା - ଉଚ୍ଚ-ଭାଗ ଶିଳ୍ପଗୁଡ଼ିକରେ ସମ୍ଭାବ୍ୟ ତ୍ରୁଟିକୁ ପୃଥକ କରିବା ଏବଂ ଦାୟିତ୍ୱ ପରିଚାଳନା କରିବା ପାଇଁ ଅତ୍ୟାବଶ୍ୟକ।
ଏକ ଉଚ୍ଚ ସଠିକତା ମେସିନିଂ ପାର୍ଟନର ଚୟନ ପାଇଁ ନିଷ୍ପତ୍ତି ଢାଞ୍ଚା
ସଠିକ୍ ଉତ୍ପାଦନ ଅଂଶୀଦାର କିମ୍ବା ପ୍ରତ୍ୟକ୍ଷ କାରଖାନା ଚୟନ କରିବା ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ନିଷ୍ପତ୍ତି ଯାହା ଦୀର୍ଘକାଳୀନ କାର୍ଯ୍ୟକ୍ଷମ ସ୍ଥିରତାକୁ ପ୍ରଭାବିତ କରେ। କ୍ରୟ ନିର୍ଦ୍ଦେଶକମାନଙ୍କୁ ଏକ ସଂରଚିତ ନିଷ୍ପତ୍ତି ଢାଞ୍ଚା ଆବଶ୍ୟକ ଯାହା ମୌଳିକ ୟୁନିଟ୍ ମୂଲ୍ୟ ତୁଳନାର ବାହାରେ ଯାଇ ମୋଟ ମୂଲ୍ୟ, ବିପଦ ହ୍ରାସ ଏବଂ ନିରନ୍ତର ବୈଷୟିକ ସହାୟତା ଉପରେ ଧ୍ୟାନ କେନ୍ଦ୍ରିତ କରେ।
ପର୍ଯ୍ୟାୟକ୍ରମେ ଯୋଗାଣକାରୀ ମୂଲ୍ୟାଙ୍କନ ପ୍ରକ୍ରିୟା
ଏକ ପ୍ରଭାବଶାଳୀ ଯୋଗାଣକାରୀ ମୂଲ୍ୟାଙ୍କନ ଏକ କଠୋର, ପର୍ଯ୍ୟାୟକ୍ରମେ ପଦ୍ଧତି ଅନୁସରଣ କରେ। ପ୍ରଥମ ପର୍ଯ୍ୟାୟରେ ଏକ ଅଣ-ପ୍ରକାଶନ ଚୁକ୍ତିନାମା (NDA) ଅନ୍ତର୍ଭୁକ୍ତ ଏବଂ ତା'ପରେ ଯୋଗାଣକାରୀଙ୍କ ଡିଜାଇନ୍ ଫର ମାନୁଫାକ୍ଚରାବିଲିଟି (DFM) ମତାମତ ମୂଲ୍ୟାଙ୍କନ କରିବା ପାଇଁ ଏକ ବୈଷୟିକ ଚିତ୍ରାଙ୍କନ ସମୀକ୍ଷା କରାଯାଏ।
ଦ୍ୱିତୀୟ ପର୍ଯ୍ୟାୟ ହେଉଛି କ୍ଷମତା ମାଟ୍ରିକ୍ସ ମେଳ, ଯାହା ନିଶ୍ଚିତ କରେ ଯେ ବିକ୍ରେତା ପାଖରେ ଅଛିନିର୍ଦ୍ଦିଷ୍ଟ ଗ୍ୟାଣ୍ଟ୍ରି ଡ୍ରିଲିଂ ମେସିନ୍କିମ୍ବା ଟର୍ଣ୍ଣିଂ ସେଣ୍ଟର ଆବଶ୍ୟକ। ତୃତୀୟ ପର୍ଯ୍ୟାୟରେ ଯୋଗାଣକାରୀଙ୍କ Cpk ଏବଂ ପୃଷ୍ଠ ଫିନିସ୍ ଦାବିଗୁଡ଼ିକୁ ଅଭିଜ୍ଞ ଭାବରେ ଯାଞ୍ଚ କରିବା ପାଇଁ ଏକ ଦେୟଯୁକ୍ତ ନମୁନା ଚାଳନ ଆବଶ୍ୟକ - ସାଧାରଣତଃ 10 ରୁ 20 ଖଣ୍ଡ। ଶେଷରେ, ଚତୁର୍ଥ ପର୍ଯ୍ୟାୟ ହେଉଛି ଏକ ଅନ-ସାଇଟ୍ କିମ୍ବା ଭର୍ଚୁଆଲ୍ ସୁବିଧା ଅଡିଟ୍, ଯେଉଁଥିରେ ସେମାନଙ୍କର ତାପମାତ୍ରା ନିୟନ୍ତ୍ରଣ ଭିତ୍ତିଭୂମି, ଉପକରଣ ପରିଚାଳନା ପ୍ରଣାଳୀ ଏବଂ ସେମାନଙ୍କର ମେଟ୍ରୋଲୋଜି ଲ୍ୟାବର କାଲିବ୍ରେସନ୍ ସ୍ଥିତି ଉପରେ ଅଧିକ ଧ୍ୟାନ ଦିଆଯାଇଛି।
ମୂଲ୍ୟ, ସଠିକତା, କ୍ଷମତା ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ ସମର୍ଥନକୁ ସନ୍ତୁଳିତ କରିବା
କ୍ରୟ ଢାଞ୍ଚାର ଚୂଡ଼ାନ୍ତ ଲକ୍ଷ୍ୟ ହେଉଛି ମୂଲ୍ୟ, ସଠିକତା, କ୍ଷମତା ଏବଂ ଜୀବନଚକ୍ର ସମର୍ଥନକୁ ସନ୍ତୁଳିତ କରିବା। ସର୍ବନିମ୍ନ ସର୍ବନିମ୍ନ ୟୁନିଟ୍ ଖର୍ଚ୍ଚ ପିଛା କରିବା ଉଚ୍ଚ ସଠିକତା ମେସିନିଂରେ ଏକ ମିଥ୍ୟା ଅର୍ଥନୀତି; ଯଦି ତ୍ରୁଟି ହାର 2% ଅତିକ୍ରମ କରେ ତେବେ କ୍ରୟ ମୂଲ୍ୟରେ 15% ହ୍ରାସ ତୁରନ୍ତ ପ୍ରତ୍ୟାଖ୍ୟାନ କରାଯାଏ, ଯାହା ମହଙ୍ଗା ଆସେମ୍ବଲି ଲାଇନ ଷ୍ଟପେଜ୍ କିମ୍ବା ବିପର୍ଯ୍ୟୟମୂଳକ କ୍ଷେତ୍ର ବିଫଳତା ସୃଷ୍ଟି କରେ।
କ୍ରେତାମାନେ ମାଲିକାନାର ମୋଟ ମୂଲ୍ୟ (TCO) ମୂଲ୍ୟାଙ୍କନ କରିବା ଆବଶ୍ୟକ। ଏକ ସମନ୍ୱିତ ସମାଧାନ ପ୍ରଦାନକାରୀଙ୍କ ସହିତ ସହଭାଗୀତା - ଯାହା ପ୍ରାରମ୍ଭିକ ସୋର୍ସିଂ ଠାରୁ ଆରମ୍ଭ କରି ଚାଲୁଥିବା ଲଜିଷ୍ଟିକ୍ସ ପର୍ଯ୍ୟନ୍ତ ସମ୍ପୂର୍ଣ୍ଣ ସହାୟତା ପ୍ରଦାନ କରେ - ଏହା ନିଶ୍ଚିତ କରେ ଯେ ରକ୍ଷଣାବେକ୍ଷଣ, ଟୁଲିଂ ଅପ୍ଟିମାଇଜେସନ୍ ଏବଂ କ୍ଷମତା ମାପକାଠି ସକ୍ରିୟ ଭାବରେ ପରିଚାଳିତ ହୁଏ। ଏହି ସାମଗ୍ରିକ ପଦ୍ଧତି ନିଶ୍ଚିତ କରେ ଯେ ଯୋଗାଣ ଶୃଙ୍ଖଳ ସ୍ଥିର, ଦକ୍ଷ ଏବଂ ବର୍ଷ ପରେ ବର୍ଷ ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସହନଶୀଳତା ଧରି ରଖିବାରେ ସକ୍ଷମ।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- ଉଚ୍ଚ ସଠିକତା ମେସିନିଂ ପାଇଁ ହୋଲସେଲ ସୋର୍ସିଂ ଏବଂ ଯୋଗାଣ-ଶୃଙ୍ଖଳ ପ୍ରଭାବ
- ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ଅନୁପାଳନ, ଏବଂ ବାଣିଜ୍ୟିକ ସର୍ତ୍ତାବଳୀ କ୍ରେତାମାନେ ଯାଞ୍ଚ କରିବା ଉଚିତ
- ବିତରକ ଏବଂ କ୍ରୟ ଦଳ ପାଇଁ କାର୍ଯ୍ୟକ୍ଷମ ସୁପାରିଶଗୁଡ଼ିକ
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
ମାଇକ୍ରୋନ-ସ୍ତର ସଠିକତା ପାଇଁ କେଉଁ ମେସିନ୍ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ?
ଉଚ୍ଚ କଠୋରତା, କମ୍ପନ ଅବଶୋଷଣ, ତାପଜ ସ୍ଥିରତା ଏବଂ କମ୍ ସ୍ପିଣ୍ଡଲ୍ ରନ୍ଆଉଟ୍କୁ ପ୍ରାଥମିକତା ଦିଅନ୍ତୁ। OTURN ଯନ୍ତ୍ରପାତିରେ, ଏହି ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ଉଚ୍ଚ-ଗତି ଫିନିସିଂ ଏବଂ ହେଭି-ଡ୍ୟୁଟି କଟିଂ ସମୟରେ ପୁନରାବୃତ୍ତିଯୋଗ୍ୟ ସଠିକତା ବଜାୟ ରଖିବାରେ ସାହାଯ୍ୟ କରେ।
ସଠିକ୍ ଅଂଶ ପାଇଁ ମୁଁ କେବେ ଏକ 5-ଅକ୍ଷ ମେସିନିଂ କେନ୍ଦ୍ର ବାଛିବା ଉଚିତ?
ଯେତେବେଳେ ଅଂଶଗୁଡ଼ିକୁ ଏକାଧିକ ମୁହଁ, ଜଟିଳ କୋଣ, କିମ୍ବା କମ୍ ସେଟଅପ୍ ଆବଶ୍ୟକ ହୁଏ, ସେତେବେଳେ 5-ଅକ୍ଷ ବାଛନ୍ତୁ। ଗୋଟିଏ-ସେଟଅପ୍ ମେସିନିଂ ଷ୍ଟାକ୍-ଅପ୍ ତ୍ରୁଟିକୁ ହ୍ରାସ କରେ ଏବଂ ଏରୋସ୍ପେସ୍, ମେଡିକାଲ୍, ଛାଞ୍ଚ ଏବଂ ଜଟିଳ ଅଟୋମୋଟିଭ୍ ଉପାଦାନ ପାଇଁ ଆଦର୍ଶ।
ବ୍ରୋସର ସ୍ପେକ୍ସ ବ୍ୟତୀତ ମୁଁ CNC ସଠିକତା କିପରି ମୂଲ୍ୟାଙ୍କନ କରିବି?
ପୁନରାବୃତ୍ତି, ସ୍ଥିତି ନିର୍ଭୁଲତା, ସ୍ପିଣ୍ଡଲ୍ ରନ୍ଆଉଟ୍, ଥର୍ମାଲ୍ କ୍ଷତିପୂରଣ ବିବରଣୀ ଏବଂ ଯାଞ୍ଚ ରିପୋର୍ଟ ମାଗନ୍ତୁ। ଯୋଗାଣକାରୀ କିପରି ଦୋକାନର ତାପମାତ୍ରା ନିୟନ୍ତ୍ରଣ କରନ୍ତି ଏବଂ ଉତ୍ପାଦନ ସମୟରେ ଅଂଶଗୁଡ଼ିକୁ ଯାଞ୍ଚ କରନ୍ତି ତାହା ମଧ୍ୟ ନିଶ୍ଚିତ କରନ୍ତୁ।
ଉଚ୍ଚ ସଠିକତା ମେସିନିଂରୁ କେଉଁ ଶିଳ୍ପଗୁଡ଼ିକ ସବୁଠାରୁ ଅଧିକ ଲାଭ ପାଆନ୍ତି?
ମହାକାଶ, ଚିକିତ୍ସା, ଅଟୋମୋଟିଭ୍ ଏବଂ ଶକ୍ତି ସର୍ବାଧିକ ଲାଭଦାୟକ। ସାଧାରଣ ଅଂଶଗୁଡ଼ିକ ମଧ୍ୟରେ ଟରବାଇନ୍ ଉପାଦାନ, ଇମ୍ପ୍ଲାଣ୍ଟ, କ୍ରାଙ୍କଶାଫ୍ଟ, ଚକ ହବ୍, ଭଲଭ୍ ଏବଂ ରୋଟର ଅନ୍ତର୍ଭୁକ୍ତ ଯେଉଁଠାରେ କଡ଼ା ସହନଶୀଳତା କାର୍ଯ୍ୟଦକ୍ଷତା ଏବଂ ନିର୍ଭରଯୋଗ୍ୟତାକୁ ଉନ୍ନତ କରେ।
କ’ଣ OTURN ଭଲଭ କିମ୍ବା କ୍ରାଙ୍କସାଫ୍ଟ ଭଳି ନିର୍ଦ୍ଦିଷ୍ଟ ଅଂଶ ପାଇଁ ସଠିକ୍ ମେସିନ୍ ସାହାଯ୍ୟ କରିପାରିବ?
ହଁ। OTURN CNC ଲେଦ, ଟର୍ନିଂ ସେଣ୍ଟର, ମେସିନିଂ ସେଣ୍ଟର, 5-ଅକ୍ଷ ମେସିନ୍ ଏବଂ ଭଲଭ୍, ଫ୍ଲାଇହ୍ୱେଲ୍, ଚକ ହବ୍, କ୍ରାଙ୍କଶାଫ୍ଟ, ମୋଲ୍ଡ, ଏରୋସ୍ପେସ୍ ଏବଂ ମେଡିକାଲ୍ ପାର୍ଟସ୍ ପାଇଁ ସ୍ୱତନ୍ତ୍ର-ଉଦ୍ଦେଶ୍ୟ ସମାଧାନ ପ୍ରଦାନ କରେ।
ପୋଷ୍ଟ ସମୟ: ଏପ୍ରିଲ-୧୭-୨୦୨୬