


କାହିଁକି ଉଚ୍ଚ-ସଠିକତା CNC ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ
ଆଧୁନିକ ଉତ୍ପାଦନ କ୍ଷେତ୍ରରେ,ଉଚ୍ଚ-ସଠିକତା CNC ଯନ୍ତ୍ରପାତିବିଶ୍ୱ ପ୍ରତିଯୋଗିତାମୂଳକ ପାଇଁ ଏକ ନିଶ ଆବଶ୍ୟକତାରୁ ଏକ ମୂଳ ମାନଦଣ୍ଡକୁ ପରିବର୍ତ୍ତନ ହୋଇଛି। କ୍ରୟ ଦଳ ଏବଂ ପାଇକାରୀ କ୍ରେତାଙ୍କ ପାଇଁ, ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତା ପାଇଁ ସକ୍ଷମ ଉପକରଣଗୁଡ଼ିକର ସୋର୍ସିଂ ଆଉ କେବଳ ବୈଷୟିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ପୂରଣ କରିବା ବିଷୟରେ ନୁହେଁ; ଏହା ଲାଭ ପରିମାଣକୁ ସୁରକ୍ଷା ଦେବା ଏବଂ ଯୋଗାଣ ଶୃଙ୍ଖଳା ନିର୍ଭରଯୋଗ୍ୟତାକୁ ବୃଦ୍ଧି କରିବା ପାଇଁ ଏକ ରଣନୈତିକ ଚାଲ।
±0.001 mm ରୁ ±0.005 mm ପର୍ଯ୍ୟନ୍ତ କଠୋର ସହନଶୀଳତା ସହିତ କାର୍ଯ୍ୟ କରିବା ସମୟରେ, ତ୍ରୁଟିର ସୀମା ପ୍ରାୟତଃ ନାହିଁ। ଉଚ୍ଚ-ସଠିକତା ଭିତ୍ତିଭୂମିରେ ବିନିଯୋଗ କରିବା ଦ୍ୱାରା କଠୋର ଅନ୍ତର୍ଜାତୀୟ ଗୁଣବତ୍ତା ମାନଦଣ୍ଡ ପାଳନ କରିବା ସହିତ ଉତ୍ପାଦନ ବୃଦ୍ଧି କରିବାର କ୍ଷମତାକୁ ସିଧାସଳଖ ପ୍ରଭାବିତ କରିଥାଏ।
ଥ୍ରୁପୁଟ୍ ଏବଂ ସ୍କ୍ରାପ୍ ହ୍ରାସ ଉପରେ ପ୍ରଭାବ
ଉଚ୍ଚ-ସଠିକତା CNC ମେସିନଗୁଡ଼ିକର କାର୍ଯ୍ୟକ୍ଷମ ପ୍ରଭାବ ଥ୍ରୁପୁଟ୍ ମେଟ୍ରିକ୍ସ ଏବଂ ସ୍କ୍ରାପ୍ ହ୍ରାସରେ ସର୍ବାଧିକ ଦୃଶ୍ୟମାନ। ପୁରୁଣା କିମ୍ବା କମ୍-କଠୋରତା ଉପକରଣଗୁଡ଼ିକ ପ୍ରାୟତଃ ତାପଜ ବିକୃତି ଏବଂ କମ୍ପନର ଶିକାର ହୁଅନ୍ତି, ଯାହା ଫଳରେ ଜଟିଳ ଧାତୁକାର୍ଯ୍ୟ ଚାଳନରେ ସ୍କ୍ରାପ୍ ହାର ସହଜରେ 4% ରୁ 6% ଅତିକ୍ରମ କରିପାରେ। ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସକ୍ଷମ ମେସିନଗୁଡ଼ିକୁ ଅପଗ୍ରେଡ୍ କରି, ସୁବିଧାଗୁଡ଼ିକ ତ୍ରୁଟି ହାରକୁ 0.5% ତଳକୁ ହ୍ରାସ କରିପାରିବ।
ଏହା ବ୍ୟତୀତ, ଉତ୍କୃଷ୍ଟ ସଠିକତା ଦ୍ୱିତୀୟ ଶେଷ କାର୍ଯ୍ୟର ଆବଶ୍ୟକତାକୁ ଦୂର କରେ, ଯେପରିକି ମାନୁଆଲ୍ ପଲିସିଂ କିମ୍ବା ଦ୍ୱିତୀୟ ଗ୍ରାଇଣ୍ଡିଂ। କାର୍ଯ୍ୟର ଏହି ଏକତ୍ରୀକରଣ ସାମଗ୍ରିକ ଉପକରଣ ପ୍ରଭାବଶାଳୀତା (OEE)କୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ବୃଦ୍ଧି କରେ ଏବଂ ଚକ୍ର ସମୟକୁ ଛୋଟ କରେ, ଅନୁମତି ଦିଏଉତ୍ପାଦନ ରେଖାପ୍ରତି ସିଫ୍ଟରେ ଅଧିକ ଉତ୍ପାଦନ ଦେବା ପାଇଁ।
ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତା ଆବଶ୍ୟକ କରୁଥିବା ଶିଳ୍ପଗୁଡ଼ିକ
କିଛି ଉତ୍ପାଦନ କ୍ଷେତ୍ର କଠୋର ନିୟାମକ ଏବଂ ସୁରକ୍ଷା ଢାଞ୍ଚା ଅଧୀନରେ କାର୍ଯ୍ୟ କରେ ଯାହା ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ସଠିକତାକୁ ବାଧ୍ୟତାମୂଳକ କରିଥାଏ। ମହାକାଶ ଶିଳ୍ପରେ, ଟରବାଇନ୍ ବ୍ଲେଡ୍ ଏବଂ ଗଠନାତ୍ମକ ଉପାଦାନଗୁଡ଼ିକୁ ଅତ୍ୟଧିକ ବାୟୁଗତିକ ଚାପ ସହ୍ୟ କରିବା ପାଇଁ ସଠିକ ଜ୍ୟାମିତିକ ସହନଶୀଳତା ଆବଶ୍ୟକ। ସେହିପରି, ଚିକିତ୍ସା ଉପକରଣ କ୍ଷେତ୍ର ଅର୍ଥୋପେଡିକ୍ ଇମ୍ପ୍ଲାଣ୍ଟ ଏବଂ ଶଲ୍ୟ ଚିକିତ୍ସା ଉପକରଣ ଉତ୍ପାଦନ କରିବା ପାଇଁ ଉଚ୍ଚ-ସଠିକତା 5-ଅକ୍ଷ ମେସିନିଂ କେନ୍ଦ୍ର ଉପରେ ନିର୍ଭର କରେ ଯେଉଁଠାରେ ପୃଷ୍ଠ ଫିନିସ୍ ଏବଂ ଡାଇମେନ୍ସନ୍ ସଠିକତା ଜୈବ ସୁସଙ୍ଗତତା ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
ଅଟୋମୋଟିଭ୍ ଏବଂ ଭାରୀ ଯନ୍ତ୍ରପାତି କ୍ଷେତ୍ରଗୁଡ଼ିକ ମଧ୍ୟ ଚକ ହବ୍, କ୍ରାଙ୍କଶାଫ୍ଟ, ଫ୍ଲାଇଭୀଲ୍ ଏବଂ ହାଇଡ୍ରୋଲିକ୍ ଭାଲ୍ଭ ଭଳି ଉପାଦାନ ପାଇଁ ସଠିକ୍ ମାନଦଣ୍ଡ ଦାବି କରନ୍ତି। ଏହି ପ୍ରୟୋଗଗୁଡ଼ିକ ପାଇଁ, ସ୍ତର 1 ଏବଂ ସ୍ତର 2 ଯୋଗାଣକାରୀମାନଙ୍କୁ ନିର୍ବିଘ୍ନ ଆସେମ୍ବଲି ଏବଂ ଦୀର୍ଘକାଳୀନ ଯାନ୍ତ୍ରିକ ନିର୍ଭରଯୋଗ୍ୟତା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ କଠୋର, ଉଚ୍ଚ-ଗତି CNC ଟର୍ନିଂ ଏବଂ ମିଲିଂ କେନ୍ଦ୍ରଗୁଡ଼ିକୁ ନିୟୋଜିତ କରିବାକୁ ପଡିବ।
କ୍ରେତାମାନେ ସହନଶୀଳତା ଆବଶ୍ୟକତାକୁ କିପରି ପରିଭାଷିତ କରିବା ଉଚିତ
ଯୋଗାଣକାରୀଙ୍କ ସହ ଯୋଗାଯୋଗ କରିବା ସମୟରେ କ୍ରୟ ବୃତ୍ତିଗତମାନଙ୍କୁ ସ୍ପଷ୍ଟ ଭାବରେ ବିଭିନ୍ନ ସଠିକତା ମାପଦଣ୍ଡ ମଧ୍ୟରେ ପାର୍ଥକ୍ୟ କରିବାକୁ ପଡିବ। କ୍ରେତାମାନେ ISO 230-2 ମାନଦଣ୍ଡ ବ୍ୟବହାର କରି ଆବଶ୍ୟକତାଗୁଡ଼ିକୁ ପରିଭାଷିତ କରିବା ଉଚିତ, "ସ୍ଥାନୀକରଣ ସଠିକତା" (ପ୍ରାୟତଃ 0.004 mm ରୁ 0.008 mm ପର୍ଯ୍ୟନ୍ତ ଲକ୍ଷ୍ୟ ରଖାଯାଇଥାଏ) କୁ "ପୁନରାବୃତ୍ତି" (ସାଧାରଣତଃ 0.002 mm ରୁ 0.005 mm ପର୍ଯ୍ୟନ୍ତ ଆବଶ୍ୟକ) ଠାରୁ ସ୍ପଷ୍ଟ ଭାବରେ ପୃଥକ କରିବା ଉଚିତ।
ଉପକରଣ ସୋର୍ସିଂରେ ଏକ ସାଧାରଣ ବିପଦ ହେଉଛି କାର୍ଯ୍ୟକ୍ଷମ ପରିବେଶକୁ ନିର୍ଦ୍ଦିଷ୍ଟ ନକରି ସାଧାରଣୀକୃତ ସହନଶୀଳତା ଦାବି ଗ୍ରହଣ କରିବା। କ୍ରେତାମାନଙ୍କୁ ମେସିନ୍ କରାଯାଉଥିବା ସାମଗ୍ରୀ (ଯଥା, ଟାଇଟାନିୟମ୍ ବନାମ ଆଲୁମିନିୟମ୍), ଆଶାକରାଯାଇଥିବା ସ୍ପିଣ୍ଡଲ୍ ଲୋଡ୍ ଏବଂ କାରଖାନା ମହଲାର ତାପଜ ଅବସ୍ଥା ଉପରେ ଆଧାର କରି ସେମାନଙ୍କର ଆବଶ୍ୟକତାକୁ ପରିଭାଷିତ କରିବାକୁ ପଡିବ, ଯାହା ନିଶ୍ଚିତ କରିବ ଯେ ଯୋଗାଣକାରୀ ପ୍ରକୃତ ଉତ୍ପାଦନ ପରିସ୍ଥିତିରେ ଏହି ସହନଶୀଳତାକୁ ଗ୍ୟାରେଣ୍ଟି ଦେଉଛନ୍ତି।
ସଠିକତାକୁ ଚାଳିତ କରୁଥିବା ମେସିନ୍ ଡିଜାଇନ୍ କାରକଗୁଡ଼ିକ
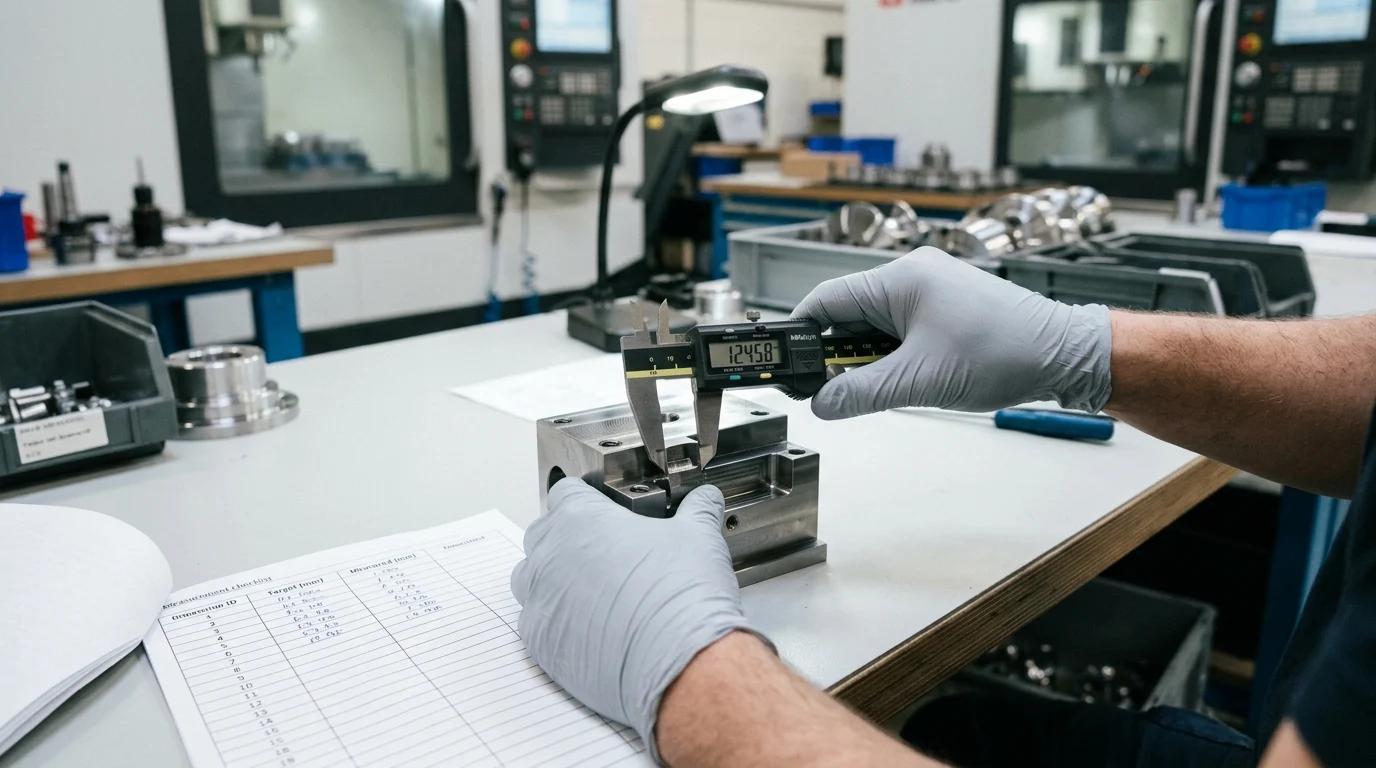
ସଫ୍ଟୱେର୍ ଏବଂ ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ, ଯଦିଓ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ଏକ ଦୁର୍ବଳ ଯାନ୍ତ୍ରିକ ଭିତ୍ତିଭୂମି ପାଇଁ କ୍ଷତିପୂରଣ ଦେଇପାରିବ ନାହିଁ। ମାଇକ୍ରୋନ୍-ସ୍ତରୀୟ ସଠିକତା ମୌଳିକ ଭାବରେ CNC ମେସିନର ଭୌତିକ ଡିଜାଇନ୍, ବସ୍ତୁତ୍ୱ ଏବଂ ଗଠନମୂଳକ ଅଖଣ୍ଡତା ଦ୍ୱାରା ନିର୍ଦ୍ଧାରିତ ହୁଏ। ସୋର୍ସିଂ ଦଳଗୁଡ଼ିକୁ ଉପକରଣର ଅନ୍ତର୍ନିହିତ ସ୍ଥାପତ୍ୟ ମୂଲ୍ୟାଙ୍କନ କରିବାକୁ ପଡିବ ଯାହା ନିଶ୍ଚିତ କରିବ ଯେ ଏହା ବହୁ ବର୍ଷର ଜୀବନକାଳ ମଧ୍ୟରେ ଭାରୀ-କଟି କଟିଂ ଚକ୍ର ସମୟରେ ସଠିକତା ବଜାୟ ରଖିପାରିବ।
କଠୋରତା, ତାପଜ ସ୍ଥିରତା, ଏବଂ ସ୍ପିଣ୍ଡଲ୍ ଗୁଣବତ୍ତା
କଠୋରତା ମେସିନ୍ ବେଡ୍ ସହିତ ଆରମ୍ଭ ହୁଏ। ଉଚ୍ଚ-ନିର୍ଦ୍ଦିଷ୍ଟତା ମେସିନ୍ଗୁଡ଼ିକ ସାଧାରଣତଃ ଉଚ୍ଚ-ଗ୍ରେଡ୍ ମିହାନାଇଟ୍ କାଷ୍ଟ ଲୁହା କିମ୍ବା ପଲିମର କଂକ୍ରିଟ୍ ଆଧାର ବ୍ୟବହାର କରନ୍ତି, ଯାହା ମାନକ ଷ୍ଟିଲ୍ ୱେଲମେଣ୍ଟ୍ ତୁଳନାରେ ଅସାଧାରଣ କମ୍ପନ ଅବଶୋଷଣ ଏବଂ ଗଠନାତ୍ମକ ସ୍ଥିରତା ପ୍ରଦାନ କରେ। ଏହି କଠୋରତା ଉଚ୍ଚ-ଫିଡ୍ କାର୍ଯ୍ୟ ସମୟରେ ଉପକରଣ ବିଚ୍ୟୁତିକୁ ରୋକିଥାଏ।
ତାପଜ ସ୍ଥିରତା ମଧ୍ୟ ସମାନ ଭାବରେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। 12,000 ରୁ 24,000 RPM ରେ ଘୂର୍ଣ୍ଣନ କରୁଥିବା ସ୍ପିଣ୍ଡଲ୍ ପ୍ରଚୁର ତାପ ଉତ୍ପନ୍ନ କରେ, ଯାହା ମେସିନ୍ ଫ୍ରେମ୍ ରେ ସୂକ୍ଷ୍ମ-ବିସ୍ତାର ସୃଷ୍ଟି କରିପାରେ। ପ୍ରିମିୟମ୍ CNC ମେସିନ୍ଗୁଡ଼ିକ ଗଠନାତ୍ମକ ସନ୍ତୁଳନ ବଜାୟ ରଖିବା ପାଇଁ ସ୍ପିଣ୍ଡଲ୍ ଚିଲର୍ ଏବଂ କୁଲଣ୍ଟ-ଥ୍ରୁ-ବଲ୍-ସ୍କ୍ରୁ ଡିଜାଇନ୍ ସମେତ ଉନ୍ନତ ତାପଜ କ୍ଷତିପୂରଣ ପ୍ରଣାଳୀକୁ ଏକୀକୃତ କରେ। ଉଚ୍ଚମାନର ସ୍ପିଣ୍ଡଲ୍ଗୁଡ଼ିକ ଉତ୍କୃଷ୍ଟ ପୃଷ୍ଠ ଫିନିସ୍ ଗ୍ୟାରେଣ୍ଟି ପାଇଁ 2 ମାଇକ୍ରୋନ୍ ରୁ କମ୍ ରନ୍ଆଉଟ୍ ପ୍ରଦର୍ଶନ କରିବା ଆବଶ୍ୟକ।
ପ୍ରମୁଖ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ କ୍ରୟ ଦଳଗୁଡ଼ିକ ତୁଳନା କରିବା ଉଚିତ
ଯୋଗାଣକାରୀ ପ୍ରସ୍ତାବଗୁଡ଼ିକୁ ତୁଳନା କରିବା ସମୟରେ, କ୍ରୟ ଦଳଗୁଡ଼ିକୁ ମୂଳ ମୂଲ୍ୟ ବାହାରକୁ ଦେଖିବାକୁ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟ ଯାନ୍ତ୍ରିକ ଏବଂ ବୈଦ୍ୟୁତିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ବିଶ୍ଳେଷଣ କରିବାକୁ ପଡିବ। ରେଖୀୟ ମାର୍ଗ (ରୋଲର୍ ବନାମ ବଲ୍) କିମ୍ବା ପାରମ୍ପରିକ ବାକ୍ସ ଉପାୟର ପସନ୍ଦ ମେସିନର ଗତି ଏବଂ ଭାରୀ କଟିଂ କ୍ଷମତା ମଧ୍ୟରେ ସନ୍ତୁଳନକୁ ନିର୍ଦ୍ଦେଶ ଦିଏ।
| ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ବର୍ଗ | ମାନକ CNC କ୍ଷମତା | ଉଚ୍ଚ-ସଠିକତା CNC କ୍ଷମତା | ଉତ୍ପାଦନ ଉପରେ ପ୍ରଭାବ |
|---|---|---|---|
| ସ୍ଥିତି ନିର୍ଦ୍ଧାରଣ ସଠିକତା | ±0.010 ମିମି | ±0.004 ମିମି | ଦ୍ୱିତୀୟ ସମାପ୍ତି କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଦୂର କରେ |
| ପୁନରାବୃତ୍ତିଯୋଗ୍ୟତା | ±0.008 ମିମି | ±0.002 ମିମି | ବ୍ୟାଚ୍-ଟୁ-ବ୍ୟାଚ୍ ସ୍ଥିରତା ସୁନିଶ୍ଚିତ କରେ |
| ସ୍ପିଣ୍ଡଲ୍ ରନଆଉଟ୍ | 5 ମାଇକ୍ରନ ଠାରୁ କମ୍ | 2 ମାଇକ୍ରନ ଠାରୁ କମ୍ | ଉପକରଣର ଜୀବନ ଏବଂ ପୃଷ୍ଠ ଫିନିସ୍ ସର୍ବାଧିକ କରେ |
| ଦ୍ରୁତ ଗତି ହାର | 24 ମିଟର/ମିନିଟ୍ | ୩୬ – ୪୮ ମିଟର/ମିନିଟ୍ | କଟି ନ ଥିବା ସମୟକୁ ହ୍ରାସ କରେ ଏବଂ ଥ୍ରୁପୁଟ୍ ବୃଦ୍ଧି କରେ |
| ନିୟନ୍ତ୍ରଣ ରିଜୋଲ୍ୟୁସନ୍ | ୧ ମାଇକ୍ରୋନ | ୦.୧ ମାଇକ୍ରୋନ (ନାନୋମିଟର ନିୟନ୍ତ୍ରଣ) | ଛାଞ୍ଚ ତିଆରିରେ ଅଲ୍ଟ୍ରା-ସ୍ମୁଥ୍ କଣ୍ଟୁରିଂକୁ ସକ୍ଷମ କରେ |
ଏହା ସହିତ, କ୍ରେତାମାନେ ସ୍ପିଣ୍ଡଲ୍ ମୋଟରଗୁଡ଼ିକର ଟର୍କ କର୍ଭ ଏବଂ ସର୍ଭୋ ଅକ୍ଷର ଥ୍ରଷ୍ଟ ଫୋର୍ସକୁ ତୁଳନା କରିବା ଉଚିତ। ଏହି ପରିମାଣାତ୍ମକ ମେଟ୍ରିକ୍ସଗୁଡ଼ିକ ଆକ୍ରମଣାତ୍ମକ ଧାତୁ ଅପସାରଣ ହାରର ଚାପରେ ମେସିନ୍ କିପରି କାର୍ଯ୍ୟ କରିବ ତାହାର ଏକ ସ୍ପଷ୍ଟ ଚିତ୍ର ପ୍ରଦାନ କରେ।
ଭୂଲମ୍ବ, ଭୂସମାନ୍ତର, ଗ୍ୟାଣ୍ଟ୍ରି, କିମ୍ବା ଘୂର୍ଣ୍ଣନ ମେସିନ୍ କେବେ ବାଛିବେ
ସଠିକ୍ ମେସିନ୍ ସ୍ଥାପତ୍ୟ ଚୟନ କରିବା କାର୍ଯ୍ୟକ୍ଷେତ୍ରର ପରିମାଣ, ବ୍ୟାଚ୍ ଆକାର ଏବଂ ଆବଶ୍ୟକୀୟ ଚକ୍ର ସମୟ ଉପରେ ବହୁତ ନିର୍ଭର କରେ। ଭର୍ଟିକାଲ୍ ମେସିନିଂ ସେଣ୍ଟରଗୁଡ଼ିକ (VMCs) ଉତ୍କୃଷ୍ଟ ବହୁମୁଖୀ ଏବଂ କମ ନିବେଶ ଖର୍ଚ୍ଚ ପ୍ରଦାନ କରେ, ଯାହା ସେମାନଙ୍କୁ ଫ୍ଲାଟ୍ ପାର୍ଟସ୍, ଛାଞ୍ଚ ତିଆରି ଏବଂ ପାଇଁ ଉପଯୁକ୍ତ କରିଥାଏ।ସାଧାରଣ ଧାତୁକାର୍ଯ୍ୟ। ଭୂମିଗତ ମେସିନିଂ କେନ୍ଦ୍ର (HMCs) ଉଚ୍ଚ-ଆହୁରି ଉତ୍ପାଦନରେ ଉତ୍କର୍ଷତା ହାସଲ କରେ; ସେମାନଙ୍କର ସମାଧି ପଥର ଫିକ୍ସଚର ଏବଂ ଉତ୍କୃଷ୍ଟ ଚିପ୍ ଖାଲି କରିବା ସେମାନଙ୍କୁ ଇଞ୍ଜିନ ବ୍ଲକ ଏବଂ ଭଲଭ ପରି ଜଟିଳ ଅଟୋମୋଟିଭ୍ କାଷ୍ଟିଂ ପାଇଁ ପସନ୍ଦଯୋଗ୍ୟ ପସନ୍ଦ କରିଥାଏ।
୨୦୦୦ ମିମି ଲମ୍ବରୁ ଅଧିକ ବିଶାଳ ଉପାଦାନ ପାଇଁ - ଯେପରିକି ଏରୋସ୍ପେସ୍ ବଲ୍କହେଡ୍ କିମ୍ବା ଭାରୀ ରେଳ ପାର୍ଟସ -ଗ୍ୟାଣ୍ଟ୍ରି କିମ୍ବା ଡବଲ-କଲମ ମେସିନିଂ କେନ୍ଦ୍ରଆବଶ୍ୟକୀୟ ଗଠନମୂଳକ ସ୍ପାନ୍ ଏବଂ କଠୋରତା ପ୍ରଦାନ କରେ। ବିକଳ୍ପ ଭାବରେ, ଏକକାଳୀନ ମିଲିଂ ଏବଂ ଟର୍ନିଂ ଆବଶ୍ୟକ କରୁଥିବା ନଳାକାର ଅଂଶଗୁଡ଼ିକ ସହିତ କାର୍ଯ୍ୟ କରିବା ସମୟରେ, ମଲ୍ଟି-ଟାସ୍କିଂ ଟର୍ଣ୍ଣିଂ ସେଣ୍ଟର କିମ୍ବା 5-ଅକ୍ଷ ମେସିନିଂ ସେଣ୍ଟରଗୁଡ଼ିକ ସେଟଅପ୍ ସମୟ ହ୍ରାସ କରନ୍ତି ଏବଂ ଏକାଧିକ ଏକକ-ଉଦ୍ଦେଶ୍ୟ ମେସିନ୍ ମଧ୍ୟରେ ଅଂଶଗୁଡ଼ିକୁ ସ୍ଥାନାନ୍ତର କରିବା ସମୟରେ ଘଟୁଥିବା ସହନଶୀଳତା ଷ୍ଟାକିଂ ତ୍ରୁଟିଗୁଡ଼ିକୁ ହ୍ରାସ କରନ୍ତି।
ଅର୍ଡର କରିବା ପୂର୍ବରୁ CNC ସଠିକତା କିପରି ଯାଞ୍ଚ କରିବେ
ମାଇକ୍ରୋନ-ସ୍ତରୀୟ କ୍ଷମତା ନିଶ୍ଚିତ କରିବା ପାଇଁ କ୍ରୟ ଦଳଗୁଡ଼ିକ କେବଳ ମାର୍କେଟିଂ ବ୍ରୋଶର ଉପରେ ନିର୍ଭର କରିପାରିବେ ନାହିଁ। ଏକ CNC ମେସିନର ସଠିକତାକୁ ଯାଞ୍ଚ କରିବା ପାଇଁ ପଠାଣ ପୂର୍ବରୁ ଏକ କଠୋର, ତଥ୍ୟ-ଚାଳିତ ପଦ୍ଧତି ଆବଶ୍ୟକ। ଏକ କଠୋର କାରଖାନା ଗ୍ରହଣ ପରୀକ୍ଷା (FAT) ପ୍ରୋଟୋକଲ ସ୍ଥାପନ କରିବା ନିଶ୍ଚିତ କରେ ଯେ ଚୂଡ଼ାନ୍ତ ବାଲାନ୍ସ ଦେୟ ପ୍ରକାଶିତ ହେବା ପୂର୍ବରୁ ଉପକରଣଗୁଡ଼ିକ ସମସ୍ତ ଚୁକ୍ତିଭିତ୍ତିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ପୂରଣ କରେ।
ଯାଞ୍ଚ ପଦ୍ଧତି, ପରୀକ୍ଷା କାଟିବା ଏବଂ ଗ୍ରହଣୀୟତା ମାନଦଣ୍ଡ
CNC ଜ୍ୟାମିତିକୁ ବୈଧ କରିବା ପାଇଁ ସ୍ୱର୍ଣ୍ଣ ମାନକ ହେଉଛି ଲେଜର ଇଣ୍ଟରଫେରୋମିଟର ପରୀକ୍ଷଣ, ଯାହା ଅକ୍ଷର ସମଗ୍ର ଯାତ୍ରାରେ ରେଖୀୟ ସ୍ଥିତି ଏବଂ ପିଚ୍/ୟାଓ ତ୍ରୁଟିଗୁଡ଼ିକୁ ମ୍ୟାପ୍ କରେ। ଯୋଗାଣକାରୀମାନେ ପ୍ରମାଣ କରିବା ପାଇଁ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ପ୍ରଦାନ କରିବା ଉଚିତ ଯେ ମେସିନ୍ ISO କିମ୍ବା JIS ସଠିକତା ମାନଦଣ୍ଡ ପୂରଣ କରୁଛି। ଏହା ସହିତ, ଏକକାଳୀନ ବହୁ-ଅକ୍ଷ ଇଣ୍ଟରପୋଲେସନ୍ ମୂଲ୍ୟାଙ୍କନ ପାଇଁ ବଲବାର ପରୀକ୍ଷଣ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ; ଉଚ୍ଚ-ସଠିକତା ମଡେଲ ପାଇଁ ସାଧାରଣତଃ 0.005 mm ରୁ କମ୍ ବୃତ୍ତାକାର ତ୍ରୁଟି ଆଶା କରାଯାଏ।
ସ୍ଥିର ମାପ ବ୍ୟତୀତ, କ୍ରେତାମାନଙ୍କୁ ପରୀକ୍ଷା କାଟିବାକୁ ବାଧ୍ୟତାମୂଳକ କରିବାକୁ ପଡିବ। NAS 979 "ବୃତ୍ତ-ହୀରା-ବର୍ଗ" ପରୀକ୍ଷା ଏକ ସାର୍ବଜନୀନ ଭାବରେ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ ମାନଦଣ୍ଡ। ଗତିଶୀଳ କଟିଂ କାର୍ଯ୍ୟଦକ୍ଷତା ସ୍ଥିର ସଠିକତା ଦାବିକୁ ପ୍ରତିଫଳିତ କରେ କି ନାହିଁ ତାହା ଯାଞ୍ଚ କରିବା ପାଇଁ ସମାପ୍ତ ପରୀକ୍ଷଣ ଖଣ୍ଡକୁ ଏକ କ୍ୟାଲିବ୍ରେଟେଡ୍ ସମନ୍ୱୟ ମାପକ ମେସିନ୍ (CMM) ରେ ମାପ କରାଯିବା ଆବଶ୍ୟକ।
ଯୋଗାଣକାରୀ କ୍ଷମତା ଏବଂ କଷ୍ଟମାଇଜେସନ୍ କିପରି ମୂଲ୍ୟାଙ୍କନ କରିବେ
ଯୋଗାଣକାରୀଙ୍କ ମୂଲ୍ୟାଙ୍କନ କେବଳ ଗୋଟିଏ ମେସିନ୍ ମୂଲ୍ୟାଙ୍କନଠାରୁ ଅଧିକ; ଏଥିରେ ସେମାନଙ୍କର ଇଞ୍ଜିନିୟରିଂ ଗଭୀରତା ଏବଂ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ ଭିତ୍ତିଭୂମିର ଅଡିଟ୍ ଅନ୍ତର୍ଭୁକ୍ତ। ବିଶ୍ୱସ୍ତରୀୟ କ୍ରେତାମାନେ ଯୋଗାଣକାରୀଙ୍କ ISO 9001 ପ୍ରମାଣପତ୍ର ଯାଞ୍ଚ କରିବା ଉଚିତ ଏବଂ ସେମାନଙ୍କର ଆସେମ୍ବଲି ପରିବେଶ ଯାଞ୍ଚ କରିବା ପାଇଁ ଭର୍ଚୁଆଲ୍ କିମ୍ବା ତୃତୀୟ-ପକ୍ଷ କାରଖାନା ଅଡିଟ୍ ଅନୁରୋଧ କରିବା ଉଚିତ। ସ୍କ୍ରାପିଂ ଏବଂ ଆଲାଇନ୍ମେଣ୍ଟ ପର୍ଯ୍ୟାୟ ସମୟରେ ତାପଜ ପ୍ରସାରଣକୁ ରୋକିବା ପାଇଁ ଉଚ୍ଚ-ନିର୍ଦ୍ଦିଷ୍ଟ ମେସିନଗୁଡ଼ିକୁ ତାପମାତ୍ରା-ନିୟନ୍ତ୍ରିତ ସୁବିଧାରେ (ସାଧାରଣତଃ 20°C ± 1°C ରେ ରଖାଯାଏ) ଏକତ୍ରିତ କରାଯିବା ଉଚିତ।
ଏହା ବ୍ୟତୀତ, ଯୋଗାଣକାରୀମାନେ ଶିଳ୍ପ-ନିର୍ଦ୍ଦିଷ୍ଟ ସମାଧାନ ପ୍ରଦାନ କରିବାର କ୍ଷମତା ପ୍ରଦର୍ଶନ କରିବା ଉଚିତ। ଏଥିରେ ରୋଟାରୀ ଟେବୁଲଗୁଡ଼ିକୁ କଷ୍ଟମାଇଜ୍ କରିବା, ରୋବୋଟିକ୍ ଲୋଡିଂ/ଅନଲୋଡିଂ ସିଷ୍ଟମଗୁଡ଼ିକୁ ଏକୀକୃତ କରିବା ଏବଂ କ୍ରେତାଙ୍କ ସଠିକ ଧାତୁକାର୍ଯ୍ୟ ଆବଶ୍ୟକତା ଅନୁସାରେ ସ୍ୱତନ୍ତ୍ର ହାଇଡ୍ରୋଲିକ୍ ଫିକ୍ସଚର ଡିଜାଇନ୍ କରିବା ଅନ୍ତର୍ଭୁକ୍ତ।
ବାଣିଜ୍ୟିକ ଶବ୍ଦ: MOQ, ଲିଡ୍ ଟାଇମ୍, ତାଲିମ ଏବଂ ୱାରେଣ୍ଟି
ଉଚ୍ଚ-ମୂଲ୍ୟର ପୁଞ୍ଜି ଉପକରଣ ପାଇଁ ବାଣିଜ୍ୟିକ ଶବ୍ଦଗୁଡ଼ିକ ପାଇଁ କ୍ରେତାଙ୍କ ବିପଦକୁ ହ୍ରାସ କରିବା ପାଇଁ ସତର୍କ ଆଲୋଚନା ଆବଶ୍ୟକ। ସର୍ବନିମ୍ନ ଅର୍ଡର ପରିମାଣ (MOQ) ସାଧାରଣତଃ ଗୋଟିଏ ୟୁନିଟ୍ ହୋଇଥିଲେ ମଧ୍ୟ, ଏକ ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ଲାଇନ ପାଇଁ ଏକାଧିକ ୟୁନିଟ୍ ଅର୍ଡର କରୁଥିବା କ୍ରେତାମାନେ ସ୍ଥିର ବିତରଣ ସମୟସୂଚୀ ଉପରେ ଆଲୋଚନା କରିବା ଉଚିତ। ଉଚ୍ଚ-ସଠିକତା CNC ମେସିନ୍ ପାଇଁ ଲିଡ୍ ସମୟ ସାଧାରଣତଃ 60 ରୁ 120 ଦିନ ପର୍ଯ୍ୟନ୍ତ ହୋଇଥାଏ, ଯାହା କଷ୍ଟମ୍ ସ୍ୱୟଂଚାଳିତତା ଏବଂ ନିୟନ୍ତ୍ରକ ବିନ୍ୟାସର ଜଟିଳତା ଉପରେ ବହୁତ ନିର୍ଭର କରେ (ଯଥା, Fanuc, Siemens, କିମ୍ବା Heidenhain)।
ୱାରେଣ୍ଟି ଏବଂ ତାଲିମ ହେଉଛି ଆଲୋଚନାଯୋଗ୍ୟ ଉପାଦାନ ନୁହେଁ। ଏକ ମାନକ ବାଣିଜ୍ୟିକ ୱାରେଣ୍ଟି 12 ରୁ 24 ମାସ ପାଇଁ ଅଂଶ ଏବଂ ଶ୍ରମକୁ କଭର କରିବା ଉଚିତ। ଉଚ୍ଚ-ସଠିକତା, 5-ଅକ୍ଷ, କିମ୍ବା ମଲ୍ଟି-ଟାସ୍କିଂ ମେସିନ୍ ପରିଚାଳନା ପାଇଁ ବିଶେଷ ଦକ୍ଷତା ଆବଶ୍ୟକ ହୋଇଥିବାରୁ, କ୍ରୟ ଚୁକ୍ତିନାମାରେ ବ୍ୟାପକ ତାଲିମ ଅନ୍ତର୍ଭୁକ୍ତ ହେବା ଉଚିତ - ପ୍ରାୟତଃ 1 ରୁ 2 ସପ୍ତାହର ଅନ-ସାଇଟ୍ ନିର୍ଦ୍ଦେଶ ଯେଉଁଥିରେ ଉନ୍ନତ ପ୍ରୋଗ୍ରାମିଂ, ଧକ୍କା ଏଡାଇବା ଏବଂ ନିୟମିତ ରକ୍ଷଣାବେକ୍ଷଣ ଅନ୍ତର୍ଭୁକ୍ତ ହୋଇଥାଏ।
ବାଣିଜ୍ୟ, ଲଜିଷ୍ଟିକ୍ସ, ଏବଂ ଅନୁପାଳନ ବିପଦ
ଭାରୀ ଶିଳ୍ପ ଯନ୍ତ୍ରପାତି କ୍ରୟ ପାଇଁ ସୀମାପାର ଲଜିଷ୍ଟିକ୍, ଆର୍ଥିକ ଏବଂ ନିୟାମକ ଚ୍ୟାଲେଞ୍ଜର ଏକ ଜଟିଳ ଜାଲ ସୃଷ୍ଟି ହୁଏ। ଏକ ଉଚ୍ଚ-ସଠିକତା CNC ମେସିନ୍ ହେଉଛି ଏକ ସୂକ୍ଷ୍ମ ଉପକରଣ ଯାହା ଏକ ବିଶାଳ କାଷ୍ଟ ଲୁହା ବଡିରେ ଆବଦ୍ଧ ହୋଇଥାଏ, ଯାହା ପ୍ରାୟତଃ 5,000 କିଲୋଗ୍ରାମରୁ 30,000 କିଲୋଗ୍ରାମ ପର୍ଯ୍ୟନ୍ତ ଓଜନର ହୋଇଥାଏ। କାରଖାନା ମହଲାରୁ ଶେଷ ସ୍ଥାପନ ସ୍ଥାନ ପର୍ଯ୍ୟନ୍ତ ଏହି ସମ୍ପତ୍ତିକୁ ସୁରକ୍ଷିତ ରଖିବା ପାଇଁ ସତର୍କ ଯୋଜନା ଆବଶ୍ୟକ।
ପ୍ୟାକେଜିଂ, ହ୍ୟାଣ୍ଡେଲିଂ, କ୍ରେଟିଂ ଏବଂ ପରିବହନ ବିପଦ
ପରିବହନ ସମୟରେ ଭୌତିକ ଦୁର୍ବଳତା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ଉଚ୍ଚ ଆର୍ଦ୍ରତା, ଲୁଣିଆ ସମୁଦ୍ର ବାୟୁ ଏବଂ ଗମ୍ଭୀର ଯାନ୍ତ୍ରିକ ଆଘାତ ମେସିନର ଇଲେକ୍ଟ୍ରୋନିକ୍ସ ଏବଂ ସଠିକତା ମାର୍ଗଦର୍ଶିକାକୁ ବିପଦରେ ପକାଇପାରେ। ଅକ୍ସିଡେସନକୁ ରୋକିବା ପାଇଁ ଉପକରଣଗୁଡ଼ିକୁ ଶିଳ୍ପ ଡେସିକାଣ୍ଟ ସହିତ ଭାକ୍ୟୁମ୍-ସିଲ୍ ଆଲୁମିନିୟମ୍ ଫଏଲରେ ଆଚ୍ଛାଦିତ କରାଯିବା ଆବଶ୍ୟକ।
କ୍ରେଟିଂ ପାଇଁ ଆନ୍ତର୍ଜାତୀୟ ପରିବହନ ପାଇଁ ISPM 15 ମାନଦଣ୍ଡ ପାଳନ କରୁଥିବା ଭାରୀ-କର୍ତ୍ତବ୍ୟ, ଷ୍ଟିଲ୍-ପୁନଃସଜ୍ଜିତ କାଠ ଗଠନ ବ୍ୟବହାର କରିବାକୁ ପଡିବ। ପରିବହନ ସମୟରେ ଦାୟିତ୍ୱ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ, କ୍ରୟ ଦଳଗୁଡ଼ିକ କ୍ରେଟିଂରେ ସକ୍ ମନିଟର ଏବଂ ଟିଲ୍ଟ ସୂଚକ ସ୍ଥାପନ କରିବାକୁ ବାଧ୍ୟତାମୂଳକ କରିବା ଉଚିତ। ଯଦି ଏକ ପାତ୍ର 50G ରୁ ଅଧିକ ପ୍ରଭାବ ଅନୁଭବ କରେ, ତେବେ ମେସିନ୍ ଖୋଲିବା ପୂର୍ବରୁ ଏହି ସୂଚକଗୁଡ଼ିକ ସ୍ପିଣ୍ଡଲ୍ ବିୟରିଂ କିମ୍ବା ରେଖୀୟ ରେଳଗୁଡ଼ିକର ସମ୍ଭାବ୍ୟ ଲୁକ୍କାୟିତ କ୍ଷତିକୁ ଚିହ୍ନଟ କରିବ।
ଆବଶ୍ୟକୀୟ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଏବଂ ବୈଦ୍ୟୁତିକ ଅନୁପାଳନ
କଷ୍ଟମ୍ସ କ୍ଲିୟରାନ୍ସ ବିଳମ୍ବ ଯୋଗୁଁ ଗୁରୁତର ଡେମରେଜ୍ ଚାର୍ଜ ହୋଇପାରେ ଏବଂ ଉତ୍ପାଦନ ସମୟସୀମା ବାଧାପ୍ରାପ୍ତ ହୋଇପାରେ। ଆମଦାନିକାରୀମାନେ ନିଶ୍ଚିତ କରିବା ଉଚିତ ଯେ ସମସ୍ତ ବାଣିଜ୍ୟିକ ଇନଭଏସ୍, ପ୍ୟାକିଂ ତାଲିକା ଏବଂ ବିଲ୍ ଅଫ୍ ଲେଡିଂ CNC ଯନ୍ତ୍ରପାତି ପାଇଁ ସମନ୍ୱିତ ସିଷ୍ଟମ୍ (HS) କୋଡ୍ ସହିତ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ସମନ୍ୱିତ। ଅଧିକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କଥା ହେଉଛି, ଉପକରଣଗୁଡ଼ିକ ଆଞ୍ଚଳିକ ନିୟାମକ ଏବଂ ସୁରକ୍ଷା ଅନୁପାଳନ ମାନଦଣ୍ଡ ପୂରଣ କରିବା ଆବଶ୍ୟକ।
ୟୁରୋପୀୟ ବଜାର ପାଇଁ, ମେସିନଗୁଡ଼ିକ ପ୍ରକୃତ CE ଚିହ୍ନ ବହନ କରିବା ଆବଶ୍ୟକ, ଯାହା ମେସିନାରୀ ନିର୍ଦ୍ଦେଶନାମା (2006/42/EC) ଏବଂ ଇଲେକ୍ଟ୍ରୋମ୍ୟାଗ୍ନେଟିକ୍ ସୁସଙ୍ଗତତା (EMC) ନିର୍ଦ୍ଦେଶନାମା ପାଳନ କରିଥାଏ। ଉତ୍ତର ଆମେରିକା ପାଇଁ, ବୈଦ୍ୟୁତିକ କ୍ୟାବିନେଟ୍ ପାଇଁ UL କିମ୍ବା CSA ପ୍ରମାଣପତ୍ର ସାଧାରଣତଃ ବାଧ୍ୟତାମୂଳକ। କ୍ରେତାମାନେ ଉତ୍ପାଦନ ପୂର୍ବରୁ ସେମାନଙ୍କର ସୁବିଧାର ବୈଦ୍ୟୁତିକ ଭିତ୍ତିଭୂମିକୁ ସ୍ପଷ୍ଟ ଭାବରେ ଉଲ୍ଲେଖ କରିବା ଆବଶ୍ୟକ - ଯେପରିକି ୟୁରୋପ ଏବଂ ଏସିଆ ପାଇଁ 3-ଫେଜ୍ 380V/50Hz, କିମ୍ବା ଯୁକ୍ତରାଷ୍ଟ୍ର ପାଇଁ 480V/60Hz - ଡେଲିଭରି ପରବର୍ତ୍ତୀ ଟ୍ରାନ୍ସଫର୍ମର ସଂସ୍ଥାପନକୁ ଏଡାଇବା ପାଇଁ।
ମୋଟ ଲ୍ୟାଣ୍ଡିଂ ଖର୍ଚ୍ଚ, ROI, ଏବଂ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତା
ସଠିକ୍ ପୁଞ୍ଜି ଖର୍ଚ୍ଚ ଯୋଜନା ପାଇଁ ମୋଟ ଲ୍ୟାଣ୍ଡେଡ୍ ଖର୍ଚ୍ଚ (TLC) ଗଣନା କରିବା ଅତ୍ୟନ୍ତ ଜରୁରୀ। ମେସିନର FOB (ଫ୍ରି ଅନ୍ ବୋର୍ଡ) ମୂଲ୍ୟ କେବଳ ଆରମ୍ଭ ବିନ୍ଦୁ। କ୍ରେତାମାନଙ୍କୁ ସମୁଦ୍ର ମାଲ ପରିବହନ (ପ୍ରାୟତଃ ଫ୍ଲାଟ୍-ରାକ୍ କିମ୍ବା ଖୋଲା-ଉପର କଣ୍ଟେନର ଆବଶ୍ୟକତା ଉପରେ ନିର୍ଭର କରି ମେସିନ୍ ମୂଲ୍ୟର 8% ରୁ 15%), ଆମଦାନୀ ଶୁଳ୍କ (ଯାହା 3% ରୁ 25% ପର୍ଯ୍ୟନ୍ତ ହୋଇପାରେ), ବନ୍ଦର ପରିଚାଳନା ଶୁଳ୍କ, ଅନ୍ତର୍ଦେଶୀୟ ଭାରୀ-ହଲ୍ ପରିବହନ ଏବଂ ସଂସ୍ଥାପନ ପାଇଁ ଆବଶ୍ୟକୀୟ ସ୍ୱତନ୍ତ୍ର ରିଗିଂ ସେବା ପାଇଁ ହିସାବ କରିବାକୁ ପଡିବ।
ଏକ ବ୍ୟାପକROI ବିଶ୍ଳେଷଣପୂର୍ବରୁ ଆଲୋଚନା ହୋଇଥିବା ବର୍ଦ୍ଧିତ ଥ୍ରୁପୁଟ୍ ଏବଂ ହ୍ରାସିତ ସ୍କ୍ରାପ୍ ହାର ଦ୍ୱାରା ଚାଳିତ ହୋଇ 18 ରୁ 36 ମାସର ପରିଶୋଧ ଅବଧି ଲକ୍ଷ୍ୟ କରାଯିବା ଉଚିତ। ଶେଷରେ, କ୍ରେତାମାନଙ୍କୁ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତା ସମ୍ପର୍କରେ ଗ୍ୟାରେଣ୍ଟି ସୁରକ୍ଷିତ କରିବାକୁ ପଡିବ। ବିଦେଶୀ ମାର୍କେଟିଂ ଏବଂ ବିକ୍ରୟ କେନ୍ଦ୍ରଗୁଡ଼ିକୁ ବଜାୟ ରଖୁଥିବା ଯୋଗାଣକାରୀଙ୍କ ସହିତ ସହଭାଗୀତା ସ୍ଥାନୀୟ ସ୍ପେୟାର ପାର୍ଟସ, ଦ୍ରୁତ ବୈଷୟିକ ସମସ୍ୟା ସମାଧାନ ଏବଂ ସର୍ବନିମ୍ନ ମେସିନ୍ ଡାଉନଟାଇମ୍ ସୁନିଶ୍ଚିତ କରିବ।
କ୍ରୟ ଦଳଗୁଡ଼ିକ କିପରି ଜଣେ ଯୋଗାଣକାରୀ ବାଛିବେ
ଉଚ୍ଚ-ସଠିକତା CNC ଯନ୍ତ୍ରପାତି ପାଇଁ ସଠିକ୍ ଯୋଗାଣକାରୀ ବାଛିବା ଏକ ରଣନୈତିକ ନିଷ୍ପତ୍ତି ଯାହା ସର୍ବନିମ୍ନ ପ୍ରାରମ୍ଭିକ କ୍ରୟ ମୂଲ୍ୟ ସୁରକ୍ଷିତ କରିବାଠାରୁ ବହୁତ ଦୂରରେ ବିସ୍ତାରିତ। କ୍ରୟ ଦଳଗୁଡ଼ିକୁ ଦୀର୍ଘକାଳୀନ କାର୍ଯ୍ୟକ୍ଷମ ନିର୍ଭରଯୋଗ୍ୟତା, ବୈଷୟିକ ସହାୟତା ଏବଂ ମାଇକ୍ରୋନ-ସ୍ତରୀୟ ଧାତୁ କାର୍ଯ୍ୟ ସମାଧାନ ପ୍ରଦାନ କରିବାରେ ଯୋଗାଣକାରୀଙ୍କ ପ୍ରମାଣିତ ଟ୍ରାକ୍ ରେକର୍ଡ ସହିତ ପୁଞ୍ଜି ନିବେଶକୁ ସନ୍ତୁଳିତ କରିବାକୁ ପଡିବ।
ମୂଲ୍ୟ, ସଠିକତା ଏବଂ ବିପଦ ପାଇଁ ଯୋଗାଣକାରୀ ଚୟନ ଢାଞ୍ଚା
ସମ୍ଭାବ୍ୟ ଉତ୍ପାଦନ ଅଂଶୀଦାରମାନଙ୍କୁ ନିରପେକ୍ଷ ଭାବରେ ତୁଳନା କରିବା ପାଇଁ, କ୍ରୟ ଦଳଗୁଡ଼ିକ ଏକ ସଂରଚିତ ଯୋଗାଣକାରୀ ମୂଲ୍ୟାଙ୍କନ ଢାଞ୍ଚା ବ୍ୟବହାର କରିବା ଉଚିତ। ଏହା ବ୍ୟକ୍ତିଗତ ପକ୍ଷପାତକୁ ସର୍ବନିମ୍ନ କରେ ଏବଂ ସମସ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ବିପଦ ଏବଂ କାର୍ଯ୍ୟଦକ୍ଷତା କାରକଗୁଡ଼ିକୁ ପରିମାଣିତ କରିବା ନିଶ୍ଚିତ କରେ।
| ମୂଲ୍ୟାଙ୍କନ ମାନଦଣ୍ଡ | ଓଜନ | ମୁଖ୍ୟ ମେଟ୍ରିକ୍ସ ଏବଂ ସୂଚକ | ସର୍ବନିମ୍ନ ଗ୍ରହଣୀୟ ମାନଦଣ୍ଡ |
|---|---|---|---|
| ଯାନ୍ତ୍ରିକ ଦକ୍ଷତା | ୩୫% | ସ୍ପିଣ୍ଡଲ୍ ରନଆଉଟ୍, ସ୍ଥିତି ନିର୍ଭୁଲତା, କାଷ୍ଟ ଲୁହା ଗ୍ରେଡ୍ | ISO 230-2 ଅନୁପାଳନ, <2μm ରନଆଉଟ୍ |
| ଗୁଣବତ୍ତା ନିଶ୍ଚିତକରଣ | ୨୫% | CMM ପରୀକ୍ଷା କଟ୍ ଯାଞ୍ଚ, ଲେଜର କାଲିବ୍ରେସନ୍ ତଥ୍ୟ | ଡକ୍ୟୁମେଣ୍ଟେଡ୍ FAT, ISO 9001 ସୁବିଧା |
| ମାଲିକାନାର ମୋଟ ମୂଲ୍ୟ | ୨୦% | FOB ମୂଲ୍ୟ, ସ୍ପେୟାର ପାର୍ଟସ୍ ମୂଲ୍ୟ, ଶକ୍ତି ଦକ୍ଷତା | TLC ବ୍ରେକଡାଉନ, ମାନକ ଉପାଦାନଗୁଡ଼ିକୁ ସଫା କରନ୍ତୁ |
| ବିକ୍ରୟ-ପରବର୍ତ୍ତୀ ଏବଂ ଲଜିଷ୍ଟିକ୍ସ | ୨୦% | ୱାରେଣ୍ଟି ଅବଧି, ସ୍ଥାନୀୟ ସେବା, ISPM 15 ପ୍ୟାକିଂ | ୧୨ ମାସର ୱାରେଣ୍ଟି, ବିଦେଶରେ ସେବା ପ୍ରବେଶ |
ଏହି ମାଟ୍ରିକ୍ସ ପ୍ରୟୋଗ କରି, କ୍ରେତାମାନେ ଏପରି ଯୋଗାଣକାରୀମାନଙ୍କୁ ବାଛିପାରିବେ ଯେଉଁମାନେ ଆକ୍ରମଣାତ୍ମକ ମୂଲ୍ୟ ପ୍ରଦାନ କରନ୍ତି କିନ୍ତୁ ବଲ୍ ସ୍କ୍ରୁ, ସର୍ଭୋମୋଟର୍ସ, କିମ୍ବା ଥର୍ମାଲ୍ କ୍ଷତିପୂରଣ ସିଷ୍ଟମ୍ ଭଳି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାଦାନଗୁଡ଼ିକର କୋଣ କାଟି ଦିଅନ୍ତି - ଏପରି ଆପୋଷ ଯାହା ଅନିବାର୍ଯ୍ୟ ଭାବରେ ସଠିକତା ହ୍ରାସ ଏବଂ ଅକାଳ ମେସିନ୍ ବିଫଳତା ଆଡ଼କୁ ନେଇଯାଏ।
ବ୍ୟବସାୟିକ ଲକ୍ଷ୍ୟ ସହିତ ସୋର୍ସିଂ ନିଷ୍ପତ୍ତିଗୁଡ଼ିକୁ ସମନ୍ୱିତ କରିବା
ଶେଷରେ, ସୋର୍ସିଂ ନିଷ୍ପତ୍ତିଗୁଡ଼ିକ ଉତ୍ପାଦନ ଉଦ୍ୟୋଗର ବ୍ୟାପକ ବ୍ୟବସାୟିକ ଲକ୍ଷ୍ୟ ସହିତ ସମନ୍ୱିତ ହେବା ଉଚିତ।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- ଉଚ୍ଚ ସଠିକତା CNC ପାଇଁ ହୋଲସେଲ ସୋର୍ସିଂ ଏବଂ ଯୋଗାଣ-ଶୃଙ୍ଖଳ ପ୍ରଭାବ
- ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ଅନୁପାଳନ, ଏବଂ ବାଣିଜ୍ୟିକ ସର୍ତ୍ତାବଳୀ କ୍ରେତାମାନେ ଯାଞ୍ଚ କରିବା ଉଚିତ
- ବିତରକ ଏବଂ କ୍ରୟ ଦଳ ପାଇଁ କାର୍ଯ୍ୟକ୍ଷମ ସୁପାରିଶଗୁଡ଼ିକ
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
ଉଚ୍ଚ-ସଠିକତା CNC ମେସିନ୍ ପାଇଁ କ୍ରେତାମାନେ କେଉଁ ସହନଶୀଳତା ନିର୍ଦ୍ଦିଷ୍ଟ କରିବା ଉଚିତ?
ସ୍ଥିତିକରଣ ସଠିକତା ଏବଂ ପୁନରାବୃତ୍ତି ଉଭୟକୁ ପୃଥକ ଭାବରେ ପରିଭାଷିତ କରନ୍ତୁ, ଆଦର୍ଶ ଭାବରେ ISO 230-2 ଅନୁଯାୟୀ। ମାଇକ୍ରୋନ-ସ୍ତରୀୟ କାର୍ଯ୍ୟ ପାଇଁ, ପ୍ରକୃତ ଦୋକାନ ପରିସ୍ଥିତିରେ ପ୍ରାୟ 0.004–0.008 mm ସ୍ଥାନକରଣ ଏବଂ 0.002–0.005 mm ପୁନରାବୃତ୍ତି ଲକ୍ଷ୍ୟ ରଖନ୍ତୁ।
କେଉଁ ମେସିନ୍ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ମାଇକ୍ରୋନ୍-ସ୍ତର ସଠିକତାକୁ ସର୍ବାଧିକ ପ୍ରଭାବିତ କରେ?
ଉଚ୍ଚ କଠୋରତା, ତାପଜ ସ୍ଥିରତା, କମ୍ ସ୍ପିଣ୍ଡଲ୍ ରନ୍ଆଉଟ୍ ଏବଂ କମ୍ପନ ଅବଶୋଷଣକୁ ପ୍ରାଥମିକତା ଦିଅନ୍ତୁ। ଆପଣଙ୍କ କଟିଂ ଲୋଡ୍ ସହିତ ମେଳ ଖାଉଥିବା କାଷ୍ଟ ଲୁହା ଗଠନ, ଗୁଣାତ୍ମକ ସ୍ପିଣ୍ଡଲ୍, ତାପଜ କ୍ଷତିପୂରଣ ଏବଂ ଗାଇଡ୍ୱେ ଡିଜାଇନ୍ ଖୋଜନ୍ତୁ।
OTURN ମେସିନାରୀ କିପରି ମୋର ପାର୍ଟସ ସହିତ ସଠିକ୍ ଉଚ୍ଚ-ସଠିକତା CNC ମେଳ କରିବାରେ ସାହାଯ୍ୟ କରିପାରିବ?
ଆପଣଙ୍କ ସାମଗ୍ରୀ, ସହନଶୀଳତା, ଅଂଶ ଆକାର ଏବଂ ଉତ୍ପାଦନ ପରିମାଣ ଉପରେ ଆଧାର କରି OTURN ଉପଯୁକ୍ତ ଲେଦ, ମେସିନିଂ ସେଣ୍ଟର, 5-ଅକ୍ଷ, ଗ୍ୟାଣ୍ଟ୍ରି, କିମ୍ବା ସ୍ୱତନ୍ତ୍ର-ଉଦ୍ଦେଶ୍ୟ ମେସିନ୍ ସୁପାରିଶ କରିପାରିବ।
କେଉଁ ଶିଳ୍ପଗୁଡ଼ିକୁ ସାଧାରଣତଃ ମାଇକ୍ରୋନ-ସ୍ତରୀୟ CNC ସଠିକତା ଆବଶ୍ୟକ ହୁଏ?
ମହାକାଶ, ଚିକିତ୍ସା, ଅଟୋମୋଟିଭ୍ ଏବଂ ସଠିକ୍ ଶିଳ୍ପ ଅଂଶଗୁଡ଼ିକ ପାଇଁ ପ୍ରାୟତଃ ଏହା ଆବଶ୍ୟକ ହୁଏ। ସାଧାରଣ ଉଦାହରଣଗୁଡ଼ିକ ମଧ୍ୟରେ ଇମ୍ପ୍ଲାଣ୍ଟ, ଟରବାଇନ୍ ଅଂଶ, ଚକ ହବ୍, କ୍ରାଙ୍କଶାଫ୍ଟ, ଭଲଭ୍ ଏବଂ ଛାଞ୍ଚ ଉପାଦାନ ଅନ୍ତର୍ଭୁକ୍ତ।
ଏକ ଉଚ୍ଚ-ସଠିକତା CNC ମେସିନ୍ କିପରି ସ୍କ୍ରାପ୍ ଏବଂ ଖର୍ଚ୍ଚ ହ୍ରାସ କରେ?
ଉତ୍ତମ କଠୋରତା ଏବଂ ତାପଜ ନିୟନ୍ତ୍ରଣ ଡାଇମେନ୍ସନାଲ ଡ୍ରିଫ୍ଟ, କମ୍ପନ ଏବଂ ପୁନଃକାର୍ଯ୍ୟ ହ୍ରାସ କରେ। ଏହା ସ୍କ୍ରାପ୍ ନାଟକୀୟ ଭାବରେ କାଟିପାରେ, ଦ୍ୱିତୀୟ ଫିନିସିଂକୁ ହ୍ରାସ କରିପାରିବ, ସାଇକେଲ ସମୟକୁ କମ କରିପାରିବ ଏବଂ ROIକୁ ଉନ୍ନତ କରିପାରିବ।
ପୋଷ୍ଟ ସମୟ: ଏପ୍ରିଲ-୧୬-୨୦୨୬