


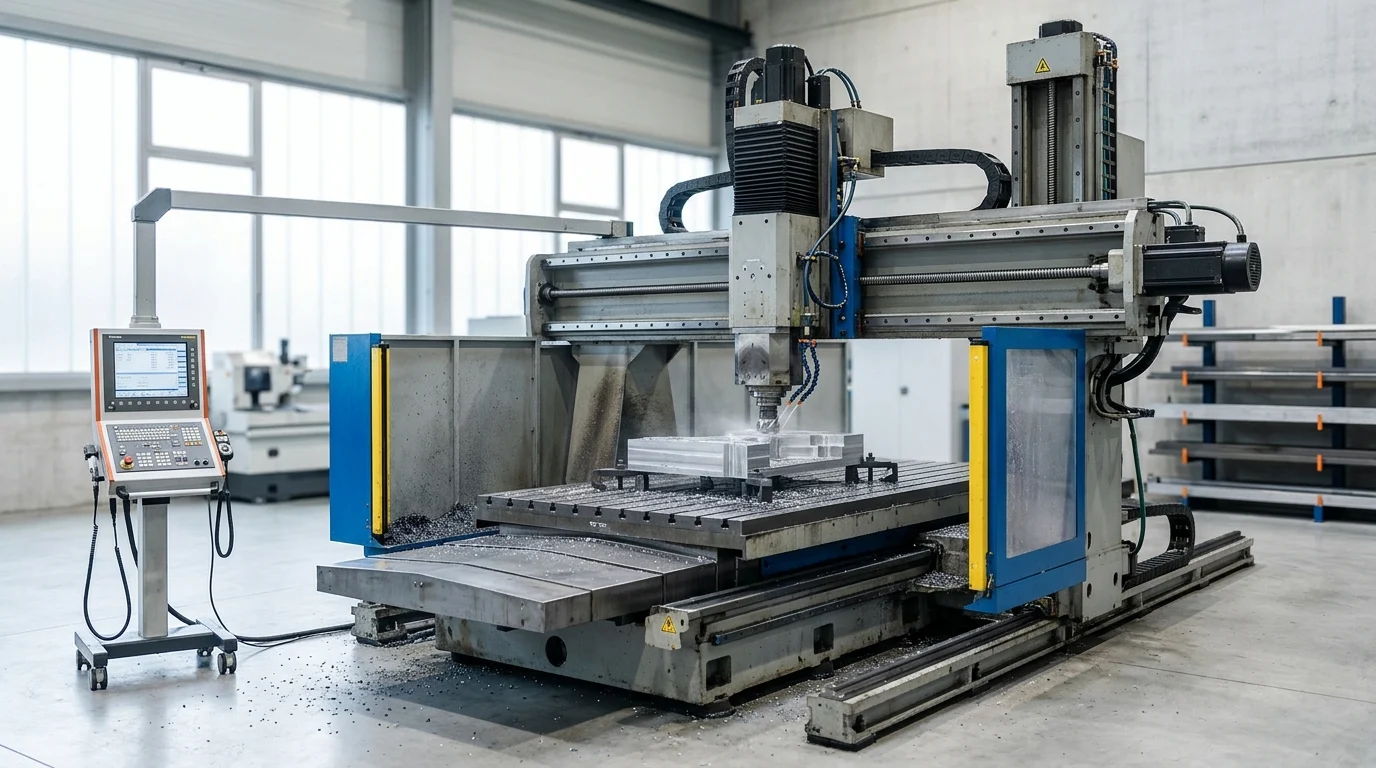
କାହିଁକି CNC ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନଗୁଡ଼ିକ ଏକ ରଣନୈତିକ ନିବେଶ
ଏକ CNC ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନରେ ନିବେଶ ଏକ ମୌଳିକ ଉନ୍ନତିକୁ ପ୍ରତିନିଧିତ୍ୱ କରେଭାରୀ-କର୍ତ୍ତବ୍ୟ ଧାତୁକାର୍ଯ୍ୟ କ୍ଷମତା, ନିର୍ମାତାମାନଙ୍କୁ ଅସାଧୁ କଠୋରତା ସହିତ ବିଶାଳ କାର୍ଯ୍ୟକ୍ଷେତ୍ର ପ୍ରକ୍ରିୟାକରଣ କରିବାକୁ ଅନୁମତି ଦିଏ। ମାନକ ଭୂଲମ୍ବ ମେସିନିଂ କେନ୍ଦ୍ର ପରି ନୁହେଁ, ଏକ ଗ୍ୟାଣ୍ଟ୍ରି ମିଲର ଡବଲ-କଲମ ସ୍ଥାପତ୍ୟ କଟିଙ୍ଗ ବଳକୁ ସମାନ ଭାବରେ ବଣ୍ଟନ କରେ, ଗଭୀର ସାମଗ୍ରୀ ଅପସାରଣ ସମୟରେ କମ୍ପନକୁ ଉଲ୍ଲେଖନୀୟ ଭାବରେ ହ୍ରାସ କରେ। ଏହି ସଂରଚନାତ୍ମକ ସୁବିଧା ବିଶ୍ୱବ୍ୟାପୀ ଯୋଗାଣ ଶୃଙ୍ଖଳ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଯାହା ଚାହେଁଉଚ୍ଚ ସଠିକତାବଡ଼ ପରିମାଣର ଉପାଦାନ ଉପରେ।
ପୁଞ୍ଜି ବ୍ୟୟ ଦୃଷ୍ଟିକୋଣରୁ, ଏହି ସିଷ୍ଟମଗୁଡ଼ିକ ପାଇଁ ଏକ ଯଥେଷ୍ଟ ପ୍ରାରମ୍ଭିକ ନିବେଶ ଆବଶ୍ୟକ, ପ୍ରାୟତଃ କାର୍ଯ୍ୟ ପରିସର ଏବଂ ଅକ୍ଷ ବିନ୍ୟାସ ଉପରେ ନିର୍ଭର କରି $150,000 ରୁ $1,000,000 ପର୍ଯ୍ୟନ୍ତ ହୋଇଥାଏ। ତଥାପି, ଏକାଧିକ ମେସିନିଂ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଗୋଟିଏ ସେଟଅପରେ ଏକୀକୃତ କରି, ସୁବିଧାଗୁଡ଼ିକ ପ୍ରାୟତଃ ୱର୍କପିସ୍ ହ୍ୟାଣ୍ଡେଲିଂ ସମୟକୁ 40% ପର୍ଯ୍ୟନ୍ତ ହ୍ରାସ କରିଥାଏ। ଏହି କାର୍ଯ୍ୟକ୍ଷମ ଦକ୍ଷତା ନିବେଶ ଉପରେ ରିଟର୍ଣ୍ଣ (ROI)କୁ ତ୍ୱରାନ୍ୱିତ କରିଥାଏ, ଯାହା ଉଚ୍ଚ-ଖର୍ଚ୍ଚ ଉତ୍ପାଦନ ଲାଇନଗୁଡ଼ିକୁ 18 ରୁ 24 ମାସ ମଧ୍ୟରେ ଖର୍ଚ୍ଚ ପୁନଃପ୍ରାପ୍ତ କରିବାକୁ ଅନୁମତି ଦିଏ।
CNC ଗାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନଗୁଡ଼ିକ କିପରି ଥ୍ରୁପୁଟ୍କୁ ଉନ୍ନତ କରନ୍ତି
ଥ୍ରୁପୁଟ୍ ଅପ୍ଟିମାଇଜେସନ୍ ମୁଖ୍ୟତଃ ମେସିନର କ୍ଷମତା ଦ୍ୱାରା ପରିଚାଳିତ ହୁଏ ଯାହା ଡାଇମେନ୍ସନାଲ ସଠିକତାକୁ ବଳିଦାନ ନ ଦେଇ ଉଚ୍ଚ ସାମଗ୍ରୀ ଅପସାରଣ ହାର (MRR) ବଜାୟ ରଖିଥାଏ। ଉଚ୍ଚ-ଟର୍କ ସ୍ପିଣ୍ଡଲ୍, ପ୍ରାୟତଃ 600 N·m ଅତିକ୍ରମ କରେ, କଠିନ ମିଶ୍ରଣ ଉପରେ ଆକ୍ରମଣାତ୍ମକ ରଫିଂ ପାସ୍ ପାଇଁ ଅନୁମତି ଦିଏ, ଯେତେବେଳେ 5-ଅକ୍ଷ ବିନ୍ୟାସ ଗୋଟିଏ କ୍ଲାମ୍ପିଂରେ ଜଟିଳ କଣ୍ଟୋରିଂକୁ ସକ୍ଷମ କରେ। ଏହି ନିରନ୍ତର ମେସିନିଂ କ୍ଷମତା ୱାର୍କଷ୍ଟେସନ୍ ମଧ୍ୟରେ ମଲ୍ଟି-ଟନ୍ ଅଂଶ ସ୍ଥାନାନ୍ତର କରିବାର ଆବଶ୍ୟକତାକୁ ଦୂର କରେ।
ଏହା ବ୍ୟତୀତ, ମେସିନ୍ ବେଡ୍ରେ ସମନ୍ୱିତ ଉନ୍ନତ କମ୍ପନ ଅବଶୋଷଣ ପ୍ରଯୁକ୍ତିବିଦ୍ୟା ନିଶ୍ଚିତ କରେ ଯେ ଦ୍ରୁତ ଟ୍ରାଭର୍ସ ହାର ପୃଷ୍ଠ ଶେଷକୁ ବିପଦରେ ପକାଇବ ନାହିଁ। ନିଷ୍କ୍ରିୟ ସମୟକୁ କମ କରି ଏବଂ କଟିଂ ଏନଗେଜମେଣ୍ଟକୁ ସର୍ବାଧିକ କରି, କ୍ରୟ ଦଳଗୁଡ଼ିକ ସାମଗ୍ରିକ ଉପକରଣ ପ୍ରଭାବଶାଳୀତା (OEE) ରେ ଏକ ସ୍ଥିର ବୃଦ୍ଧି ପ୍ରୋଜେକ୍ଟ କରିପାରିବେ, ପ୍ରାୟତଃ ସୁବିଧା ବ୍ୟବହାର ହାରକୁ 85% ସୀମା ଅତିକ୍ରମ କରିଦିଏ।
କେଉଁ କ୍ରେତା ପ୍ରୋଫାଇଲଗୁଡ଼ିକ ସବୁଠାରୁ ଅଧିକ ଲାଭ ପାଆନ୍ତି
ଏହି ମେସିନଗୁଡ଼ିକର ରଣନୈତିକ ମୂଲ୍ୟ ଟିୟର-୧ ଅଟୋମୋଟିଭ୍ ଯୋଗାଣକାରୀ, ଏରୋସ୍ପେସ୍ ଠିକାଦାର ଏବଂ ଭାରୀ ଶିଳ୍ପ ଯନ୍ତ୍ରପାତି ନିର୍ମାତାଙ୍କ ସହିତ ସବୁଠାରୁ ଦୃଢ଼ ଭାବରେ ପ୍ରତିଧ୍ୱନିତ ହୁଏ। ଏହି ପ୍ରୋଫାଇଲଗୁଡ଼ିକ ନିୟମିତ ଭାବରେ ଇଞ୍ଜିନ୍ ବ୍ଲକ, ଟରବାଇନ୍ କାସିଂ ଏବଂ ବଡ଼ ଷ୍ଟାମ୍ପିଂ ମୋଲ୍ଡ ଭଳି ବଡ଼ ଆକାରର ଉପାଦାନଗୁଡ଼ିକୁ ପରିଚାଳନା କରନ୍ତି। ଏହି କ୍ରେତାମାନଙ୍କ ପାଇଁ, ବଡ଼ ଫର୍ମାଟ୍ ମେସିନିଂକୁ ଆଉଟସୋର୍ସ କରିବା ପରିବର୍ତ୍ତେ ଆଭ୍ୟନ୍ତରୀଣ କରିବାର କ୍ଷମତା ଲିଡ୍-ଟାଇମ୍ ପରିଚାଳନାରେ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପ୍ରତିଯୋଗିତାମୂଳକ ଧାର ପ୍ରଦାନ କରେ।
ବିତରକ ଏବଂ ବିଦେଶୀ ମାର୍କେଟିଂ କେନ୍ଦ୍ରଗୁଡ଼ିକ ମଧ୍ୟ ସମ୍ପୂର୍ଣ୍ଣ ପ୍ରଦାନ କରି ଲାଭ ପାଆନ୍ତିଧାତୁକାର୍ଯ୍ୟ ସମାଧାନଆଞ୍ଚଳିକ ନିର୍ମାତାମାନଙ୍କୁ। ପ୍ରତିଷ୍ଠିତ ଚୀନ୍ ଗୋଷ୍ଠୀ କାରଖାନାଗୁଡ଼ିକରୁ ନିର୍ଭରଯୋଗ୍ୟ CNC ଗାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ ସଂଗ୍ରହ କରି, ଆମଦାନୀକାରୀମାନେ ଶେଷ-ବ୍ୟବହାରକାରୀମାନଙ୍କୁ ଉଚ୍ଚ ବିନ୍ୟାସିତ, ମୂଲ୍ୟ-ପ୍ରଭାବଶାଳୀ ଉପକରଣ ଯୋଗାଇ ପାରିବେ ଯାହା କାର୍ଯ୍ୟଦକ୍ଷତାରେ ପୁରୁଣା ୟୁରୋପୀୟ କିମ୍ବା ଜାପାନୀ ବ୍ରାଣ୍ଡଗୁଡ଼ିକୁ ପ୍ରତିଦ୍ୱନ୍ଦ୍ୱୀ କରିଥାଏ ଏବଂ ପ୍ରବେଶ ପ୍ରତିବନ୍ଧକକୁ ହ୍ରାସ କରିଥାଏ।
କ୍ରେତାମାନେ କେଉଁ ବୈଷୟିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ତୁଳନା କରିବା ଉଚିତ
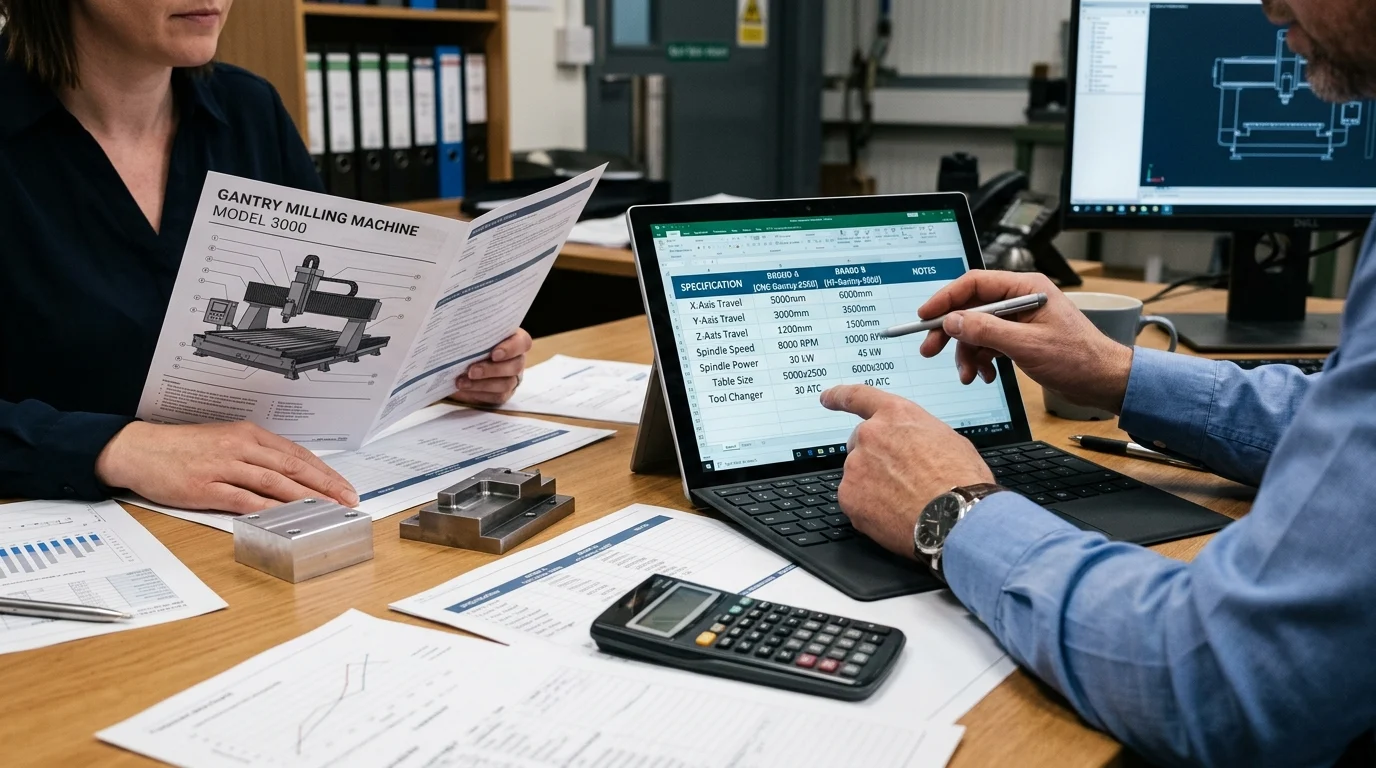
ଏକ CNC ଗାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ ମୂଲ୍ୟାଙ୍କନ କରିବା ପାଇଁ ନିର୍ଦ୍ଦିଷ୍ଟକରଣଗୁଡ଼ିକର ଏକ କଠୋର ବିଶ୍ଳେଷଣ ଆବଶ୍ୟକ ଯାହା ଦ୍ଵାରା ଉପକରଣଗୁଡ଼ିକ ପ୍ରକ୍ଷେପିତ ଉତ୍ପାଦନ ଚାହିଦା ସହିତ ସମନ୍ୱିତ ହୁଏ। ସ୍ପିଣ୍ଡଲ୍ ଶକ୍ତି, ଅକ୍ଷ ଯାତ୍ରା ଏବଂ ଗଠନାତ୍ମକ ଡିଜାଇନ୍ ମଧ୍ୟରେ ପାରସ୍ପରିକ କ୍ରିୟା ବୁଝିବା ପାଇଁ କ୍ରୟ ବିଶେଷଜ୍ଞମାନଙ୍କୁ ମୌଳିକ ପରିମାଣ ବାହାରକୁ ଦେଖିବାକୁ ପଡିବ। ଏହି ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ମେଳ ନ ଥିବାରୁ ଉପକରଣ ତ୍ୱରାନ୍ୱିତ ହୋଇପାରେ, ଉପ-ଅନୁକୂଳ ପୃଷ୍ଠ ସମାପ୍ତି କିମ୍ବା ପ୍ରତିବନ୍ଧକାତ୍ମକ ଉତ୍ପାଦନ ବାଧା ସୃଷ୍ଟି ହୋଇପାରେ।
ଯେହେତୁ ଏହି ମେସିନଗୁଡ଼ିକ ଅନେକ ଟନ୍ ଓଜନର କାର୍ଯ୍ୟକ୍ଷେତ୍ର ପରିଚାଳନା କରିବାର ଦାୟିତ୍ୱରେ ଅଛନ୍ତି, ତେଣୁ ଆଧାର ଏବଂ ସ୍ତମ୍ଭଗୁଡ଼ିକର ମୂଳ ଇଞ୍ଜିନିୟରିଂ ଇଲେକ୍ଟ୍ରୋନିକ୍ ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ ପରି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। କ୍ରେତାମାନଙ୍କୁ ସେମାନଙ୍କର ସବୁଠାରୁ ଦାବିପୂର୍ଣ୍ଣ ବ୍ୟବହାର କ୍ଷେତ୍ରରେ ଏହି ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକୁ ମାନଦଣ୍ଡ କରିବାକୁ ପଡିବ।
କେଉଁ ମେସିନ୍ ପାରାମିଟରଗୁଡ଼ିକ ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ
ଏକ ମେସିନର କ୍ଷମତାକୁ ନିର୍ଦ୍ଦେଶ କରୁଥିବା ପ୍ରାଥମିକ ପାରାମିଟରଗୁଡ଼ିକ ହେଉଛି X-, Y-, ଏବଂ Z-ଅକ୍ଷ ଯାତ୍ରା ଏବଂ ସର୍ବାଧିକ ଟେବୁଲ ଲୋଡ୍ କ୍ଷମତା। ଭାରୀ-ଡ୍ୟୁଟି ମଡେଲଗୁଡ଼ିକ ସାଧାରଣତଃ 2,000 mm ରୁ ଆରମ୍ଭ କରି 10,000 mm ପର୍ୟ୍ୟନ୍ତ ବିସ୍ତାରିତ X-ଅକ୍ଷ ଯାତ୍ରା ପ୍ରଦାନ କରନ୍ତି, ଯାହା ଅସାଧାରଣ ଭାବରେ ଲମ୍ବା ଗଠନାତ୍ମକ ଉପାଦାନଗୁଡ଼ିକୁ ସ୍ଥାନିତ କରିଥାଏ। ଟେବୁଲ ଲୋଡ୍ କ୍ଷମତା ଯାଞ୍ଚ କରାଯିବା ଆବଶ୍ୟକ; ଅଧିକାଂଶ ଡାଇ ଏବଂ ମୋଲ୍ଡ ପ୍ରୟୋଗ ପାଇଁ 10,000 kg ର ଏକ ମାନକ ମୂଲ୍ୟାଙ୍କନ ଯଥେଷ୍ଟ, ଯେଉଁଠାରେ ଭାରୀ ଶିଳ୍ପ ଶକ୍ତି ଉପାଦାନଗୁଡ଼ିକ 30,000 kg ପାଇଁ ମୂଲ୍ୟାଙ୍କିତ ଟେବୁଲ ଆବଶ୍ୟକ କରିପାରନ୍ତି।
ସ୍ପିଣ୍ଡଲ୍ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ମଧ୍ୟ ସମାନ ଭାବରେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। କ୍ରେତାମାନଙ୍କୁ ଆଲୁମିନିୟମ୍ ଏରୋସ୍ପେସ୍ ପାର୍ଟସ୍ ପାଇଁ ହାଇ-ସ୍ପିଡ୍ ସ୍ପିଣ୍ଡଲ୍ (ଯଥା, 12,000 ରୁ 24,000 RPM) ଏବଂ କଠିନ ଇସ୍ପାତ ଏବଂ ଟାଇଟାନିୟମ୍ କାଟିବା ପାଇଁ ହାଇ-ଟର୍କ ଗିଅର୍ଡ ସ୍ପିଣ୍ଡଲ୍ (ଯଥା, 30 ରୁ 45 kW ଶକ୍ତି ସହିତ 4,000 ରୁ 6,000 RPM) ମଧ୍ୟରୁ ବାଛିବାକୁ ପଡିବ। ଏହି ଚୟନ ସିଧାସଳଖ ମେସିନର ବହୁମୁଖୀତା ଏବଂ ଚକ୍ର ସମୟକୁ ପ୍ରଭାବିତ କରେ।
ଗଠନ ଏବଂ ଗାଇଡ୍ୱେ ପ୍ରକାରକୁ କିପରି ତୁଳନା କରିବେ
ବାକ୍ସ ପଥ ଏବଂ ରେଖୀୟ ମାର୍ଗ ମଧ୍ୟରେ ପସନ୍ଦ ମେସିନର ଗତିଶୀଳ ଆଚରଣକୁ ପରିଭାଷିତ କରେ। ବାକ୍ସ ପଥଗୁଡ଼ିକ କଠିନ ଧାତୁ-ରୁ-ଧାତୁ ସମ୍ପର୍କ ପୃଷ୍ଠକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ, ଯାହା ଭାରୀ ବାଧାପ୍ରାପ୍ତ କଟ୍ ପାଇଁ ଉତ୍କୃଷ୍ଟ ଡମ୍ପିଂ ଏବଂ କଠୋରତା ପ୍ରଦାନ କରେ। ତଥାପି, ସେଗୁଡ଼ିକ ସାଧାରଣତଃ ଧୀର ଦ୍ରୁତ ଟ୍ରାଭର୍ସ ହାର ପର୍ଯ୍ୟନ୍ତ ସୀମିତ, ସାଧାରଣତଃ ପ୍ରାୟ 10 ରୁ 12 ମିଟର/ମିନିଟ୍।
ବିପରୀତ ଭାବରେ, ରୋଲର-ପ୍ରକାର ରୈଖିକ ମାର୍ଗଦର୍ଶିକାଗୁଡ଼ିକ ଘର୍ଷଣକୁ କମ କରିବା ପାଇଁ ରୋଲିଂ ଉପାଦାନଗୁଡ଼ିକୁ ବ୍ୟବହାର କରନ୍ତି, ଯାହା 24 ମିଟର/ମିନିଟ୍ କିମ୍ବା ତା'ଠାରୁ ଅଧିକ ଦ୍ରୁତ ଟ୍ରାଭର୍ସ ହାରକୁ ସକ୍ଷମ କରିଥାଏ। ଏହି ବିନ୍ୟାସ ଉଚ୍ଚ-ଗତି ମେସିନିଂ ଏବଂ ଜଟିଳ 3D କଣ୍ଟୋରିଂ ପାଇଁ ଆଦର୍ଶ ଯେଉଁଠାରେ ଦ୍ରୁତ ଦିଗ ପରିବର୍ତ୍ତନ ବାରମ୍ବାର ଘଟେ। ଆଧୁନିକ ଗ୍ୟାଣ୍ଟ୍ରି ମେସିନଗୁଡ଼ିକ ପ୍ରାୟତଃ ଏକ ହାଇବ୍ରିଡ୍ ପଦ୍ଧତି ବ୍ୟବହାର କରନ୍ତି, ଗତି ପାଇଁ X ଏବଂ Y ଅକ୍ଷରେ ରୋଲର ମାର୍ଗଦର୍ଶିକା ଏବଂ ଗଭୀର ପ୍ଲଙ୍ଗିଂ କାର୍ଯ୍ୟ ସମୟରେ କଠୋରତା ବଜାୟ ରଖିବା ପାଇଁ Z-ଅକ୍ଷରେ ବାକ୍ସ ମାର୍ଗ ବ୍ୟବହାର କରନ୍ତି।
କେଉଁ ତୁଳନାତ୍ମକ ମାନଦଣ୍ଡ ମୂଲ୍ୟାଙ୍କନକୁ ସମର୍ଥନ କରେ
ବିଭିନ୍ନ ମଡେଲର ପ୍ରଭାବଶାଳୀ ମୂଲ୍ୟାଙ୍କନ ପାଇଁ, କ୍ରୟ ଦଳଗୁଡ଼ିକ ଏକ ମାନକୀକରଣ ତୁଳନାତ୍ମକ ମାଟ୍ରିକ୍ସ ବ୍ୟବହାର କରିବା ଉଚିତ। ଏହି ପଦ୍ଧତି ବିଭିନ୍ନ ଯୋଗାଣକାରୀ ପ୍ରସ୍ତାବଗୁଡ଼ିକରେ ବୈଷୟିକ ତଥ୍ୟକୁ ସ୍ୱାଭାବିକ କରିଥାଏ, ମାନକ ଏବଂ ବୈକଳ୍ପିକ ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ମଧ୍ୟରେ ଥିବା ବିଭେଦକୁ ଉଜାଗର କରିଥାଏ।
| ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ବର୍ଗ | ବକ୍ସ ୱେ ବିନ୍ୟାସ | ରେଖୀୟ ଗାଇଡ୍ୱେ ବିନ୍ୟାସ | ସାଧାରଣ ପ୍ରୟୋଗ |
|---|---|---|---|
| ଦ୍ରୁତ ଗତି ହାର | ୧୦ – ୧୫ ମିଟର/ମିନିଟ୍ | ୨୦ - ୩୦ ମିଟର/ମିନିଟ୍ | ହାଇ-ସ୍ପିଡ୍ କଣ୍ଟୁରିଂ ବନାମ ଭାରୀ ରଫିଂ |
| ଭାଇବ୍ରେସନ୍ ଡମ୍ପିଂ | ଉଚ୍ଚ (କଠିନ ଧାତୁ ପାଇଁ ଉତ୍କୃଷ୍ଟ) | ମଧ୍ୟମ (ରୋଲର ଉପାଦାନଗୁଡ଼ିକ ଉପରେ ନିର୍ଭର କରେ) | ଟାଇଟାନିୟମ୍/ଇନକୋନେଲ୍ ବନାମ ଆଲୁମିନିୟମ୍/ନରମ ଷ୍ଟିଲ୍ସ |
| ରକ୍ଷଣାବେକ୍ଷଣ ଆବୃତ୍ତି | ଅଧିକ (ସଠିକ ଲୁବ୍ରିକେସନ୍ ଆବଶ୍ୟକ) | ତଳ (ସିଲ୍ ହୋଇଥିବା ବିୟରିଂ ବ୍ଲକଗୁଡ଼ିକ) | ନିରନ୍ତର ଭାରୀ-ଡ୍ୟୁଟି ଚକ୍ର |
| ସ୍ଥିତି ନିର୍ଦ୍ଧାରଣ ସଠିକତା | ±0.008 ମିମି / 300 ମିମି | ±0.005 ମିମି / 300 ମିମି | ଉଚ୍ଚ-ସଠିକତା ଛାଞ୍ଚ ତିଆରି |
ଏହି ମାନଦଣ୍ଡଗୁଡ଼ିକୁ ପ୍ରୟୋଗ କରି, କ୍ରେତାମାନେ ମେସିନର ଯାନ୍ତ୍ରିକ ପ୍ରୋଫାଇଲକୁ ସେମାନଙ୍କର ନିର୍ଦ୍ଦିଷ୍ଟ ସହନଶୀଳତା ଆବଶ୍ୟକତା ଏବଂ ଉତ୍ପାଦନ ପରିମାଣ ସହିତ ସଠିକ୍ ଭାବରେ ସଜାଡ଼ି ପାରିବେ।
ଯେଉଁଠାରେ CNC ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ ବ୍ୟବହାର କରାଯାଏ
CNC ଗାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନଗୁଡ଼ିକର ନିୟୋଜନ ମାକ୍ରୋ-ଇଣ୍ଡଷ୍ଟ୍ରିଆଲ୍ କ୍ଷେତ୍ରଗୁଡ଼ିକୁ ବ୍ୟାପିଥାଏ ଯେଉଁଠାରେ ଉପାଦାନ ଆକାର ଏବଂ ସଠିକତା ଆବଶ୍ୟକତାଗୁଡ଼ିକ ପରସ୍ପରକୁ ଛେଦ କରେ। ଏହି ବିଶାଳ ପ୍ଲାଟଫର୍ମଗୁଡ଼ିକ ଉଚ୍ଚ-ଭଲିଉମ୍, ଛୋଟ-ଭାଗ ମୋଡ଼ିବା ପାଇଁ ବ୍ୟବହୃତ ହୁଏ ନାହିଁ, ବରଂ ଉଚ୍ଚ-ମୂଲ୍ୟ, ନିମ୍ନ-ମଧ୍ୟମ ପରିମାଣର ଉତ୍ପାଦନ ପାଇଁ ବ୍ୟବହୃତ ହୁଏ ଯେଉଁଠାରେ ଗୋଟିଏ ୱର୍କପିସ୍ ବିଫଳତା ହଜାର ହଜାର ଡଲାରର ସ୍କ୍ରାପ୍ ସାମଗ୍ରୀ ସୃଷ୍ଟି କରିପାରେ।
ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରୟୋଗ ଏବଂ ପରିବେଶଗତ ଚାହିଦାକୁ ବୁଝିବା ଦ୍ୱାରା କ୍ରେତାମାନଙ୍କୁ ମେସିନର ବିକଳ୍ପଗୁଡ଼ିକୁ ବିନ୍ୟାସ କରିବାରେ ସାହାଯ୍ୟ ମିଳିଥାଏ, ଯେପରିକି କୁଲାଣ୍ଟ ସିଷ୍ଟମ, ଚିପ୍ କନଭେୟର ଏବଂ ସ୍ୱତନ୍ତ୍ର ସ୍ପିଣ୍ଡଲ୍ ସଂଲଗ୍ନ।
କେଉଁ ଶିଳ୍ପଗୁଡ଼ିକ ଚାହିଦାକୁ ବୃଦ୍ଧି କରନ୍ତି
ଏରୋସ୍ପେସ୍ ଶିଳ୍ପ ଚାହିଦାର ଏକ ପ୍ରାଥମିକ ଚାଳକ, କଠିନ ଆଲୁମିନିୟମ ବିଲେଟ୍ ରୁ ଜଟିଳ ୱିଙ୍ଗ ସ୍ପାର୍ସ ଏବଂ ଫ୍ୟୁସେଲେଜ୍ ବଲ୍କହେଡଗୁଡ଼ିକୁ ଖୋଦନ କରିବା ପାଇଁ 5-ଅକ୍ଷ ଗ୍ୟାଣ୍ଟ୍ରି ମିଲ୍ ବ୍ୟବହାର କରେ। ଏହି କ୍ଷେତ୍ରରେ, 0.05% ତଳେ ତ୍ରୁଟି ହାର ବଜାୟ ରଖିବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ଅସାଧାରଣ ଥର୍ମାଲ୍ ସ୍ଥିରତା ଏବଂ ଭଲ୍ୟୁମେଟ୍ରିକ୍ ସଠିକତା ସହିତ ମେସିନଗୁଡ଼ିକର ଦାବି କରେ।
ସେହିପରି, ଅଟୋମୋଟିଭ୍ କ୍ଷେତ୍ର ବଡ଼ ଷ୍ଟାମ୍ପିଂ ଡାଏ, ମୋଲ୍ଡ ଏବଂ ଭାରୀ ବାଣିଜ୍ୟିକ ଯାନବାହାନ ଉପାଦାନ ଯେପରିକି ଉତ୍ପାଦନ ପାଇଁ ଏହି ମେସିନଗୁଡ଼ିକ ଉପରେ ନିର୍ଭର କରେଚକ ଚକଏବଂ କ୍ରାଙ୍କସାଫ୍ଟ। ଶକ୍ତି କ୍ଷେତ୍ର ମଧ୍ୟ ଏକ ବିଶାଳ ଅଭିବୃଦ୍ଧି କ୍ଷେତ୍ରକୁ ପ୍ରତିନିଧିତ୍ୱ କରେ; ପବନ ଟର୍ବାଇନ୍ ହବ୍, ବଡ଼ ଭାଲ୍ଭ ଏବଂ ନ୍ୟୁକ୍ଲିୟର ରିଆକ୍ଟର ଉପାଦାନଗୁଡ଼ିକର ମେସିନିଂ ପାଇଁ ବିଶାଳ ଟେବୁଲ କ୍ଷମତା ଏବଂ ଉଚ୍ଚ-ଟର୍କ କ୍ଷମତା ଆବଶ୍ୟକ ଯାହା କେବଳ ଏକ ଡବଲ-କଲମ୍ ଗ୍ୟାଣ୍ଟ୍ରି ଗଠନ ପ୍ରଦାନ କରିପାରିବ।
ସାମଗ୍ରୀ, ଜ୍ୟାମିତି ଏବଂ ସହନଶୀଳତା କିପରି ଚୟନକୁ ପ୍ରଭାବିତ କରେ
ଏକ ଗ୍ୟାଣ୍ଟ୍ରି ମିଲର ଚୟନ ଟାର୍ଗେଟ ସାମଗ୍ରୀର ଭୌତିକ ଗୁଣ ଦ୍ୱାରା ବହୁତ ପ୍ରଭାବିତ ହୋଇଥାଏ। ଇନକୋନେଲ, କଠିନ ଉପକରଣ ଇସ୍ପାତ (HRC 50+), କିମ୍ବା ଟାଇଟାନିୟମ ଭଳି କଠିନ ମିଶ୍ରଧାତୁକୁ ମେସିନ କରିବା ପାଇଁ ଚାଟକୁ ରୋକିବା ପାଇଁ ସର୍ବାଧିକ ଗଠନାତ୍ମକ କଠୋରତା ଆବଶ୍ୟକ, ଯାହା ବାକ୍ସ ୱେ ଏବଂ ଉଚ୍ଚ-ଟର୍କ ଗିଅର-ଚାଳିତ ସ୍ପିଣ୍ଡେଲର ବ୍ୟବହାରକୁ ନିର୍ଦ୍ଦେଶ ଦିଏ।
ଜ୍ୟାମିତି ଏବଂ ସହନଶୀଳତା ମଧ୍ୟ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭୂମିକା ଗ୍ରହଣ କରେ। ଯେତେବେଳେ ଏରୋସ୍ପେସ୍ ଫିକ୍ସଚର କିମ୍ବା ଜଟିଳ ଇଞ୍ଜେକ୍ସନ ମୋଲ୍ଡ ଉତ୍ପାଦନ କରାଯାଏ, ମେସିନକୁ କଠୋର ସ୍ଥିତି ସହନଶୀଳତା ବଜାୟ ରଖିବାକୁ ପଡିବ, ପ୍ରାୟତଃ ±0.005 ମିମି ମଧ୍ୟରେ ରହିବା ଆବଶ୍ୟକ, ଏକ ବିଶାଳ କାର୍ଯ୍ୟ ଆବରଣରେ ±0.003 ମିମି ପୁନରାବୃତ୍ତି ସହିତ। ଏହା ହାସଲ କରିବା ପାଇଁ, କ୍ରେତାମାନଙ୍କୁ ନିଶ୍ଚିତ କରିବାକୁ ପଡିବ ଯେ ମେସିନଟି ରେଖୀୟ ସ୍କେଲ୍, ଥର୍ମାଲ୍ କ୍ଷତିପୂରଣ ସଫ୍ଟୱେର୍ ଏବଂ ଉଚ୍ଚ-ରିଜୋଲ୍ୟୁସନ୍ ରୋଟାରୀ ଏନକୋଡର ସହିତ ସଜ୍ଜିତ ଅଛି ଯାହା ଲମ୍ବା କଟିଂ ଚକ୍ର ସମୟରେ ମେସିନ୍ ବେଡର ଭୌତିକ ପ୍ରସାରଣ ଏବଂ ସଂକୋଚନକୁ ମୁକାବିଲା କରିପାରିବ।
ସିଏନସି ଗାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ ଯୋଗାଣକାରୀଙ୍କ ମୂଲ୍ୟାଙ୍କନ କିପରି କରିବେ
ଏକ CNC ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍, ବିଶେଷକରି ଅନ୍ତର୍ଜାତୀୟ ବଜାରରୁ, ସଂଗ୍ରହ କରିବା ପାଇଁ ଏକ କଠୋର ଯୋଗାଣକାରୀ ମୂଲ୍ୟାଙ୍କନ ପ୍ରୋଟୋକଲ୍ ଆବଶ୍ୟକ। କ୍ରେତାମାନେ କେବଳ ଏକ ଉପକରଣ କ୍ରୟ କରୁନାହାଁନ୍ତି; ସେମାନେ ଏକ ଦୀର୍ଘକାଳୀନ ସହଭାଗୀତାରେ ପ୍ରବେଶ କରୁଛନ୍ତି ଯାହା ଦଶନ୍ଧି କିମ୍ବା ତା'ଠାରୁ ଅଧିକ ସମୟ ପାଇଁ ସେମାନଙ୍କର ଉତ୍ପାଦନ କ୍ଷମତାକୁ ପ୍ରଭାବିତ କରିବ। ପ୍ରତିଷ୍ଠିତ ଚୀନ୍ ଗୋଷ୍ଠୀ କାରଖାନାକୁ ପ୍ରତିନିଧିତ୍ୱ କରୁଥିବା ବୃତ୍ତିଗତ ବିଦେଶୀ ମାର୍କେଟିଂ କେନ୍ଦ୍ରଗୁଡ଼ିକ ସହିତ ଜଡିତ ହେବା ଦ୍ୱାରା ଯଥେଷ୍ଟ ମୂଲ୍ୟ ସୁବିଧା ମିଳିପାରିବ, ଯଦି ଯୋଗାଣକାରୀଙ୍କ ପ୍ରମାଣପତ୍ରକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଯାଞ୍ଚ କରାଯାଏ।
କ୍ରୟ ପର୍ଯ୍ୟାୟରେ ବିପଦ ହ୍ରାସ ନିଶ୍ଚିତ କରେ ଯେ ବିତରଣ କରାଯାଇଥିବା ମେସିନ୍ ପ୍ରତିଶ୍ରୁତିବଦ୍ଧ ବୈଷୟିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସହିତ ମେଳ ଖାଉଛି ଏବଂ ଭାରୀ ଯନ୍ତ୍ରପାତି ପରିବହନର ଲଜିଷ୍ଟିକ୍ ଜଟିଳତାକୁ ବ୍ୟୟବହୁଳ ବିଳମ୍ବ ବିନା ପରିଚାଳିତ କରାଯାଉଛି।
କେଉଁ କ୍ରୟ ଦଳଗୁଡ଼ିକ ଯାଞ୍ଚ କରିବା ଉଚିତ
କ୍ରୟ ଦଳଗୁଡ଼ିକୁ ଯୋଗାଣକାରୀଙ୍କ ଉତ୍ପାଦନ କ୍ଷମତା, ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ ଭିତ୍ତିଭୂମି ଏବଂ ଐତିହାସିକ ରପ୍ତାନି ପରିମାଣ ଯାଞ୍ଚ କରିବାକୁ ପଡିବ। ISO 9001 ପ୍ରମାଣପତ୍ର ଏବଂ CE ଅନୁପାଳନ ପାଇଁ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଅନୁରୋଧ କରିବା ଏକ ବାଧ୍ୟତାମୂଳକ ମୂଳଦୁଆ। ଏହା ବ୍ୟତୀତ, କ୍ରେତାମାନେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାଦାନ ପାଇଁ ଯୋଗାଣକାରୀଙ୍କ ଯୋଗାଣ ଶୃଙ୍ଖଳ ଯାଞ୍ଚ କରିବା ଉଚିତ; ଉଚ୍ଚମାନର CNC ନିୟନ୍ତ୍ରକ (ଯଥା, FANUC, Siemens, Heidenhain) ଏବଂ ସଠିକ୍ ବିୟରିଂ (ଯଥା, SKF, NSK) ବ୍ୟବହାର କରୁଥିବା ମେସିନଗୁଡ଼ିକ ନିର୍ଭରଯୋଗ୍ୟତା ପ୍ରତି ପ୍ରତିବଦ୍ଧତା ସୂଚାଇଥାଏ।
ଯୋଗାଣକାରୀଙ୍କ ଇଞ୍ଜିନିୟରିଂ ସମର୍ଥନ କ୍ଷମତା ଯାଞ୍ଚ କରିବା ମଧ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ। ଜଣେ ନିର୍ଭରଯୋଗ୍ୟ ଅଂଶୀଦାର କ୍ରେତାଙ୍କ ନିର୍ଦ୍ଦିଷ୍ଟ ୱର୍କପିସ୍ ପୋର୍ଟଫୋଲିଓକୁ ପରିଚାଳନା କରିବା ପାଇଁ ମେସିନର କ୍ଷମତା ପ୍ରମାଣ କରିବା ପାଇଁ ସମୟ ଅଧ୍ୟୟନ ଏବଂ ଫିକ୍ସଚର ଡିଜାଇନ୍ ସମେତ ବ୍ୟାପକ ପୂର୍ବ-ବିକ୍ରୟ ପରାମର୍ଶ ପ୍ରଦାନ କରିବା ଉଚିତ।
MOQ, ଲିଡ୍ ଟାଇମ୍, ପରିବହନ ଏବଂ ସଂସ୍ଥାପନର ମୂଲ୍ୟାଙ୍କନ କିପରି କରିବେ
ଏହି ମେସିନଗୁଡ଼ିକର ପରିମାଣକୁ ଦୃଷ୍ଟିରେ ରଖି, ସର୍ବନିମ୍ନ ଅର୍ଡର ପରିମାଣ (MOQ) ସାର୍ବଜନୀନ ଭାବରେ ଗୋଟିଏ ୟୁନିଟ୍। ତଥାପି, ପ୍ରକଳ୍ପ ଯୋଜନା ପାଇଁ ଲିଡ୍ ସମୟ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କାରଣ। ମାନକ ବିନ୍ୟାସକୁ ସ୍ଥାପନ ଏବଂ ପରୀକ୍ଷଣ ପାଇଁ 90 ରୁ 120 ଦିନ ଲାଗିପାରେ, ଯେତେବେଳେ ଅତ୍ୟନ୍ତ କଷ୍ଟୋମାଇଜ୍ କରାଯାଇଛି5-ଅକ୍ଷ ମଡେଲଗୁଡ଼ିକଲିଡ୍ ଟାଇମ୍ ୧୮୦ ଦିନ କିମ୍ବା ତା’ଠାରୁ ଅଧିକ ପର୍ଯ୍ୟନ୍ତ ଠେଲି ଦେଇପାରେ।
ପରିବହନ ଏବଂ ସ୍ଥାପନ ପାଇଁ ବ୍ୟାପକ ଲଜିଷ୍ଟିକ୍ ଚ୍ୟାଲେଞ୍ଜ ରହିଛି। ଗ୍ୟାଣ୍ଟ୍ରି ମିଲ୍ଗୁଡ଼ିକୁ ଫ୍ଲାଟ୍ ର୍ୟାକ୍ କିମ୍ବା ଖୋଲା-ଉପର ପରିବହନ କଣ୍ଟେନର ବ୍ୟବହାର କରି ବିଚ୍ଛିନ୍ନ ଏବଂ ପଠାଯିବା ଆବଶ୍ୟକ। କ୍ରେତାମାନଙ୍କୁ ଯୋଗାଣକାରୀଙ୍କ ପ୍ୟାକେଜିଂ ପ୍ରୋଟୋକଲ୍ ମୂଲ୍ୟାଙ୍କନ କରିବାକୁ ପଡିବ, ନିଶ୍ଚିତ କରିବାକୁ ପଡିବ ଯେ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପୃଷ୍ଠଗୁଡ଼ିକ ଆଣ୍ଟି-ରଷ୍ଟ ଆବରଣ ଏବଂ ଭାକ୍ୟୁମ୍-ସିଲ୍ ବାଧା ସହିତ ସୁରକ୍ଷିତ ଅଛି। ଆଗମନ ପରେ, ସ୍ଥାପନ ଏବଂ କମିଶନିଂ ପାଇଁ ସାଧାରଣତଃ ଦୁଇରୁ ଚାରି ସପ୍ତାହ ସମୟ ଲାଗେ, ଯାହା ଦ୍ଵାରା ଯୋଗାଣକାରୀ କାରଖାନା ଟେକ୍ନିସିଆନଙ୍କୁ ପଠାଇବେ କି ସ୍ଥାନୀୟ ସେବା ଅଂଶୀଦାରଙ୍କ ଉପରେ ନିର୍ଭର କରିବେ ସେ ବିଷୟରେ ଏକ ସ୍ପଷ୍ଟ ଚୁକ୍ତିନାମା ଆବଶ୍ୟକ।
କେଉଁ ଅନୁପାଳନ ଏବଂ ବିପଦ-ନିୟନ୍ତ୍ରଣ ଯାଞ୍ଚ ସ୍ଥାନଗୁଡ଼ିକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ
ପୁଞ୍ଜି ନିବେଶକୁ ସୁରକ୍ଷିତ ରଖିବା ପାଇଁ, କ୍ରୟ ଚୁକ୍ତିନାମାରେ କଠୋର ଅନୁପାଳନ ଏବଂ ବିପଦ-ନିୟନ୍ତ୍ରଣ ଯାଞ୍ଚ ସ୍ଥାନ ଅନ୍ତର୍ଭୁକ୍ତ ହେବା ଆବଶ୍ୟକ। ପଠାଯିବା ପୂର୍ବରୁ ଏକ ବାଧ୍ୟତାମୂଳକ କାରଖାନା ଗ୍ରହଣ ପରୀକ୍ଷା (FAT) କରାଯିବା ଉଚିତ, ଯାହା ଦ୍ୱାରା ମେସିନକୁ ସ୍ପିଣ୍ଡଲ୍ ରନ୍ଆଉଟ୍ (ସାଧାରଣତଃ <0.002 ମିମି) ଏବଂ ଜ୍ୟାମିତିକ ସଠିକତା ଯାଞ୍ଚ କରିବା ପାଇଁ ଏକ ନମୁନା ୱର୍କପିସ୍ ଉପରେ ଏକ ପରୀକ୍ଷା କଟ୍ କାର୍ଯ୍ୟକାରୀ କରିବାକୁ ପଡିବ।
| ମୂଲ୍ୟାଙ୍କନ ମାନଦଣ୍ଡ | ବେଞ୍ଚମାର୍କ ମାନକ | ସମ୍ଭାବ୍ୟ ଲାଲ ପତାକା |
|---|---|---|
| ଗୁଣବତ୍ତା ପ୍ରମାଣୀକରଣ | ISO 9001, CE ମାର୍କ | ଯାଞ୍ଚ କରାଯାଇପାରୁନଥିବା କିମ୍ବା ମିଆଦ ଶେଷ ହୋଇଥିବା ପ୍ରମାଣପତ୍ରଗୁଡ଼ିକ |
| ଉପାଦାନ ଟ୍ରେସେବିଲିଟି | ସ୍ତରୀୟ-୧ ବିଶ୍ୱସ୍ତରୀୟ ବ୍ରାଣ୍ଡ (ନିୟନ୍ତ୍ରକ, ମାର୍ଗଦର୍ଶିକା) | ଅଣବ୍ରାଣ୍ଡେଡ୍ କିମ୍ବା ମାଲିକାନା ଜେନେରିକ୍ ଇଲେକ୍ଟ୍ରୋନିକ୍ସ |
| ସ୍ୱୀକୃତି ପରୀକ୍ଷା | ଲେଜର କାଲିବ୍ରେସନ୍ ସହିତ ଡକ୍ୟୁମେଣ୍ଟେଡ୍ FAT ଏବଂ SAT | ପରିବହନ ପୂର୍ବରୁ ତୃତୀୟ-ପକ୍ଷ ଯାଞ୍ଚକୁ ଅନୁମତି ଦେବାକୁ ମନା |
| ୱାରେଣ୍ଟି ସର୍ତ୍ତାବଳୀ | ୧୨-୨୪ ମାସ ଅଂଶ ଏବଂ ଶ୍ରମକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ଆନ୍ତର୍ଜାତୀୟ ସେବା କଭରେଜ୍ ସମ୍ପର୍କରେ ଅସ୍ପଷ୍ଟ ଧାରା |
FAT ପରେ, କ୍ରେତାଙ୍କ ସୁବିଧାରେ ଏକ ସାଇଟ୍ ସ୍ୱୀକୃତି ପରୀକ୍ଷା (SAT) ନିଶ୍ଚିତ କରେ ଯେ ପରିବହନ ସମୟରେ ମେସିନ୍ ଆଲାଇନ୍ମେଣ୍ଟ ସମସ୍ୟାର ସମ୍ମୁଖୀନ ହୋଇନାହିଁ। ଏହି ମାଇଲଖୁଣ୍ଟଗୁଡ଼ିକ ସହିତ ଜଡିତ ସ୍ପଷ୍ଟ ପେମେଣ୍ଟ ସର୍ତ୍ତାବଳୀ ସ୍ଥାପନ କରିବା - ଯେପରିକି 30% ହ୍ରାସ, FAT ପରେ 60% ଏବଂ SAT ପରେ 10% - ଆବଶ୍ୟକୀୟ ଆର୍ଥିକ ଲାଭ ପ୍ରଦାନ କରେ।
ସଠିକ୍ CNC ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ କିପରି ବାଛିବେ
ଏକ CNC ଗାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ ପାଇଁ ଚୂଡ଼ାନ୍ତ ଚୟନ ପ୍ରକ୍ରିୟାକୁ ନେଭିଗେଟ୍ କରିବା ପାଇଁ ବାଣିଜ୍ୟିକ ବାସ୍ତବତା ସହିତ ବୈଷୟିକ ଆବଶ୍ୟକତାକୁ ସଂଶ୍ଳେଷଣ କରିବା ଆବଶ୍ୟକ। ଉଦ୍ଦେଶ୍ୟ ହେଉଛି ଏକ ସମାଧାନ ଚିହ୍ନଟ କରିବା ଯାହା କେବଳ ତୁରନ୍ତ ଉତ୍ପାଦନ ସହନଶୀଳତା ପୂରଣ କରେ ନାହିଁ ବରଂ ଭବିଷ୍ୟତର ଉତ୍ପାଦନ ଚାହିଦା ପାଇଁ ଆବଶ୍ୟକୀୟ ସ୍କେଲେବଲିଟି ଏବଂ ସ୍ଥାୟୀତ୍ୱ ମଧ୍ୟ ପ୍ରଦାନ କରେ।
ଏକ ଆନୁଷ୍ଠାନିକ ମୂଲ୍ୟାଙ୍କନ ଢାଞ୍ଚା ମାଧ୍ୟମରେ କ୍ରୟ ଯାତ୍ରାକୁ ଗଠନ କରି, କ୍ରୟ ଦଳଗୁଡ଼ିକ ମାଲିକାନା ମୂଲ୍ୟ (TCO) ବୁଝିବା ପାଇଁ ମୂଳ ମୂଲ୍ୟ ବାହାରକୁ ଯାଇ ପ୍ରତିଯୋଗିତାମୂଳକ ପ୍ରସ୍ତାବଗୁଡ଼ିକୁ ବସ୍ତୁଗତ ଭାବରେ ତୁଳନା କରିପାରିବେ।
କେଉଁ ପର୍ଯ୍ୟାୟକ୍ରମେ କିଣା ପ୍ରକ୍ରିୟା ଅନୁସରଣ କରିବାକୁ ପଡିବ
କ୍ରୟ ପ୍ରକ୍ରିୟା ଏକ ବ୍ୟାପକ ଆଭ୍ୟନ୍ତରୀଣ ଆବଶ୍ୟକତା ବିଶ୍ଳେଷଣ ସହିତ ଆରମ୍ଭ ହେବା ଉଚିତ, ସର୍ବାଧିକ ୱର୍କପିସ୍ ଏନଭେଲ୍ପ, ସାମଗ୍ରୀ କଠୋରତା ଏବଂ ଆବଶ୍ୟକୀୟ ଥ୍ରୁପୁଟ୍ ପରିଭାଷିତ କରିବା ଉଚିତ। ଏହି ତଥ୍ୟ ଯାଞ୍ଚ କରାଯାଇଥିବା ଯୋଗାଣକାରୀମାନଙ୍କୁ ବଣ୍ଟନ କରାଯାଇଥିବା ପ୍ରସ୍ତାବ ପାଇଁ ଅନୁରୋଧ (RFP) ର ଆଧାର ଗଠନ କରେ। ପ୍ରସ୍ତାବଗୁଡ଼ିକ ପ୍ରାପ୍ତ ହେବା ପରେ, ଦଳଗୁଡ଼ିକ ଏକ ବୈଷୟିକ ସ୍ତରୀକରଣ ଅଭ୍ୟାସ କରିବା ଉଚିତ ଯାହା ନିଶ୍ଚିତ କରିବ ଯେ ସମସ୍ତ କୋଟ୍ସରେ ସମତୁଲ୍ୟ ବିକଳ୍ପଗୁଡ଼ିକ ଅନ୍ତର୍ଭୁକ୍ତ, ଯେପରିକି ଥ୍ରୁ-ସ୍ପିଣ୍ଡଲ୍ କୁଲାଣ୍ଟ (TSC), ଟୁଲ୍ ଟଚ୍ ପ୍ରୋବ୍ ଏବଂ ଚିପ୍ ପରିଚାଳନା ସିଷ୍ଟମ।
ବୈଷୟିକ ସମୀକ୍ଷା ପରେ, କ୍ରେତାମାନେ କାର୍ଯ୍ୟକ୍ଷମ ସମାନ ମେସିନଗୁଡ଼ିକର ଲାଇଭ୍ ପ୍ରଦର୍ଶନ କିମ୍ବା ଭିଡିଓ ବୈଧତା ପାଇଁ ଅନୁରୋଧ କରିବା ଉଚିତ। ଅନ୍ତିମ ପଦକ୍ଷେପଗୁଡ଼ିକରେ ବାଣିଜ୍ୟିକ ଚୁକ୍ତିନାମା ପାଇଁ ଆଲୋଚନା, FAT/SAT ପ୍ରୋଟୋକଲଗୁଡ଼ିକୁ ଚୂଡ଼ାନ୍ତ କରିବା ଏବଂ ସ୍ଥାନ ପ୍ରସ୍ତୁତିର ସମନ୍ୱୟ ଅନ୍ତର୍ଭୁକ୍ତ, ଯେଉଁଥିରେ ପ୍ରାୟତଃ ଗ୍ୟାଣ୍ଟ୍ରି ସିଷ୍ଟମର ବିଶାଳ ଓଜନ ଏବଂ ଗତିଶୀଳ ଭାରକୁ ସମର୍ଥନ କରିବା ପାଇଁ ସ୍ୱତନ୍ତ୍ର କଂକ୍ରିଟ୍ ଭିତ୍ତିଭୂମି ଢାଳିବା ଅନ୍ତର୍ଭୁକ୍ତ।
ଯୋଗାଣକାରୀ ପ୍ରସ୍ତାବ ଏବଂ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତାକୁ କିପରି ତୁଳନା କରିବେ
ଯୋଗାଣକାରୀ ପ୍ରସ୍ତାବଗୁଡ଼ିକର ତୁଳନା କରିବା ପାଇଁ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତା ଏବଂ ୱାରେଣ୍ଟି ଗଠନ ଉପରେ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଦୃଷ୍ଟିପାତ ଆବଶ୍ୟକ।
ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- CNC ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ ପାଇଁ ହୋଲସେଲ୍ ସୋର୍ସିଂ ଏବଂ ଯୋଗାଣ-ଶୃଙ୍ଖଳ ପ୍ରଭାବ
- ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ଅନୁପାଳନ, ଏବଂ ବାଣିଜ୍ୟିକ ସର୍ତ୍ତାବଳୀ କ୍ରେତାମାନେ ଯାଞ୍ଚ କରିବା ଉଚିତ
- ବିତରକ ଏବଂ କ୍ରୟ ଦଳ ପାଇଁ କାର୍ଯ୍ୟକ୍ଷମ ସୁପାରିଶଗୁଡ଼ିକ
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନଗୁଡ଼ିକ
ଏକ CNC ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନର ମୁଖ୍ୟ ଲାଭ କ'ଣ?
ଏହା ଅଧିକ କଠୋରତା ଏବଂ କମ୍ କମ୍ପନ ସହିତ ବଡ଼, ଭାରୀ ଅଂଶଗୁଡ଼ିକୁ ମେସିନ୍ କରେ, ଗଭୀର କଟ୍ ସମୟରେ ସଠିକତା ବଜାୟ ରଖିବାରେ ସାହାଯ୍ୟ କରେ ଏବଂ ଏକାଧିକ ସେଟଅପ୍ ହ୍ରାସ କରେ।
CNC ଗାଣ୍ଟ୍ରି ମିଲିଂ ମେସିନ୍ ରୁ କେଉଁ ଶିଳ୍ପଗୁଡ଼ିକ ସବୁଠାରୁ ଅଧିକ ଲାଭ ପାଆନ୍ତି?
ଅଟୋମୋଟିଭ୍, ଏରୋସ୍ପେସ୍, ଛାଞ୍ଚ ତିଆରି, ଶକ୍ତି ଏବଂ ଭାରୀ ଉପକରଣ ନିର୍ମାତାମାନେ ବଡ଼ ଆକାରର ଉପାଦାନ କିମ୍ବା ମଲ୍ଟି-ଟନ୍ ୱର୍କପିସ୍ ମେସିନ୍ କରିବା ସମୟରେ ସର୍ବାଧିକ ଲାଭ ପାଆନ୍ତି।
କ୍ରେତାମାନେ ପ୍ରଥମେ କେଉଁ ନିର୍ଦ୍ଦିଷ୍ଟକରଣଗୁଡ଼ିକୁ ତୁଳନା କରିବା ଉଚିତ?
X/Y/Z ଯାତ୍ରା, ଟେବୁଲ୍ ଲୋଡ୍, ସ୍ପିଣ୍ଡଲ୍ ପ୍ରକାର, ସ୍ପିଣ୍ଡଲ୍ ପାୱାର ଏବଂ ଗାଇଡ୍ୱେ ଡିଜାଇନ୍ ସହିତ ଆରମ୍ଭ କରନ୍ତୁ। ସେଗୁଡ଼ିକୁ ଆପଣଙ୍କର ସବୁଠାରୁ ବଡ଼ ଅଂଶ ଏବଂ ସବୁଠାରୁ କଠିନ ସାମଗ୍ରୀ ସହିତ ମେଳ କରନ୍ତୁ।
ମୁଁ କ’ଣ ବାକ୍ସ ପଥ ବାଛିବି ନା ରେଖୀୟ ମାର୍ଗ ବାଛିବି?
ଭାରୀ-କର୍ତ୍ତବ୍ୟ, ବାଧାପ୍ରାପ୍ତ କଟିଂ ଏବଂ ସର୍ବାଧିକ ଡମ୍ପିଂ ପାଇଁ ବାକ୍ସ ୱେ ବାଛନ୍ତୁ। ଦ୍ରୁତ ଗତି, ଅଧିକ ଗତିର ମେସିନିଂ ଏବଂ ହାଲୁକା କଟରେ ଉତ୍ତମ ଉତ୍ପାଦକତା ପାଇଁ ରେଖୀୟ ଗାଇଡୱେ ବାଛନ୍ତୁ।
ଗ୍ୟାଣ୍ଟ୍ରି ମିଲିଂ ସମାଧାନ ପାଇଁ OTURN ଯନ୍ତ୍ରପାତିକୁ କାହିଁକି ବିଚାର କରିବେ?
OTURN ଚୀନ୍ ଗୋଷ୍ଠୀ କାରଖାନାଗୁଡ଼ିକରୁ କମ ଖର୍ଚ୍ଚରେ CNC ଗ୍ୟାଣ୍ଟ୍ରି ଏବଂ ମେସିନିଂ ସମାଧାନ ପ୍ରଦାନ କରେ, ଯେଉଁଥିରେ ବିନ୍ୟାସ ସମର୍ଥନ, ବ୍ୟାପକ ମେସିନ୍ ବିକଳ୍ପ ଏବଂ ବିଦେଶୀ ସେବା ସହାୟତା ଅନ୍ତର୍ଭୁକ୍ତ।
ପୋଷ୍ଟ ସମୟ: ଏପ୍ରିଲ-୧୬-୨୦୨୬