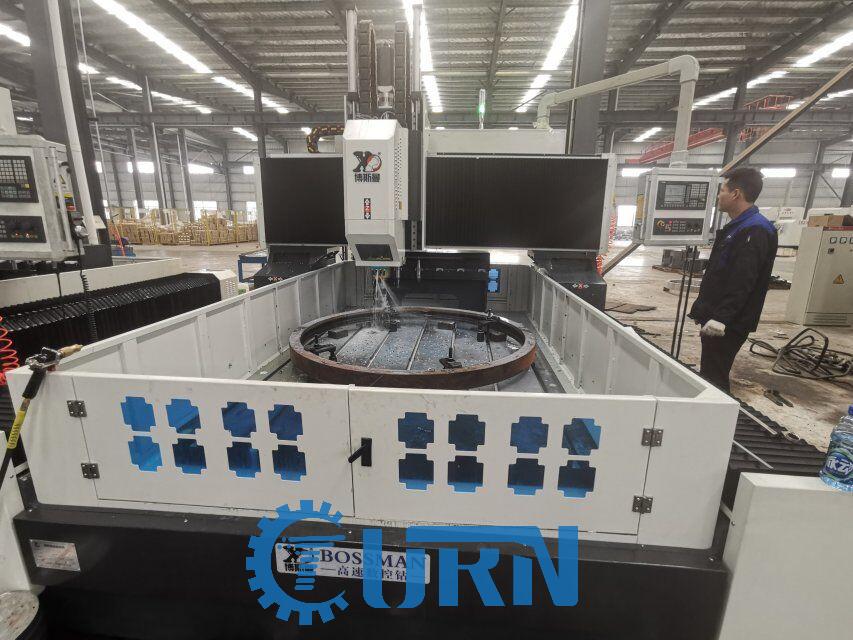
ସମସ୍ତଙ୍କର ଗୋଟିଏ ଅଛି |CNC ଯନ୍ତ୍ରର ଅନୁରୂପ ବୁ understanding ାମଣା |ସାଧନଗୁଡ଼ିକ, ତେଣୁ ଆପଣ ସାଧାରଣ ଅପରେସନ୍ ଷ୍ଟେପ୍ ଜାଣନ୍ତି |BOSM CNC ମେସିନ୍ ଉପକରଣଗୁଡ଼ିକ |?ବ୍ୟସ୍ତ ହୁଅନ୍ତୁ ନାହିଁ, ଏଠାରେ ସମସ୍ତଙ୍କ ପାଇଁ ଏକ ସଂକ୍ଷିପ୍ତ ପରିଚୟ |
1. ୱାର୍କସିପ୍ ପ୍ରୋଗ୍ରାମଗୁଡ଼ିକର ଏଡିଟ୍ ଏବଂ ଇନପୁଟ୍ |
ପ୍ରକ୍ରିୟାକରଣ ପୂର୍ବରୁ, କାର୍ଯ୍ୟକ୍ଷେତ୍ରର ପ୍ରକ୍ରିୟାକରଣ ପ୍ରଯୁକ୍ତିକୁ ବିଶ୍ଳେଷଣ କରାଯିବା ଉଚିତ ଏବଂ ଏହାର ପ୍ରକ୍ରିୟାକରଣ ପ୍ରୋଗ୍ରାମ ସଂକଳନ କରାଯିବା ଉଚିତ |ଯଦି ୱାର୍କସିପ୍ ର ପ୍ରକ୍ରିୟାକରଣ ପ୍ରୋଗ୍ରାମ ଜଟିଳ, ସିଧାସଳଖ ପ୍ରୋଗ୍ରାମ କରନ୍ତୁ ନାହିଁ, କିନ୍ତୁ କମ୍ପ୍ୟୁଟର ପ୍ରୋଗ୍ରାମିଂ ବ୍ୟବହାର କରନ୍ତୁ, ଏବଂ ତାପରେ ଏହାକୁ ଫ୍ଲପି ଡିସ୍କ କିମ୍ବା ଯୋଗାଯୋଗ ଇଣ୍ଟରଫେସ ମାଧ୍ୟମରେ CNC ମେସିନ୍ ଟୁଲର CNC ସିଷ୍ଟମକୁ ବ୍ୟାକଅପ୍ କରନ୍ତୁ |ଏହା ମେସିନ୍ ସମୟ ଦଖଲରୁ ଦୂରେଇ ରହିପାରେ ଏବଂ ପ୍ରକ୍ରିୟାକରଣର ସହାୟକ ସମୟ ବ increase ାଇପାରେ |
2. ବୁଟ କରନ୍ତୁ |
ସାଧାରଣତ ,, ମୂଖ୍ୟ ଶକ୍ତି ପ୍ରଥମେ ଟର୍ନ୍ ଅନ୍ ହୋଇଥାଏ, ଯାହା ଦ୍ CN ାରା CNC ମେସିନ୍ ଟୁଲରେ ପାୱାର୍ ଅନ୍ ଅବସ୍ଥା ରହିଥାଏ, ଏବଂ ଏକ କି ବଟନ୍ ସହିତ ମେସିନ୍ ଟୁଲ୍ ସହିତ CNC ସିଷ୍ଟମ୍ ଏକ ସମୟରେ ଚାଳିତ, CNC ମେସିନ୍ ଉପକରଣର CRT | ସିଷ୍ଟମ୍ ସୂଚନା ପ୍ରଦର୍ଶିତ କରେ, ଏବଂ ଅନ୍ୟାନ୍ୟ ସହାୟକ ଯନ୍ତ୍ରର ହାଇଡ୍ରୋଲିକ୍, ନିମୋନେଟିକ୍, ଅକ୍ଷ ଏବଂ ସଂଯୋଗ ସ୍ଥିତି |
3. ସନ୍ଦର୍ଭ ବିନ୍ଦୁ
ମେସିନ୍ ଟୁଲ୍ ମେସିନ୍ କରିବା ପୂର୍ବରୁ, ପ୍ରତ୍ୟେକ କୋର୍ଡିନେଟ୍ ର ଗତିବିଧି ଡାଟମ୍ ପ୍ରତିଷ୍ଠା କରନ୍ତୁ |ଯନ୍ତ୍ର ଉପକରଣ.
4. ମେସିନିଂ ପ୍ରୋଗ୍ରାମର ଇନପୁଟ୍ କଲ୍ |
ପ୍ରୋଗ୍ରାମର ମାଧ୍ୟମ ଉପରେ ନିର୍ଭର କରି ଏହା ଏକ ଟେପ୍ ଡ୍ରାଇଭ୍, ଏକ ପ୍ରୋଗ୍ରାମିଂ ମେସିନ୍ କିମ୍ବା କ୍ରମିକ ଯୋଗାଯୋଗ ସହିତ ଇନପୁଟ୍ ହୋଇପାରେ |ଯଦି ଏହା ଏକ ସରଳ ପ୍ରୋଗ୍ରାମ, ଏହା କିବୋର୍ଡ ବ୍ୟବହାର କରି ସିଏନ୍ସି କଣ୍ଟ୍ରୋଲ୍ ପ୍ୟାନେଲରେ ସିଧାସଳଖ ଇନପୁଟ୍ ହୋଇପାରେ, କିମ୍ବା ବ୍ଲକ୍-ବାଇ-ବ୍ଲକ୍ ପ୍ରକ୍ରିୟାକରଣ ପାଇଁ MDI ମୋଡ୍ ରେ ବ୍ଲକ୍ ଦ୍ୱାରା ଇନପୁଟ୍ ବ୍ଲକ୍ ହୋଇପାରେ |ମେସିନିଂ ପୂର୍ବରୁ, ୱାର୍କସିପ୍ ଉତ୍ପତ୍ତି, ପାରାମିଟର, ଅଫସେଟ୍, ଏବଂ ମେସିନିଂ ପ୍ରୋଗ୍ରାମରେ ବିଭିନ୍ନ କ୍ଷତିପୂରଣ ମୂଲ୍ୟ ମଧ୍ୟ ଇନପୁଟ୍ ହେବା ଜରୁରୀ |
5. ପ୍ରୋଗ୍ରାମ ଏଡିଟିଂ
ଯଦି ଇନପୁଟ୍ ପ୍ରୋଗ୍ରାମ୍ ସଂଶୋଧିତ ହେବା ଆବଶ୍ୟକ, ୱାର୍କିଂ ମୋଡ୍ “ଏଡିଟ୍” ସ୍ଥିତିକୁ ଚୟନ କରାଯିବା ଉଚିତ |ଯୋଡିବା, ବିଲୋପ କରିବା ଏବଂ ରୂପାନ୍ତର କରିବା ପାଇଁ ଏଡିଟ୍ କୀ ବ୍ୟବହାର କରନ୍ତୁ |
6. ପ୍ରୋଗ୍ରାମ ଯାଞ୍ଚ ଏବଂ ତ୍ରୁଟି ନିବାରଣ |
ପ୍ରଥମେ ମେସିନକୁ ଲକ୍ କର ଏବଂ କେବଳ ସିଷ୍ଟମ୍ ଚଲାନ୍ତୁ |ଏହି ପଦକ୍ଷେପଟି ହେଉଛି ପ୍ରୋଗ୍ରାମକୁ ଯାଞ୍ଚ କରିବା, ଯଦି କ error ଣସି ତ୍ରୁଟି ଥାଏ, ଏହାକୁ ପୁନର୍ବାର ଏଡିଟ୍ କରିବା ଆବଶ୍ୟକ |
7. ୱାର୍କସିପ୍ ସଂସ୍ଥାପନ ଏବଂ ଆଲାଇନ୍ମେଣ୍ଟ୍ |
ପ୍ରକ୍ରିୟାକରଣ ପାଇଁ କାର୍ଯ୍ୟକ୍ଷେତ୍ରକୁ ସଂସ୍ଥାପନ ଏବଂ ଆଲାଇନ୍ କରନ୍ତୁ ଏବଂ ଏକ ମାନଦଣ୍ଡ ପ୍ରତିଷ୍ଠା କରନ୍ତୁ |ମେସିନ୍ ଟୁଲ୍ କୁ ଘୁଞ୍ଚାଇବା ପାଇଁ ମାନୁଆଲ୍ ବର୍ଦ୍ଧିତ ଗତି, କ୍ରମାଗତ ଗତି କିମ୍ବା ହାତ ଚକ ବ୍ୟବହାର କରନ୍ତୁ |ପ୍ରୋଗ୍ରାମର ପ୍ରାରମ୍ଭକୁ ପ୍ରାରମ୍ଭ ବିନ୍ଦୁକୁ ଆଲାଇନ୍ କରନ୍ତୁ ଏବଂ ଟୁଲର ରେଫରେନ୍ସକୁ କାଲିବ୍ରେଟ୍ କରନ୍ତୁ |
8. ନିରନ୍ତର ଯନ୍ତ୍ର ପାଇଁ ଅକ୍ଷଗୁଡ଼ିକୁ ଆରମ୍ଭ କରନ୍ତୁ |
କ୍ରମାଗତ ପ୍ରକ୍ରିୟାକରଣ ସାଧାରଣତ the ମେମୋରୀରେ ପ୍ରୋଗ୍ରାମ ପ୍ରକ୍ରିୟାକରଣ ଗ୍ରହଣ କରେ |CNC ମେସିନ୍ ଟୁଲ୍ ପ୍ରକ୍ରିୟାକରଣରେ ଫିଡ୍ ହାର ଫିଡ୍ ରେଟ୍ ସୁଇଚ୍ ଦ୍ୱାରା ଆଡଜଷ୍ଟ ହୋଇପାରିବ |ପ୍ରକ୍ରିୟାକରଣ ସମୟରେ, ପ୍ରକ୍ରିୟାକରଣ ସ୍ଥିତିକୁ ଦେଖିବା ପାଇଁ କିମ୍ବା ମାନୁଆଲ ମାପ କରିବା ପାଇଁ ଫିଡ୍ ଗତି ବନ୍ଦ କରିବା ପାଇଁ ଆପଣ “ଫିଡ୍ ହୋଲ୍ଡ” ବଟନ୍ ଦବାଇ ପାରିବେ |ପ୍ରକ୍ରିୟା ଆରମ୍ଭ କରିବା ପାଇଁ ପୁଣିଥରେ ଆରମ୍ଭ ବଟନ୍ ଦବାନ୍ତୁ |ପ୍ରୋଗ୍ରାମଟି ସଠିକ୍ ଅଛି କି ନାହିଁ ନିଶ୍ଚିତ କରିବାକୁ, ଏହାକୁ ପ୍ରକ୍ରିୟାକରଣ ପୂର୍ବରୁ ପୁନ - ଯାଞ୍ଚ କରାଯିବା ଉଚିତ |ମିଲ୍ କରିବା ସମୟରେ, ବିମାନ ବକ୍ର କାର୍ଯ୍ୟକ୍ଷେତ୍ର ପାଇଁ, ଏକ ପେନ୍ସିଲ୍ ଏକ ଉପକରଣ ବଦଳରେ କାଗଜରେ ୱାର୍କସିପ୍ ର ବାହ୍ୟରେଖା ଆଙ୍କିବା ପାଇଁ ବ୍ୟବହାର କରାଯାଇପାରେ, ଯାହା ଅଧିକ ଅନ୍ତର୍ନିହିତ ଅଟେ |ଯଦି ସିଷ୍ଟମର ଏକ ଟୁଲ୍ ପଥ ଅଛି, ପ୍ରୋଗ୍ରାମର ସଠିକତା ଯାଞ୍ଚ କରିବା ପାଇଁ ସିମୁଲେସନ୍ ଫଙ୍କସନ୍ ବ୍ୟବହାର କରାଯାଇପାରିବ |
9. ବନ୍ଦ
ପ୍ରକ୍ରିୟାକରଣ ପରେ, ବିଦ୍ୟୁତ୍ ବନ୍ଦ କରିବା ପୂର୍ବରୁ, BOSM ମେସିନ୍ ଉପକରଣର ସ୍ଥିତି ଏବଂ ମେସିନ୍ ଉପକରଣର ପ୍ରତ୍ୟେକ ଅଂଶର ସ୍ଥିତି ଯାଞ୍ଚ କରିବାକୁ ଧ୍ୟାନ ଦିଅନ୍ତୁ |ପ୍ରଥମେ ମେସିନ୍ ପାୱାର୍ ଟର୍ନ୍ ଅଫ୍ କର, ତାପରେ ସିଷ୍ଟମ୍ ପାୱାର୍କୁ ବନ୍ଦ କର ଏବଂ ଶେଷରେ ମୁଖ୍ୟ ଶକ୍ତି ବନ୍ଦ କର |
ପୋଷ୍ଟ ସମୟ: ଏପ୍ରିଲ -07-2022 |